
شرح الفرق بين آلة القولبة بالحقن الهيدروليكية وآلة القولبة بالحقن الكهربائية بالكامل
تولد آلة القولبة بالحقن الهيدروليكية قوة التثبيت وقوة الحقن من خلال الضغط…
22 أغسطس 2026
 2026-08-13-11:30
فريق الهندسة في HEE&HATO | معدات معالجة البلاستيك | تاريخ النشر: 13 أغسطس 2026
آلة القولبة بالحقن يتألف من أربعة أنظمة فرعية: وحدة الحقن التي تعمل على صهر الراتنج وحقنه، ووحدة التثبيت التي تُغلق القالب، ووحدة التشغيل التي توفر القوة، ونظام التحكم. ويوجد داخل هذه الأنظمة الأربعة ما يقارب اثني عشر مكونًا محددًا، ويظهر حوالي ثمانية منها كأرقام في ورقة المواصفات.
الإجابة المعتادة هي قائمة تضم: القادوس، الأسطوانة، المسمار اللولبي، أحزمة التسخين، الفوهة، الألواح، قضبان الربط، آلية التثبيت، القاذف، لوحة التحكم. هذه القائمة صحيحة، وهي ما تجده في معظم الصفحات التي تتناول هذا الموضوع.
كما أنها ليست الإجابة التي يحتاجها المشتري، لأن أياً من هذه المصطلحات لا يظهر في عرض الأسعار ككلمات. بل تظهر في شكل أرقام: المسافة بين قضبان الربط، والحد الأدنى والحد الأقصى لارتفاع القالب، وأبعاد الصفيحة، وشوط الفتح، وقطر المسمار اللولبي، ومعدل الحقن، وقوة القاذف. وكل رقم من هذه الأرقام يمثل جزءًا ماديًّا يُعبَّر عنه كقيد.
لذا، تعرض هذه الصفحة القائمة مرتين. أولاً، كعناصر ومهامها. ثم، كعناصر مماثلة مترجمة إلى بنود المواصفات التي تحدد ما إذا كانت آلة معينة قادرة على تشغيل القالب الخاص بك.
وحدة الحقن، قطعةً قطعةً
القادوس وفتحة التغذية. يحتوي القادوس على حبيبات مجففة؛ أما فتحة التغذية الموجودة أسفله فهي مبردة بالماء لمنع انتقال الحرارة من الأسطوانة وتليين الحبيبات قبل وصولها إلى اللولب. وتعد فتحة التغذية المتجسرة سببًا شائعًا لتباين وزن الحبيبات، وهو ما يُنسب عادةً إلى اللولب.
البرميل. أسطوانة ذات جدران سميكة، وعادةً ما تكون مطلية بالنيتريد أو مبطنة بمعدنين. ويحدد عمق النيتريد والصلابة العمر التشغيلي في مواجهة المركبات الكاشطة والمركبات المملوءة. على معدات البثق الخاصة بنا، وللتوضيح كيف تبدو هذه الأرقام، يتم تحديد الأسطح المعالجة بالنتريد بعمق يتراوح بين 0.5 و0.8 مم وبصلابة في نطاق HV900–1050.
البرغي. الجزء الأكثر أهمية في الآلة. يتكون من ثلاث مناطق (التغذية، والضغط، والقياس)، وتتميز كل منطقة بقطرها، ونسبة الطول إلى القطر، ونسبة الضغط. السبيكة الشائعة المستخدمة هي 38CrMoAlA، وتكون إما مطلية بالنيتريد أو ثنائية المعدن حسب نوع الراتينج.
حلقة الفحص، أو الصمام أحادي الاتجاه. وهي مجموعة مكونة من ثلاث قطع موجودة عند طرف المسمار، تسمح بمرور المادة المنصهرة إلى الأمام أثناء مرحلة الاسترداد، وتقوم بإحكام الإغلاق أثناء مرحلة الحقن. وهي أكثر قطع التآكل التي لا تحظى بالاهتمام الكافي في الماكينة، كما أنها السبب الخفي الأكثر شيوعًا لتباين الوزن بين كل حقنة وأخرى. عندما تبدأ عملية كانت مستقرة في الانحراف، فهذا هو المكان الذي يجب فحصه قبل تعديل نقطة الضبط.
أشرطة التسخين والمزدوجات الحرارية. عدد المناطق أكثر أهمية من إجمالي القدرة الكهربائية. فزيادة عدد المناطق تعني تحكمًا أكثر دقة في منحنى الذوبان؛ كما تعني أيضًا زيادة عدد المزدوجات الحرارية المعرضة للتعطل، وعندما تتعطل إحدى المزدوجات الحرارية، يُفهم ذلك على أنه مشكلة في درجة الحرارة، في حين أنها في الواقع مشكلة في الأسلاك.
الفوهة. الوصلة بين الأسطوانة وجلبة القناة. وتأتي بأنواع مختلفة: مفتوحة، أو مغلقة، أو صمامية، ويجب أن يتطابق نصف القطر وقطر الفتحة مع جلبة القناة في القالب. وأي عدم تطابق في هذا الصدد يؤدي إلى تسرب المادة المنصهرة عند الوصلة، ويتم اكتشافه عند أول عملية صب، وليس في مرحلة عرض الأسعار.
الأسطوانات الهيدروليكية ومحرك اللولب. في الآلة الهيدروليكية المؤازرة، تعمل الأسطوانات الهيدروليكية على دفع اللولب إلى الأمام، بينما يقوم محرك هيدروليكي أو محرك مؤازر بتدويره. ويؤدي ترتيب أسطوانتين بشكل متماثل إلى تجنب الحمل الجانبي على اللولب الذي تنتجه أسطوانة واحدة غير مركزية.
الألواح. ثلاثة: اللوح الثابت (جانب الفوهة)، واللوح المتحرك، واللوح الخلفي أو الذيل الذي يحمل ذراع التبديل. إن انحراف الصفيحة تحت حمل المشبك هو ما ينتج عنه الفلاش في التجاويف الخارجية للقالب متعدد التجاويف، لذا فإن تصميم الصفيحة يمثل متغيرًا هندسيًا حقيقيًّا وليس مجرد رقم يمثل سماكة الصفيحة. ويستهدف تصميم العناصر المحدودة توزيع الانحراف عبر السطح.
قضبان الربط. أربعة قضبان من الفولاذ المقوى تتحمل حمل المشبك في حالة الشد. والمسافة بينها هي الرقم الذي يحدد ما إذا كان القالب يتناسب ماديًا أم لا، ويتم التحقق منها قبل أي شيء آخر في ورقة المواصفات.
آلية التثبيت. هناك ثلاث فئات شائعة الاستخدام:
| نوع المشبك | كيف تتشكل القوة | المقاس القياسي | القيد الرئيسي |
| نظام هيدروليكي مباشر | تؤثر الأسطوانة الكبيرة على الصفيحة المتحركة | الحمولة الكبيرة، الشوط الطويل، القطع ذات الجدران السميكة | دورة تجفيف أبطأ، وكمية أكبر من الزيت يتم نقلها في كل دورة |
| مفتاح تبديل (أحادي أو ثنائي، بأربع أو خمس نقاط) | يعمل نظام التوصيل على مضاعفة قوة الأسطوانة أو المحرك الأصغر ميكانيكيًا | للأغراض العامة، ذات دورات تشغيل عالية، متعددة التجاويف | يتم ضبط القوة من خلال معايرة ارتفاع القالب، ولا تُقاس مباشرةً |
| ذو صفيحتين | أقفال هيدروليكية على قضبان الربط نفسها | حمولة كبيرة جدًّا، ومساحة أرضية صغيرة | أجزاء قفل قضبان الربط ذات التكلفة الأعلى والأكثر تعقيدًا |
بالمقارنة مع التصاميم ذات اللوحين الشائعة في عمليات الضغط ذات السعة العالية جدًّا، يوفر المشبك المرفقي دورة تجفيف أسرع وتكلفة أقل في عمليات الضغط ذات السعة المتوسطة، مع مراعاة أن قوة المشبك تعتمد على الضبط الصحيح لارتفاع القالب بدلاً من الضغط الهيدروليكي المقاس مباشرةً.
ضبط ارتفاع القالب. الآلية التي تضبط موضع الصفيحة الخلفية بحيث تستقيم الوصلات المفصلية تمامًا في اللحظة التي تتلامس فيها وجهات القالب. تستخدم النماذج اليدوية كرنكًا يدويًّا أو صامولة تعمل بمحرك؛ أما النماذج الأوتوماتيكية فتتم ضبطها من وحدة التحكم. لا يظهر هذا الجزء في معظم قوائم قطع الغيار، وهو الذي يحدد ما إذا كانت القوة بالطن المعروضة على شاشتك حقيقية أم لا.
القاذف. هيدروليكي أو كهربائي، ويتم تحديده بناءً على الشوط والقوة ونمط التثبيت. ونمط التثبيت هو تخطيط فتحات مسامير التثبيت على الصفيحة المتحركة، والذي يجب أن تتطابق معه لوحة القاذف الخاصة بالقالب. تنشر EUROMAP، وهي الرابطة الأوروبية لآلات البلاستيك والمطاط، توصيات بشأن واجهات التوصيل تشمل أبعاد الآلات؛ وعند شراء آلة يجب أن تتوافق مع القوالب الموجودة لديك، اسأل عن ورقة EUROMAP التي يتبعها نمط مسامير الصفيحة وقارنها بالقوالب التي تمتلكها بالفعل.
بوابات الأمان وأجهزة الحماية. أجهزة الأمان الميكانيكية والكهربائية المترابطة، وكذلك أجهزة الأمان الهيدروليكية في الآلات الهيدروليكية. بالنسبة للمعدات الموجهة إلى الاتحاد الأوروبي، تخضع هذه الأجهزة لأحكام توجيه الآلات رقم 2006/42/EC، مع اعتماد المعيار ISO 12100 كمرجع لتقييم المخاطر والحد منها.
وحدة الطاقة. في الآلة ذات المضخة الثابتة، يتألف النظام من محرك بمعدل دوران ثابت ومضخة. أما في الآلة الهيدروليكية المؤازرة، فيتألف النظام من محرك مؤازر يقوم بتشغيل المضخة مع نظام تغذية مرتدة للضغط والتدفق في حلقة مغلقة. وفي الآلة الكهربائية بالكامل، تحل المحركات المؤازرة والبراغي الكروية محل المشغلات الهيدروليكية.
خزان الزيت، ونظام الترشيح، والمبرد. توجد هذه المكونات في أي آلة مزودة بدائرة هيدروليكية، بما في ذلك الآلات الكهربائية بالكامل المزودة بمصدر طاقة إضافي لأجهزة سحب القلب المثبتة على القالب. ويندرج التحكم في درجة حرارة الزيت ضمن هذه المكونات، وهو أمر أكثر أهمية مما يتوقعه معظم المشترين، لأن لزوجة الزيت تؤثر على سرعة الحقن حتى في حالة عدم تغيير أي قيمة مرجعية.
الصمامات النسبية والاتجاهية. تحدد دقة الصمام الحد الأقصى لدرجة الدقة التي يمكن بها التحكم في سرعة الحقن والضغط.
وحدة التحكم المنطقية القابلة للبرمجة (PLC) وواجهة المستخدم (HMI). وحدة تحكم مزودة بخاصية تخزين الوصفات، وإدارة الإنذارات، وبشكل متزايد، إخراج بيانات الإنتاج. اسأل عن البيانات التي يمكن للآلة تصديرها وبأي تنسيق، لأن إجراء التعديلات اللازمة لاحقًا سيكون مكلفًا.
هذا هو الجدول الذي يجب إبقاؤه مفتوحًا أثناء مقارنة عروض الأسعار.
| خط المواصفات | الجزء الموجود خلفه | ما الذي يحد منه | ما يجب التحقق منه |
| قوة التثبيت (كيلو نيوتن أو طن) | أسطوانة التبديل أو التثبيت | أقصى مساحة متوقعة للقطعة عند ضغط التجويف المطلوب | سواء كان الرقم اسميًّا أم مقاسًا، وعند أي ارتفاع للقالب |
| المسافة بين قضبان الربط (أفقيًا × رأسيًا) | قضبان الربط | أقصى عرض وارتفاع للقالب الذي يمكن تمريره | أوسع قالب متوفر لديك، بالإضافة إلى مساحة خالية للخراطيم والموصلات |
| أبعاد الصفيحة | الألواح الثابتة والمتحركة | مساحة قاعدة القالب ونمط تثبيت البراغي | توزيع فتحات البراغي وفقًا لطريقة تثبيت القالب لديك |
| الحد الأدنى لارتفاع القالب | حد حركة لوح الضغط الخلفي | ما إذا كان من الممكن إغلاق قالب رفيع على الإطلاق | وهذا يؤدي إلى حظر عدد من المشاريع أكبر مما يحظره الحد الأقصى |
| الارتفاع الأقصى للقالب | حد حركة لوح الضغط الخلفي | أسمك قالب مقبول | تُستخدم في ألواح العزل ومشعبات القنوات الساخنة |
| الضربة الافتتاحية | مسافة تحرك المشبك | ما إذا كان من الممكن استخراج هذا الجزء | عمق القطعة زائد قناة الصب زائد المسافة اللازمة لحركة الروبوت |
| مسافة الفتحة بين القوالب | السكتة الدماغية زائد أقصى ارتفاع للقالب | الحد المجمع | غالبًا ما يُخلط بينه وبين السكتة الدماغية وحدها |
| قطر المسمار (الخيارات أ/ب/ج) | المسمار والبرميل | حجم الحقن وضغط الحقن الأقصى | انظر المفاضلة أدناه؛ فهذا هو الخيار الذي غالبًا ما يُختار بشكل خاطئ |
| حجم الطلقة النظري | قطر المسمار × الشوط | الطلقة القصوى | قارن مع وزن القطعة بالإضافة إلى وزن القناة، مع ترك هامش عند كلا الطرفين |
| معدل الحقن | محرك لولبي ومحرك حقن | سرعة التعبئة للأجزاء ذات الجدران الرقيقة | اسأل عن الضغط الذي تم عنده قياس المعدل |
| شوط وقوة القاذف | أسطوانة القاذف | ما إذا كان من الممكن دفع الأجزاء العميقة لإخراجها تمامًا | الضربة مقابل عمق الجزء، والقوة مقابل الانحدار والملمس |
| عدد مناطق التسخين | أشرطة التسخين والمزدوجات الحرارية | دقة التحكم في منحنى الذوبان | يجب اعتبار الفوهة منطقة أم لا، بشكل متسق بين عروض الأسعار |
تقدم معظم سلاسل الآلات نفس الهيكل مع قطرين أو ثلاثة أقطار للبراغي. وعادةً ما يختار المشترون الأكبر منها انطلاقًا من افتراض أن السعة الأكبر هي الأفضل. وهو قرار ينطوي على تكلفة خفية.
يوفر المسمار الأكبر حجم حقن أكبر لكل ضربة. كما يوفر ضغط حقن أقصى أقل، لأن القوة الهيدروليكية أو قوة الدفع نفسها تتوزع على مقطع عرضي أكبر للمسمار. تحتاج أجزاء التغليف ذات الجدران الرقيقة إلى الضغط والسرعة أكثر من الحجم، لذا غالبًا ما يكون أكبر برغي في القائمة هو الخيار الخاطئ تمامًا. أما الأجزاء ذات الجدران السميكة والواسعة فتحتاج إلى الحجم أكثر من الضغط الأقصى، لذا فهو الخيار الصحيح.
هناك عيب ثانٍ: وهو أن المسمار ذو الحجم الزائد الذي يعمل بجرعات صغيرة يترك مادة عالقة في الأسطوانة على مدار دورات عديدة. ونتيجة لذلك، يزداد وقت البقاء، مما يؤدي إلى تدهور الراتنجات الحساسة للحرارة. وتتمثل الأعراض في تغير اللون أو الهشاشة، وهي مشكلة لا يمكن حلها بتعديل درجة الحرارة، لأن السبب هو الوقت وليس درجة الحرارة.
الاعتقاد الخاطئ الشائع بشأن ارتفاع القالب: يتحقق المشترون من الارتفاع الأقصى للقالب ويتجاهلون الارتفاع الأدنى. فالارتفاع الأدنى هو العائق الأكثر شيوعًا، لا سيما مع القوالب الصغيرة المثبتة على آلة ذات هيكل كبير. فالقالب الذي يقل ارتفاعه عن الحد الأدنى يحتاج إلى ألواح فاصلة، وكل فاصل يُضاف يغير ما يتعين على تعديل ارتفاع القالب تعويضه. وإذا أخطأت في هذا الأمر، فإن قراءة قوة التثبيت تصبح تقديرًا تقريبيًّا رغم أنها تبدو وكأنها قياس دقيق.
سبعة اختبارات، مرتبة حسب سرعة استبعاد الأجهزة.
البند رقم 7 هو البند الذي يتم تخطيه، وهو الذي يحدد تكلفة الجهاز في السنة الثالثة.
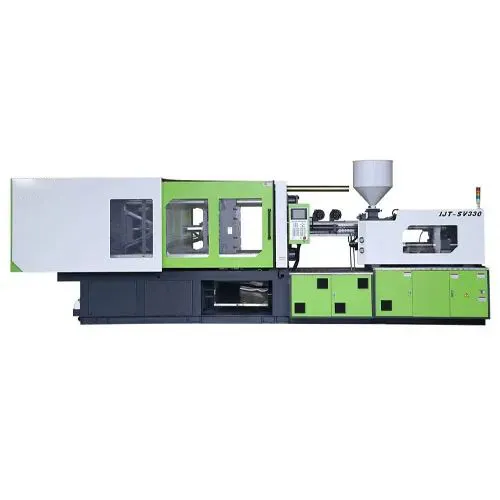
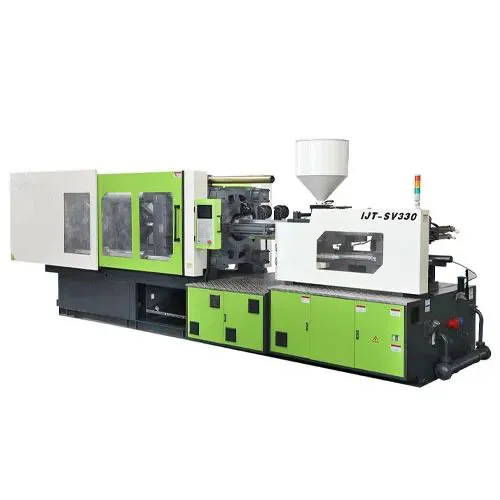
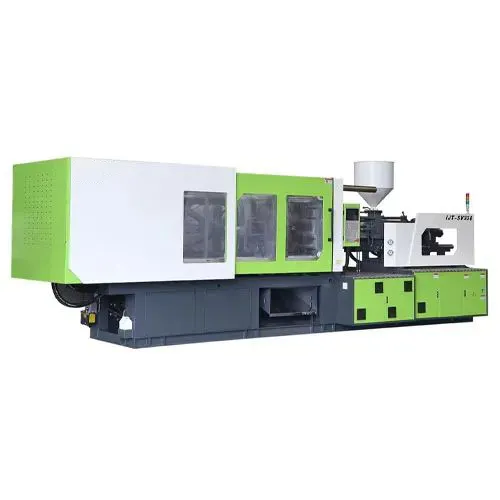
إن IJT-SV330 القياسي سيرفو يُعد IMM مرجعًا مفيدًا لمكونات التثبيت والحقن المذكورة أعلاه.
مفصل مزدوج خماسي النقاط يتحرك نحو الداخل. تعمل آلية الوصلة على مضاعفة القوة ميكانيكيًا، مما يسمح باستخدام أسطوانة تثبيت أصغر حجمًا لنفس الحمولة، وبالتالي تقليل كمية الزيت المستخدمة والحرارة المتولدة في كل دورة. تعمل الهندسة ذات الحركة الداخلية على توجيه حمل التثبيت نحو مركز القالب، وهو ما يحد من انحناء الصفيحة الخلفية الناتج عن الاختلافات في الوزن بين التجاويف.
ألواح مصممة باستخدام طريقة العناصر النهائية (FEM). ويتمثل الهدف التصميمي في توزيع الانحراف على سطح اللوح، وليس في السماكة الأولية للوح.
الضبط التلقائي لارتفاع القالب. يلغي خطوة المعايرة اليدوية الموضحة أعلاه، وهو أمر بالغ الأهمية في المصانع التي تشهد تغييرات متكررة في الإنتاج، حيث يتراكم الخطأ دون أن يُلاحظ.
دعم ثنائي الأعمدة وتوازن حقن ثنائي الأسطوانات. تعمل قوة الحقن المتماثلة على تجنب الحمل الجانبي على اللولب، مما يعالج السبب الجذري لتباين وزن الطلقة والتآكل المتسارع للماسورة، بدلاً من تعويض ذلك برمجياً.
مضخة هيدروليكية وصمام تحكم مستوردان. تحدد دقة الصمام مستوى الدقة الذي يمكن تحقيقه في التحكم في سرعة الحقن والضغط.
يتم ضبط سعة الضغط، وحجم حقن البلاستيك، وحجم الصفيحة، والمسافة بين قضبان الربط، وشوط الحركة في هذه السلسلة وفقًا لكل تطبيق على حدة؛ لذا فإن هذه الأرقام تنتمي إلى ورقة بيانات المشروع وليس إلى المقالة. تغطي سلسلة IJT الأنظمة الهيدروليكية المؤازرة والأنظمة الكهربائية بالكامل، وهي مصممة للتغليف ذي الجدران الرقيقة، والإنتاج متعدد التجاويف، وقوالب القنوات الساخنة. وقد صُممت الآلات لتلبية متطلبات شهادتي CE وISO.
يعتمد السعر على الطراز، والقدرة الاستيعابية أو الإنتاجية، ومستوى الأتمتة، والتكوين النهائي. يرجى تزويدنا بمعلومات عن المواد، وهندسة الأجزاء، وأهداف السعة المستهدفة — وسيقوم مهندسونا بالرد في غضون 24 إلى 48 ساعة بتقديم التكوين الموصى به ومدة التسليم.
ج: أربعة أنظمة فرعية. وحدة الحقن (القادوس، فتحة التغذية، الأسطوانة، اللولب، حلقة الفحص، أحزمة التسخين، الفوهة). وحدة التثبيت (ثلاث ألواح ضغط، أربعة قضبان ربط، آلية التثبيت، تعديل ارتفاع القالب، القاذف، واقيات الأمان). وحدة التشغيل (المحرك، والمضخة والصمامات، أو المحركات المؤازرة والبراغي الكروية، بالإضافة إلى خزان الزيت، ونظام الترشيح والمبرد). نظام التحكم (PLC، واجهة المستخدم البشرية، وأجهزة الاستشعار).
ج: في معظم المصانع، تكون حلقة الفحص هي أول ما يتآكل، تليها طرف المسمار وبطانة الأسطوانة. ويعتمد معدل التآكل على نوع الراتينج: فالمركبات المملوءة بالزجاج والمركبات المملوءة بالمعادن ذات طبيعة كاشطة، كما أن مادة البولي فينيل كلوريد (PVC) لها تأثير كيميائي قوي على أنواع الفولاذ القياسية. أما أشرطة التسخين والمزدوجات الحرارية فتتعطل في كثير من الأحيان، لكنها رخيصة الثمن وسريعة الاستبدال، لذا فإن تكلفتها تتمثل في وقت التعطل عن العمل وليس في المال.
ج: حجم الصفيحة هو المساحة الكاملة للصفيحة، بما في ذلك المنطقة الواقعة خارج قضبان الربط. أما المسافة بين قضبان الربط فهي الفتحة الخالية التي يجب أن يمر من خلالها القالب. قد يكون القالب أصغر من الصفيحة ومع ذلك لا يتسع بين قضبان الربط، ولهذا السبب يتم التحقق أولاً من قيمة المسافة بين قضبان الربط.
ج: تعمل أربعة قضبان على توزيع حمل التثبيت بشكل متماثل حول مركز القالب مع ترك فتحة خالية للقالب. كما أن إجهاد قضبان الربط يتناسب مع قوة التثبيت، لذا تقوم بعض الآلات بقياس القوة بالطن استنادًا إلى استطالة قضبان الربط، مما يجعل هذه القضبان بمثابة مستشعر بالإضافة إلى كونها جزءًا هيكليًّا.
ج: جميعها تقريبًا. فالأسطح، وقضبان الربط، والمفصل، وآلية تعديل ارتفاع القالب، والبرغي، والأسطوانة، وحلقة التثبيت، وأشرطة التسخين، والفوهة هي نفس المكونات. ما يتغير هو نظام التشغيل: حيث تحل المحركات المؤازرة والبراغي الكروية محل الأسطوانات الهيدروليكية، ويختفي خزان الزيت والمضخة والصمامات من المحاور الرئيسية، على الرغم من أن وحدة الطاقة المساعدة غالبًا ما تظهر مرة أخرى إذا كان القالب مزودًا بآليات سحب هيدروليكية للقلب.
ج: اعتمد على وزن القطعة بالإضافة إلى وزن القناة، وعلى مقطع الجدار. فالجدران الرقيقة والدورات القصيرة تفضل استخدام المسمار الأصغر من حيث الضغط والسرعة؛ بينما الجدران السميكة والجرعات الأكبر تفضل استخدام المسمار الأكبر من حيث الحجم. ويؤدي تحديد الحجم بحيث تقع الجرعة في النطاق الأوسط لسعة الأسطوانة إلى تجنب كل من وقت البقاء المفرط ونفاد الشوط.
ج: الأجزاء الهيكلية ليست كذلك. أما البراغي والأسطوانات فغالبًا ما تكون كذلك، نظرًا لأن أشكالها الهندسية متكررة على نطاق واسع ويمكن إنتاجها لتتوافق مع أبعاد الآلة الموجودة. أما أشرطة التسخين والمزدوجات الحرارية والموانع التسرب فهي في الغالب سلعًا أساسية. أما الوصلات المرفقية والألواح والوحدات التحكم فهي خاصة بكل آلة على حدة ويجب الحصول عليها من الشركة المصنعة.
أرسل رسم القالب، وليس رسم القطعة فقط. فمعظم القيود الواردة في الجدول أعلاه تمثل أبعاد القالب وليس أبعاد القطعة، والمورد الذي يعتمد على رسم القطعة وحده سيضطر إلى التخمين بشأن الخلوص بين قضبان الربط وارتفاع القالب.
إذا لم يكن لديك قالب بعد، فقم بإرسال رسم القطعة مع المساحة المسقطة، ومقطع الجدار، والعدد المتوقع للتجاويف، والحجم السنوي، واطلب أن يتم ذكر الخلوص بين قضبان الربط ونطاق ارتفاع القالب بشكل صريح في الرد، بدلاً من الاكتفاء بالإشارة إلى الكتالوج العام.
هناك مجال واحد لم تتناوله هذه الصفحة، ألا وهو المعدات المساعدة الموجودة حول الآلة، والتي غالبًا ما تحدد الإنتاج الفعلي أكثر مما تحدده المكبس نفسه. فالمجففات، وآلات تحميل القواديس، وأجهزة التحكم في درجة حرارة القوالب، والمبردات، والروبوتات، وآلات التحبيب، كلها مشتريات منفصلة تنطوي على عقبات خاصة بمواصفاتها، وتعد المعدات المساعدة غير المتوافقة سببًا شائعًا لانخفاض أداء الآلة حتى وإن كانت مواصفاتها صحيحة.

تولد آلة القولبة بالحقن الهيدروليكية قوة التثبيت وقوة الحقن من خلال الضغط…

اضبط معلمات عملية القولبة بالحقن بترتيب محدد: درجة حرارة الأسطوانة والقالب، …
سنرد عليك في غضون 24 ساعة. إذا كانت الحالة عاجلة، يُرجى إضافة واتساب/وي شات: +86 15653430206,. أو اتصل على +86 15653430206 مباشرة.
*نحن نحترم سريتك وجميع معلوماتك محمية.
لن نستخدم معلوماتك إلا للرد على استفسارك ولن نرسل أبداً رسائل بريد إلكتروني غير مرغوب فيها أو رسائل ترويجية.