
Hidrolik Enjeksiyon Kalıplama Makinesi ile Tamamen Elektrikli Makine Arasındaki Farklar Açıklanıyor
Bir hidrolik enjeksiyon kalıplama makinesi, pres yoluyla sıkıştırma ve enjeksiyon kuvveti üretir…
22 Ağustos 2026
 2026-08-13-11:30
HEE&HATO Mühendislik Ekibi | Plastik İşleme Ekipmanları | Yayın tarihi: 13 Ağustos 2026
Bir enjeksiyon kalıplama makinesi Dört alt sisteme sahiptir: reçineyi eritip enjekte eden enjeksiyon ünitesi, kalıbı kapalı tutan sıkıştırma ünitesi, kuvveti sağlayan tahrik ünitesi ve kontrol sistemi. Bu dört sistemin içinde kabaca bir düzine adlandırılmış bileşen bulunur ve bunların yaklaşık sekizi teknik özellik belgesinde numaralar olarak yer alır.
Standart cevap bir listedir: hazne, silindir, vida, ısıtma bantları, nozul, kalıp plakaları, bağlantı çubukları, sıkıştırma mekanizması, itici, kontrol paneli. Bu liste doğrudur ve bu konuyla ilgili hemen hemen her sayfada yer alan bilgilerdir.
Ayrıca bu, bir alıcının ihtiyaç duyduğu cevap da değildir; çünkü bu terimlerin hiçbiri teklif belgesinde kelime olarak yer almaz. Bunlar rakamlar olarak belirtilir: bağlantı çubukları arası mesafe, minimum ve maksimum kalıp yüksekliği, plaka boyutları, açılma stroku, vida çapı, enjeksiyon hızı, ejektör kuvveti. Bu rakamların her biri, bir kısıtlama olarak ifade edilen fiziksel bir unsurdur.
Dolayısıyla bu sayfada liste iki kez ele alınmaktadır. İlk olarak bileşenler ve işlevleri sıralanmaktadır. Ardından, aynı bileşenler, belirli bir makinenin kalıbınızı çalıştırabileceğini belirleyen teknik şartname maddelerine dönüştürülerek sunulmaktadır.
Enjeksiyon ünitesi, parça parça
Hazne ve besleme kanalı. Hazne, kurutulmuş granülleri barındırır; bunun altındaki besleme kanalı, namludan yukarı doğru yayılan ısının, peletlerin vidaya ulaşmadan yumuşamasını önlemek için su ile soğutulur. Besleme kanalında köprü oluşumu, genellikle vidaya atfedilen pelet ağırlığı dağılımının klasik bir nedenidir.
Namlu. Genellikle nitrürlenmiş veya bimetalik kaplamalı, kalın cidarlı bir silindir. Nitrürleme derinliği ve sertliği, aşındırıcı ve dolgu maddeli bileşiklere karşı hizmet ömrünü belirler. Kendi ekstrüzyon ekipmanımızda, bu değerlerin neye benzediğine dair bir referans olarak, nitrürlenmiş yüzeyler 0,5–0,8 mm derinlikte ve HV900–1050 aralığında sertlikte belirtilmiştir.
Vida. Makinede en önemli parça. Çap, uzunluk-çap oranı ve sıkıştırma oranı ile karakterize edilen üç bölge (besleme, sıkıştırma, dozajlama). Yaygın olarak kullanılan alaşım 38CrMoAlA’dır; reçineye bağlı olarak nitrürlenmiş veya bimetalik olabilir.
Kontrol halkası veya çek valf. Enjeksiyon sırasında sızdırmazlık sağlarken, geri kazanım sırasında eriyik akışına izin veren, vida ucunda bulunan üç parçalı bir tertibattır. Bu, makinede en az önemsenen aşınma parçasıdır ve enjeksiyondan enjeksiyona ağırlık değişiminin en sık görülen gizli nedenidir. Stabil seyreden bir proses sapmaya başladığında, ayar değerine dokunmadan önce bakılması gereken yer burasıdır.
Isıtma şeritleri ve termokupllar. Bölge sayısı, toplam watt değerinden daha önemlidir. Daha fazla bölge, erime profili üzerinde daha hassas kontrol anlamına gelir; aynı zamanda arızalanabilecek daha fazla termokupl olduğu anlamına da gelir ve arızalı bir termokupl, aslında bir kablolama sorunu olmasına rağmen sıcaklık sorunu olarak algılanır.
Nozul. Silindir ile döküm kanalı göbeği arasındaki bağlantı noktası. Açık, kapatmalı veya valfli tiplerde olabilir; yarıçapı ve delik çapı, kalıbın döküm kanalı göbeğiyle uyumlu olmalıdır. Bu noktada bir uyumsuzluk olması durumunda, bağlantı noktasında erimiş malzeme sızıntısı meydana gelir ve bu durum teklif aşamasında değil, ilk dökümde fark edilir.
Enjeksiyon silindirleri ve vidalı tahrik. Servo-hidrolik bir makinede, hidrolik silindirler vidayı ileri doğru iterken, bir hidrolik motor veya servo motor vidayı döndürür. Simetrik olarak yerleştirilmiş iki silindir, tek bir merkez dışı silindirin neden olduğu vidaya binen yan yükü önler.
Plakalar. Üç tane: sabit plaka (nozul tarafı), hareketli plaka ve mafsalı taşıyan arka veya kuyruk plakası. Sıkıştırma yükü altındaki plaka sapması, çok bölmeli bir kalıbın dış boşluklarında çapak oluşumuna neden olur; bu nedenle plaka tasarımı, plaka kalınlığı değerinden ziyade gerçek bir mühendislik değişkenidir. Sonlu elemanlar tasarımı, yüzey boyunca sapma dağılımını hedefler.
Bağlantı çubukları. Gerilim altında kelepçe yükünü taşıyan dört adet sertleştirilmiş çelik çubuk. Bunlar arasındaki mesafe, kalıbınızın fiziksel olarak sığıp sığmayacağını belirleyen faktördür ve teknik özellik çizelgesinde her şeyden önce kontrol edilen husustur.
Sıkıştırma mekanizması. Yaygın olarak kullanılan üç grup:
| Kelepçe tipi | Kuvvet nasıl oluşur? | Standart beden | Temel sınırlama |
| Doğrudan hidrolik | Büyük silindir, hareketli plakaya etki eder | Yüksek tonaj, uzun stroklar, kalın cidarlı parçalar | Daha yavaş kurutma döngüsü, döngü başına daha fazla yağ aktarımı |
| Kanca (tek veya çift, dört veya beş noktalı) | Bağlantı sistemi, daha küçük bir silindir veya motorun ürettiği kuvveti mekanik olarak katlar | Genel amaçlı, yüksek döngü sayılı, çok bölmeli | Kuvvet, kalıp yüksekliği kalibrasyonu yoluyla ayarlanır; doğrudan okunmaz |
| İki plakalı | Bağlantı çubuklarının üzerinde bulunan hidrolik kilitler | Çok büyük tonaj, az yer kaplama alanı | Daha yüksek maliyetli, daha karmaşık bağlantı çubuğu kilitleme donanımı |
Çok yüksek tonajlı makinelerde yaygın olarak kullanılan iki plakalı tasarımlarla karşılaştırıldığında, mafsallı sıkıştırma sistemi orta tonajlı makinelerde daha hızlı kuru çevrim süresi ve daha düşük maliyet sağlar; bunun karşılığında, sıkıştırma kuvveti doğrudan ölçülen hidrolik basınca değil, kalıbın doğru yükseklik ayarına bağlıdır.
Kalıp yükseklik ayarı. Kalıp yüzleri birbirine temas ettiği anda mafsal bağlantılarının tamamen düzleşmesini sağlamak üzere arka plakayı konumlandıran mekanizma. Manuel versiyonlarda el krankı veya motorlu somun kullanılır; otomatik versiyonlarda ise kontrol ünitesinden ayarlanır. Bu parça çoğu parça listesinde görünmez ve ekranınızda gösterilen tonaj değerinin gerçek olup olmadığını belirler.
İtici. Hidrolik veya elektrikli; strok, kuvvet ve düzen ile tanımlanır. Düzen, kalıbınızın itici plakasının uyması gereken hareketli plaka üzerindeki cıvata deliği düzenidir. Avrupa Plastik ve Kauçuk Makinaları Birliği (EUROMAP), makine boyutlarını kapsayan arayüz önerileri yayınlamaktadır; mevcut kalıpları kullanabilen bir makine satın alırken, plakanın cıvata düzeninin hangi EUROMAP standardına uygun olduğunu sorun ve bunu halihazırda sahip olduğunuz kalıplarla karşılaştırın.
Güvenlik kapıları ve koruyucular. Kilitli mekanik, elektrikli ve hidrolik makinelerde hidrolik güvenlik cihazları. AB’ye ihraç edilecek ekipmanlar için bunlar 2006/42/EC sayılı Makine Direktifi kapsamındadır; risk değerlendirmesi ve risk azaltımı konusunda ise ISO 12100 standardı referans alınır.
Güç ünitesi. Sabit pompalı bir makinede, sabit devirli bir motor ve pompa bulunur. Servo-hidrolik bir makinede ise, kapalı devre basınç ve akış geri beslemesi ile pompayı tahrik eden bir servo motor bulunur. Tamamen elektrikli bir makinede ise, hidrolik aktüatörlerin yerine servo motorlar ve bilyalı vidalar kullanılır.
Yağ deposu, filtreleme sistemi ve soğutucu. Kalıba monte edilmiş çekirdek çıkarıcılar için yardımcı güç ünitesi ile donatılmış tamamen elektrikli makineler de dahil olmak üzere, hidrolik devreye sahip her makinede bulunur. Yağ sıcaklığı kontrolü bu gruba girer ve bu konu, çoğu alıcının beklediğinden daha önemlidir; çünkü yağ viskozitesi, ayar noktasında herhangi bir değişiklik olmasa bile enjeksiyon hızını etkiler.
Orantılı ve yön valfleri. Valf çözünürlüğü, enjeksiyon hızı ve basıncının ne kadar hassas bir şekilde kontrol edilebileceğinin üst sınırını belirler.
PLC ve HMI. Tarif saklama, alarm yönetimi ve giderek daha fazla üretim verisi çıkışı özelliklerine sahip kontrol ünitesi. Makinenin hangi verileri hangi formatta dışa aktarabileceğini sorun; çünkü bunu sonradan eklemek maliyetli olur.
Teklifleri karşılaştırırken bu tabloyu açık tutmanız gerekir.
| Teknik özellikler satırı | Arkasındaki kısım | Neyi kısıtlar? | Neler kontrol edilmeli |
| Sıkıştırma kuvveti (kN veya ton) | Geçiş veya sıkıştırma silindiri | Gerekli kalıp içi basınçta öngörülen maksimum parça alanı | Rakamın nominal mi yoksa ölçülmüş mü olduğu ve kalıp yüksekliğinin ne olduğu |
| Bağlantı çubukları arasındaki mesafe (Y × D) | Bağlantı çubukları | Geçebilecek maksimum kalıp genişliği ve yüksekliği | Elinizdeki en geniş kalıp, artı hortumlar ve bağlantı parçaları için boşluk |
| Plaka boyutları | Sabit ve hareketli plakalar | Kalıp tabanının kapladığı alan ve cıvata düzeni | Kalıbınızın sıkıştırma yöntemine göre cıvata deliklerinin yerleşimi |
| Minimum kalıp yüksekliği | Arka plaka hareket sınırı | İnce bir kalıbın kapatılmasının mümkün olup olmadığı | Bu, maksimum sınırdan daha fazla projeyi engelliyor |
| Maksimum kalıp yüksekliği | Arka plaka hareket sınırı | Kabul edilen en kalın kalıp | Yalıtım plakaları ve sıcak yolluk manifoldları için ekleme |
| Açılış vuruşu | Kelepçenin hareket mesafesi | Parçanın çıkarılabilip çıkarılmayacağı | Parça derinliği artı döküm kanalı artı robot geçiş mesafesi |
| Kalıp açılma açıklığı | Strok artı kalıbın maksimum yüksekliği | Toplam limit | Sıklıkla sadece felç ile karıştırılır |
| Vida çapı (seçenekler A/B/C) | Vida ve namlu | Enjeksiyon hacmi ve maksimum enjeksiyon basıncı | Aşağıdaki artı-eksileri inceleyin; bu, en sık yanlış seçilen seçenektir |
| Teorik atış hacmi | Vida çapı × strok | Maksimum atış | Parça ve kanalların ağırlığını, her iki uçta bir pay bırakarak karşılaştırın |
| Enjeksiyon hızı | Vida ve enjeksiyon tahriki | İnce cidarlı parçalar için doldurma hızı | Ölçümün hangi basınçta yapıldığını sorun |
| Ejektör stroku ve kuvveti | Ejektör silindiri | Derin parçaların tamamen dışarı itilip itilemeyeceği | Parça derinliğine karşı strok, çekme derinliğine karşı kuvvet ve doku |
| Isıtma bölgesi sayısı | Isıtıcı bantları ve termokupllar | Erime profili kontrolünün ayrıntı düzeyi | Teklifler arasında tutarlılık sağlamak amacıyla, nozulu bir bölge olarak sayıp saymamak |
Çoğu makine serisi, aynı şasi üzerinde iki veya üç farklı vida çapı seçeneği sunar. Alıcılar genellikle, daha yüksek kapasitenin daha iyi olduğu varsayımıyla en büyük olanı tercih ederler. Bu, gizli bir maliyeti olan bir karardır.
Daha büyük bir vida, her strokta daha fazla enjeksiyon hacmi sağlar. Ayrıca, aynı hidrolik veya tahrik kuvveti daha geniş bir vida kesitine yayıldığı için maksimum enjeksiyon basıncı da daha düşük olur. İnce cidarlı ambalaj parçaları, hacimden çok basınç ve hıza ihtiyaç duyar; bu nedenle listedeki en büyük vida genellikle tam olarak yanlış seçimdir. Kalın cidarlı ve geniş cidarlı parçalar ise tepe basıncından çok hacme ihtiyaç duyar; bu nedenle bu vida doğru seçimdir.
İkinci bir sorun: Küçük dozajlarda çalışan aşırı büyük bir vidanın, birçok döngü boyunca malzemenin namluda kalmasına neden olmasıdır. Kalma süresi artar ve ısıya duyarlı reçineler bozulur. Belirtisi, renk değişikliği veya kırılganlıktır; bu durum, sıcaklık ayarlamasıyla düzeltilemez çünkü nedeni sıcaklık değil, zamandır.
Kalıp yüksekliğiyle ilgili yaygın bir yanılgı: Alıcılar maksimum kalıp yüksekliğini kontrol ederken minimum yüksekliği göz ardı ederler. Aslında, özellikle büyük çerçeveli makinelerde kullanılan küçük kalıplarda, minimum yükseklik daha sık karşılaşılan bir engeldir. Minimum yüksekliğin altındaki bir kalıp için ara plakalar gerekir ve eklenen her ara plaka, kalıp yüksekliği ayarının telafi etmesi gereken değeri değiştirir. Bu konuda hata yapılırsa, sıkıştırma kuvveti değeri bir ölçüm gibi görünse de aslında sadece bir tahmin haline gelir.
Makineleri en hızlı şekilde eleyen sıraya göre yedi kontrol.
7. madde atlanan maddedir ve makinenin üçüncü yılda size ne kadara mal olacağını belirleyen maddedir.
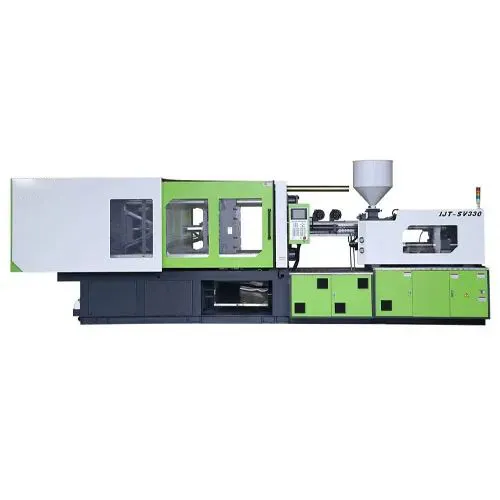
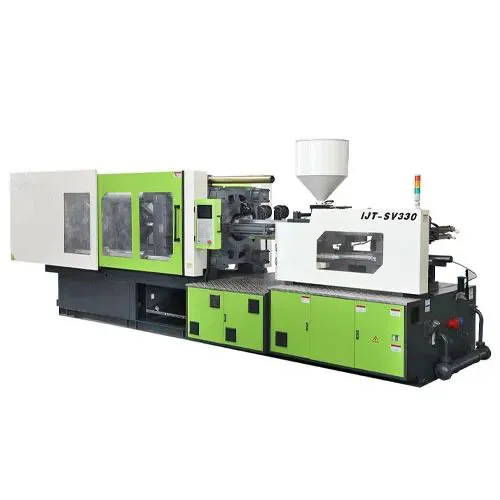
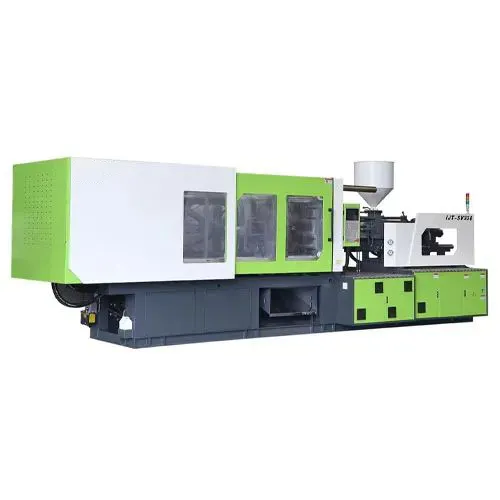
Şu IJT-SV330 Standart Servo IMM, yukarıda açıklanan sıkıştırma ve enjeksiyon bileşenleri için kullanışlı bir referans sunmaktadır.
Beş noktalı, içe doğru hareket eden çift mafsallı mekanizma. Bağlantı sistemi kuvveti mekanik olarak katlar; bu sayede belirli bir tonaj için daha küçük bir sıkıştırma silindiri kullanılabilir ve dolayısıyla her döngüde daha az yağ hareket ettirilir ve daha az ısı üretilir. İçe doğru hareket eden geometri, sıkıştırma yükünü kalıbın merkezine yönlendirir; bu da, kalıp boşlukları arasındaki ağırlık farklarından kaynaklanan plaka bükülmesini sınırlar.
FEM ile tasarlanmış plakalar. Tasarım hedefi, plakanın ham kalınlığından ziyade plaka yüzeyindeki sapma dağılımıdır.
Otomatik kalıp yüksekliği ayarı. Yukarıda açıklanan manuel kalibrasyon adımını ortadan kaldırır; bu özellik, hataların fark edilmeden biriktiği, sık sık kalıp değişimi yapılan tesislerde özellikle önemlidir.
Çift sütunlu destek ve çift silindirli enjeksiyon dengesi. Simetrik enjeksiyon kuvveti, vidaya yan yük binmesini önleyerek, atış ağırlığıdaki dalgalanmaların ve namlunun erken aşınmasının temel nedenini ortadan kaldırır; bunu yazılımla telafi etmek yerine.
İthal hidrolik pompa ve kontrol valfi. Valfin çözünürlüğü, enjeksiyon hızı ve basınç kontrolünde elde edilebilecek hassasiyeti belirler.
Bu serideki sıkıştırma tonajı, enjeksiyon hacmi, kalıp plakası boyutu, bağlantı çubuğu aralığı ve strok, uygulamaya göre yapılandırılır; dolayısıyla bu rakamların bir makalede değil, proje veri sayfasında yer alması gerekir. IJT serisi, servo-hidrolik ve tamamen elektrikli sistemleri kapsamakta olup ince cidarlı ambalaj, çok kovalı üretim ve sıcak yolluk kalıpları için tasarlanmıştır. Makineler, CE ve ISO gerekliliklerini karşılayacak şekilde tasarlanmıştır.
Fiyatlandırma, modele, tonaj veya üretim kapasitesine, otomasyon düzeyine ve nihai konfigürasyona bağlıdır. Malzeme, parça geometrisi ve kapasite hedeflerinizi bizimle paylaşın; mühendislerimiz 24–48 saat içinde önerilen konfigürasyon ve teslim süresini içeren bir yanıt verecektir.
C: Dört alt sistem. Enjeksiyon ünitesi (hoper, besleme boğazı, silindir, vida, kontrol halkası, ısıtma bantları, nozul). Sıkıştırma ünitesi (üç plaka, dört bağlantı çubuğu, sıkıştırma mekanizması, kalıp yükseklik ayarı, ejektör, güvenlik koruyucuları). Tahrik ünitesi (motor, pompa ve valfler veya servo motorlar ve bilyalı vidalar, ayrıca yağ deposu, filtreleme sistemi ve soğutucu). Kontrol sistemi (PLC, HMI, sensörler).
C: Çoğu tesiste, önce kontrol halkası, ardından vida ucu ve silindir astarı aşınır. Aşınma oranı, kullanılan reçineye bağlıdır: cam elyaflı ve mineral dolgulu bileşikler aşındırıcıdır; PVC ise standart çeliklere kimyasal olarak zararlıdır. Isıtıcı bantlar ve termokupllar sık sık arızalanır, ancak ucuz ve hızlı bir şekilde değiştirilebildikleri için maliyeti değil, üretim kesintisi yaratırlar.
C: Plaka boyutu, bağlantı çubuklarının dışındaki alan da dahil olmak üzere plakanın tüm yüzünü ifade eder. Bağlantı çubukları arasındaki mesafe ise kalıbın içinden geçmesi gereken net açıklıktır. Bir kalıp, plakadan daha küçük olmasına rağmen yine de bağlantı çubukları arasına sığmayabilir; bu nedenle öncelikle bağlantı çubukları arasındaki mesafe kontrol edilir.
C: Dört çubuk, kalıp merkezinin etrafında kelepçe yükünü simetrik olarak dağıtırken, kalıp için boş bir açıklık bırakır. Bağ çubuğundaki gerilme de kelepçe kuvveti ile orantılıdır; bu nedenle bazı makineler, tonajı bağ çubuğundaki uzamadan ölçer; bu da çubukları yapısal bir parça olmasının yanı sıra bir sensör haline getirir.
C: Neredeyse hepsi. Kalıp plakaları, bağlantı çubukları, mafsal, kalıp yüksekliği ayarı, vida, silindir, kontrol halkası, ısıtma şeritleri ve nozul aynı bileşenlerdir. Değişen şey tahrik sistemidir: Servo motorlar ve bilyalı vidalar hidrolik silindirlerin yerini alır; ana eksenlerden yağ deposu, pompa ve valfler ortadan kalkar, ancak kalıpta hidrolik çekirdek çekme mekanizması varsa genellikle bir yardımcı güç ünitesi yeniden ortaya çıkar.
C: Parça ağırlığı artı kanal ağırlığı ile duvar kalınlığını esas alın. İnce duvarlar ve kısa döngüler, basınç ve hız açısından daha küçük vidanın kullanılmasını gerektirirken; kalın duvarlar ve daha büyük enjeksiyonlar, hacim açısından daha büyük vidanın kullanılmasını gerektirir. Enjeksiyonun namlu kapasitesinin orta aralığına sığacak şekilde boyutlandırma yapılması, hem aşırı kalma süresini hem de strok uzunluğunun yetersiz kalmasını önler.
C: Yapısal parçalar öyle değildir. Vidalar ve silindirler genellikle öyledir; zira geometrileri yaygın olarak kopyalanır ve mevcut bir makinenin boyutlarına uyacak şekilde üretilebilirler. Isıtıcı bantları, termokupllar ve contalar büyük ölçüde standart ürünlerdir. Mafsal bağlantıları, plakalar ve kontrolörler makineye özeldir ve üreticiden temin edilmelidir.
Sadece parça çizimini değil, kalıp çizimini de gönderin. Yukarıdaki tablodaki kısıtlamaların neredeyse tamamı, parça boyutu değil kalıp boyutudur; yalnızca parça çiziminden yola çıkan bir tedarikçi, bağlantı çubuğu açıklığı ve kalıp yüksekliği konusunda tahminde bulunmak zorunda kalır.
Henüz bir kalıbınız yoksa, parçanın çizimini (yansıtılan alan, duvar kesiti, beklenen boşluk sayısı ve yıllık üretim hacmi bilgilerini içeren) gönderin ve cevapta, genel katalogda belirtilen değerlere bırakılmak yerine, bağlantı çubuğu açıklığı ile kalıp yüksekliği aralığının açıkça belirtilmesini isteyin.
Bu sayfada ele alınmayan bir konu: makinenin çevresinde yer alan ve genellikle presin kendisinden daha fazla gerçek üretim kapasitesini belirleyen yardımcı ekipmanlar. Kurutucular, hazne yükleyiciler, kalıp sıcaklık kontrol cihazları, soğutucular, robotlar ve granülatörler, kendi teknik özellik tuzaklarına sahip ayrı satın alımlardır; uyumsuz yardımcı ekipmanlar, doğru şekilde tasarlanmış bir makinenin beklenen performansı gösterememesinin yaygın nedenlerinden biridir.

Bir hidrolik enjeksiyon kalıplama makinesi, pres yoluyla sıkıştırma ve enjeksiyon kuvveti üretir…

Enjeksiyon kalıplama işlem parametrelerini sabit bir sırayla ayarlayın: silindir ve kalıp sıcaklığı, …
Size 24 saat içinde cevap vereceğiz. Acil durum için lütfen WhatsApp/WeChat ekleyin: +86 15653430206,. Veya doğrudan +86 15653430206 adresini arayın.
*Gizliliğinize saygı duyuyoruz ve tüm bilgiler korunuyor.
Bilgilerinizi yalnızca sorunuza yanıt vermek için kullanacağız ve asla istenmeyen e-postalar veya tanıtım mesajları göndermeyeceğiz.