
Hydraulische Spritzgießmaschine vs. vollelektrische Spritzgießmaschine – eine Erklärung
Eine hydraulische Spritzgießmaschine erzeugt die Schließ- und Einspritzkraft durch eine Presse…
22. August 2026
 2026-06-22-18:14
Eine falsche Wandstärke kann ein Kunststoffteil schon vor Produktionsbeginn unbrauchbar machen. Dünne Wände werden möglicherweise nicht vollständig ausgefüllt. Dicke Wände können zu Einfallstellen, Verformungen und langen Zykluszeiten führen. Die Lösung besteht darin, vor der Werkzeugherstellung die richtige Wandstärke durch DFM, Formkonstruktion und Maschinenanpassung sicherzustellen.
Spritzguss In der Regel können Kunststoffwandstärken von etwa 0,5 mm bis 5 mm verarbeitet werden, abhängig vom Kunststoffmaterial, der Bauteilgröße, der Fließlänge, der Konstruktion der Spritzgussform, dem Einspritzdruck und der Leistungsfähigkeit der Maschine. Bei den meisten Kunststoffbauteilen wird für einen stabilen Formprozess üblicherweise eine gleichmäßige Wandstärke von etwa 1,5 mm bis 3,0 mm bevorzugt.
Bei den meisten Kunststoffspritzgussprojekten kann die Wandstärke von sehr dünnen Abschnitten unter 1 mm bis zu dickeren Abschnitten über 4 mm reichen. Es gibt jedoch keinen einheitlichen Idealwert. Die richtige Wandstärke hängt vom Kunststoffmaterial, der Bauteilgröße, der Bauteilfunktion, dem Formfluss, dem Einspritzdruck und der Struktur der Spritzgussform ab.
Bei vielen gängigen Kunststoffteilen liegt der praktische Wandstärkenbereich bei etwa 1,5 mm bis 3,0 mm. Bei dünnwandigen Verpackungen kann eine geringere Wandstärke zum Einsatz kommen, während schwere Industrieteile möglicherweise dickere Wandstärken erfordern. Bei einigen kleinen Präzisionsbauteilen kann eine dünnere Wandstärke verwendet werden, allerdings muss der Formprozess dabei sorgfältig kontrolliert werden.
Die sicherste Antwort lautet: Die optimale Wandstärke ist die dünnste Wandstärke, die weiterhin die Anforderungen an Festigkeit, Optik, Montage und Fertigung erfüllt. Dies reduziert den Materialverbrauch, verkürzt die Zykluszeit und trägt dazu bei, dass das Spritzgussteil gleichmäßiger abkühlt.
Für B2B-Einkäufer sollte die Wandstärke nicht auf Vermutungen beruhen. Sie sollte im Rahmen von DFM, Spritzgusskonstruktion, Materialauswahl, Spritzgussformkonstruktion und Maschinenkapazität überprüft werden.
Die Wandstärke ist ein entscheidender Konstruktionsparameter bei jedem Spritzgussprojekt. Sie beeinflusst, wie der geschmolzene Kunststoff in den Formhohlraum fließt, wie schnell das Bauteil abkühlt, wie stark es schrumpft und ob das fertige Kunststoffbauteil die Qualitätsanforderungen erfüllt.
Ist die Wandstärke zu gering, kann der Kunststoff gefrieren, bevor der Hohlraum vollständig gefüllt ist. Dies kann zu Füllmangel, schwachen Ecken, Fließspuren oder unvollständiger Füllung führen. Ist die Wandstärke zu groß, kühlt der Kunststoff langsam und ungleichmäßig ab. Dies kann zu Einfallstellen, Hohlräumen, Verformungen und inneren Spannungen führen.
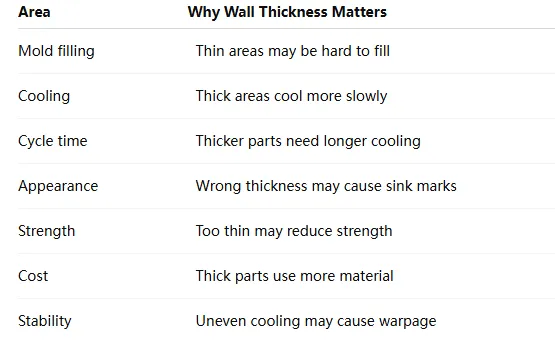
Die Wandstärke hat einen direkten Einfluss auf:
Ein guter Spritzgussform sollte eine gleichmäßige Füllung, eine ausgewogene Kühlung und einen sauberen Auswurf gewährleisten. Das beginnt mit der richtigen Auslegung der Wandstärken.
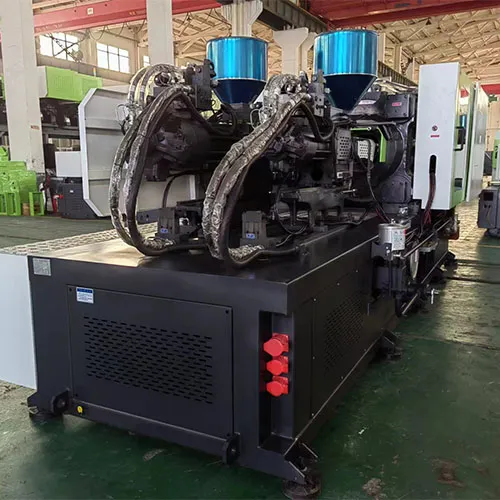
Die empfohlene Wandstärke hängt vom Kunststoffmaterial ab. Verschiedene Materialien weisen unterschiedliche Fließeigenschaften, Schrumpfung, Steifigkeit, Hitzebeständigkeit und Festigkeit auf. Ein Material mit guter Fließfähigkeit lässt möglicherweise dünnere Wände zu. Ein Material mit schlechter Fließfähigkeit erfordert möglicherweise eine größere Wandstärke.
Die folgende Tabelle enthält allgemeine Empfehlungen zur Wandstärke für die erste Entwurfsprüfung. Die endgültigen Werte sollten stets durch DFM, Formflussanalyse, Musterversuche und Tests in der tatsächlichen Produktion bestätigt werden.
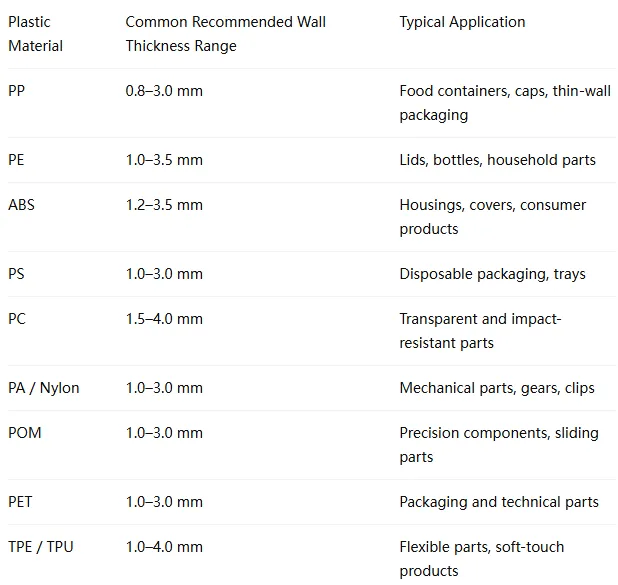
Diese empfohlenen Wanddickenbereiche sind keine festen Regeln. Sie dienen lediglich als Anhaltspunkte. Die optimale Wanddicke für Kunststoff hängt auch von der Fließlänge, der Lage des Angusses, der Größe des Bauteils, der Oberflächenbeschaffenheit und Spritzgießmaschine Leistung.
Bei dünnwandigen Lebensmittelverpackungen oder medizinischen Verbrauchsmaterialien kann die Wandstärke beim Spritzgießen geringer sein. Das Projekt erfordert dann jedoch eine bessere Formkonstruktion, eine höhere Einspritzgeschwindigkeit, eine stabile Schließkraft und eine gute Kühlungssteuerung.
Eine gleichmäßige Wandstärke gehört zu den wichtigsten Best Practices bei der Konstruktion von Kunststoffteilen. Wenn das Teil eine gleichmäßige Wandstärke aufweist, fließt der geschmolzene Kunststoff gleichmäßiger. Die Abkühlung verläuft ausgewogener. Der Schrumpf lässt sich leichter kontrollieren.
Der Grund für die Bedeutung einer gleichmäßigen Wandstärke ist einfach: Kunststoff schrumpft beim Abkühlen. Ist ein Wandabschnitt deutlich dicker als ein benachbarter, kühlt der dickere Abschnitt langsamer ab. Dadurch entstehen innerhalb desselben Kunststoffteils unterschiedliche Schrumpfungsraten.
Dieser Unterschied kann zu Verformungen, Einfallstellen, inneren Spannungen oder Maßabweichungen führen. Eine gleichmäßige Wandstärke sorgt dafür, dass sich das Bauteil gleichmäßig abkühlt, und trägt zu einem gleichmäßigen Spritzgussprozess bei.
Eine einfache Regel:
Eine gleichmäßige Wandstärke über das gesamte Bauteil hinweg sorgt für einen einfacheren und stabileren Spritzgussprozess.
Eine dünne Wand spart zwar Material und verkürzt die Abkühlzeit, kann jedoch auch zu Problemen beim Spritzgießen führen. Ist die Wandstärke zu gering, kann der geschmolzene Kunststoff abkühlen, bevor er das Ende des Formhohlraums erreicht. Wenn der Kunststoff die Form nicht vollständig ausfüllt, kann das Bauteil Fehlfüllungen oder schwache Kanten aufweisen.
Dünne Wand Spritzguss erfordert eine strengere Prozesssteuerung. Die Spritzgießmaschine benötigt möglicherweise einen höheren Einspritzdruck, eine höhere Einspritzgeschwindigkeit, eine schnelle Reaktionszeit und eine stabile Regelung. Die Spritzgussform erfordert möglicherweise zudem eine bessere Entlüftung, eine optimierte Angussgestaltung und eine effiziente Kühlung.
Eine große Wandstärke mag zwar robust wirken, führt jedoch häufig zu Problemen. Eine Erhöhung der Wandstärke kann das Gewicht des Bauteils, die Materialkosten, die Abkühlzeit und das Schrumpfungsrisiko erhöhen. In Bereichen mit großer Wandstärke treten zudem häufiger Einfallstellen oder Hohlräume auf.
Uneinheitliche Wandstärken können noch größere Probleme verursachen. Wenn ein Bereich dick und ein anderer Bereich dünn ist, kühlen die beiden Bereiche mit unterschiedlicher Geschwindigkeit ab. Dies kann zu inneren Spannungen, Verformungen und Maßinstabilität führen.
Zu den häufigsten Problemen, die durch ungleichmäßige Wandstärken verursacht werden, gehören:
Uneinheitliche Wandstärken lassen sich manchmal nicht vermeiden. Manche Bauteile erfordern dicke Befestigungspunkte, Vorsprünge, Versteifungsrippen oder Verstärkungsbereiche. In diesem Fall sollten bei der Auslegung der Wandstärke Radii, sanfte Übergänge, Aussparungen, Versteifungsrippen und Verstärkungsbleche verwendet werden, um abrupte Änderungen der Wandstärke zu vermeiden.
DFM steht für „Design for Manufacturability“ (konstruktionstechnische Fertigungsfähigkeit). Es hilft Einkäufern dabei, bereits vor dem Bau der Spritzgussform zu prüfen, ob ein Kunststoffteil im Spritzgussverfahren hergestellt werden kann. DFM ist besonders wichtig, wenn die Wandstärke nahe der Mindestwandstärke liegt oder wenn das Teil unterschiedliche Wandstärken aufweist.
Bei einer guten DFM-Prüfung sollte Folgendes überprüft werden:
Beim Design für die Fertigungsfähigkeit geht es nicht nur darum, Fehler zu vermeiden. Es geht darum, das Bauteil leichter formbar, leichter zu prüfen und in größeren Stückzahlen einfacher herstellbar zu machen.
Ist beispielsweise ein Vorsprung zu dick, schlägt der DFM-Ingenieur möglicherweise vor, ihn auszuhöhlen. Ist ein Wandübergang zu abrupt, schlägt der Ingenieur möglicherweise einen sanften Radius vor. Ist die Wand weit entfernt vom Anguss zu dünn, schlägt der Ingenieur möglicherweise vor, die Position des Angusses zu ändern oder die Angusskanalkonstruktion zu verbessern.
Aus diesem Grund sollte die DFM-Planung erfolgen, bevor der Formstahl zugeschnitten wird. Sobald die Spritzgussform fertiggestellt ist, wird die Optimierung der Wandstärken schwieriger und kostspieliger.
Die Wandstärke hat direkten Einfluss auf die Auswahl des Spritzgusswerkzeugs und der Maschine. Ein Teil mit dicker Wandstärke erfordert möglicherweise eine längere Abkühlzeit und einen höheren Pressdruck. Ein Teil mit dünner Wandstärke erfordert möglicherweise eine höhere Einspritzgeschwindigkeit und eine schnellere Reaktionszeit. Beide Fälle beeinflussen die Wahl der Maschine.
Ist die Wandstärke groß, wird die Kühlung zum zeitaufwendigsten Schritt des Spritzgussprozesses. Dies verlängert die Zykluszeit und verringert die Produktionsleistung. Ist die Wandstärke zu gering, benötigt die Maschine möglicherweise mehr Druck und eine schnellere Einspritzung, um das Bauteil auszufüllen.
Die Wandstärke wirkt sich außerdem aus auf:
Für B2B-Einkäufer bedeutet dies, dass die Wandstärke nicht nur eine Frage der Produktgestaltung ist, sondern auch der Produktionsplanung. Eine angemessene Wandstärke verkürzt die Zykluszeit, verbessert die Formstabilität und senkt die Gesamtkosten.
Aus diesem Grund bitten wir die Käufer um Zeichnungen, 3D-Dateien, Angaben zum Kunststoffmaterial, zur angestrebten Produktionsleistung und zum Anwendungsbereich des Produkts, bevor wir eine Spritzgießmaschine empfehlen. Die richtige Maschine muss auf die Wandstärke, das Spritzgießwerkzeug, das Material und das Produktionsziel abgestimmt sein.
Ein kompetenter Anbieter von Kunststoffmaschinen sollte mehr tun, als nur eine Maschine zu verkaufen. Bei Spritzgussprojekten sollte der Anbieter den Käufern dabei helfen, die Wandstärke, die Konstruktion der Bauteile, die Abstimmung der Spritzgussform, die Maschinenauswahl und den Produktionsprozess zu prüfen.
Als werkdirekter, technologieorientierter Anbieter beliefern wir globale B2B-Kunden in den Bereichen Dünnwand- und Lebensmittelverpackungen, medizinische Lösungen sowie industrielle Präzisionskomponenten. Unsere Komplettlösung für Kunststoffmaschinen umfasst Spritzguss, Extrusion, Folienblasverfahren, Anlagenunterstützung, Prozessberatung, schlüsselfertige Lieferung und Service über den gesamten Lebenszyklus.
Wir können Käufern bei folgenden Punkten helfen:
Für Käufer aus dem Ausland ist diese Unterstützung von großem Wert. Sie hilft Eigentümern, Projektmanagern, Ingenieuren und Wartungsteams dabei, Risiken vor Beginn der Serienproduktion zu minimieren. Zudem trägt sie zu einer stabilen Produktion, klaren Liefermeilensteinen und einer künftigen Kapazitätserweiterung bei.
Es gibt keine einheitliche ideale Wandstärke, die für jedes Bauteil gilt. Bei vielen Kunststoffteilen liegt die Wandstärke zwischen etwa 1,5 mm und 3,0 mm, doch die ideale Wandstärke hängt vom Kunststoffwerkstoff, der Bauteilgröße, den Festigkeitsanforderungen, der Fließlänge und der Konstruktion des Spritzgusswerkzeugs ab.
Die Mindestwandstärke hängt vom Material und der Konstruktion des Bauteils ab. Bei einigen dünnwandigen Bauteilen kann sie unter 1 mm liegen, allerdings erfordern diese einen guten Materialfluss, eine hohe Einspritzgeschwindigkeit, eine korrekte Angussgestaltung und eine strenge Prozesskontrolle.
Eine gleichmäßige Wandstärke sorgt dafür, dass die Kunststoffschmelze den Formhohlraum gleichmäßig ausfüllt und mit ähnlicher Geschwindigkeit abkühlt. Dadurch werden Einfallstellen, Verformungen, innere Spannungen und Maßabweichungen reduziert.
Ist die Wandstärke zu groß, kann es bei dem Bauteil zu Einfallstellen, Hohlräumen, einer längeren Zykluszeit, höheren Materialkosten und stärkerem Schrumpfen kommen. Dicke Bereiche können zudem ungleichmäßig abkühlen und zu inneren Spannungen führen.
Ja, aber bei unterschiedlichen Wandstärken sollten sanfte Übergänge, Radien, Rippen oder Aushöhlungen verwendet werden. Plötzliche Wandstärkenänderungen sollten vermieden werden, da sie zu Verformungen, Einfallstellen und Problemen beim Füllen führen können.
Die Wandstärke beeinflusst den Materialfluss, die Auslegung der Kühlung, die Auslegung der Angussstellen und die Zykluszeit. Eine anspruchsvolle Auslegung der Wandstärke kann eine komplexere Struktur des Spritzgusswerkzeugs, eine bessere Kühlung oder eine höhere Maschinenleistung erfordern.
Käufer sollten vor dem Stanzen eine DFM-Prüfung anfordern, die empfohlenen Wandstärkenbereiche überprüfen, die Materialschrumpfung bestätigen, die Lage der Angussstellen überprüfen und die Konstruktion der Spritzgussform bewerten.

Eine hydraulische Spritzgießmaschine erzeugt die Schließ- und Einspritzkraft durch eine Presse…

Legen Sie die Parameter des Spritzgussprozesses in einer festgelegten Reihenfolge fest: Zylinder- und Formtemperatur, …
Wir werden Ihnen innerhalb von 24 Stunden antworten. Wenn für dringenden Fall, fügen Sie bitte WhatsApp/WeChat: +86 15653430206,. Oder rufen Sie direkt +86 15653430206 an.
*Wir respektieren Ihre Vertraulichkeit und alle Informationen sind geschützt.
Wir verwenden Ihre Daten nur zur Beantwortung Ihrer Anfrage und senden Ihnen niemals unaufgefordert E-Mails oder Werbenachrichten.