
Hidrolik Enjeksiyon Kalıplama Makinesi ile Tamamen Elektrikli Makine Arasındaki Farklar Açıklanıyor
Bir hidrolik enjeksiyon kalıplama makinesi, pres yoluyla sıkıştırma ve enjeksiyon kuvveti üretir…
22 Ağustos 2026
 2026-08-17-11:05
HEE&HATO Mühendislik Ekibi | Plastik İşleme Ekipmanları | Yayın tarihi: 17 Ağustos 2026
Enjeksiyon kalıplama proses parametrelerini sabit bir sırayla ayarlayın: silindir ve kalıp sıcaklığı, enjeksiyon hacmi ve tampon, enjeksiyon hızı, aktarım noktası, tutma basıncı ve süresi, soğutma, geri basınç, sıkıştırma kuvveti. Her adımda bir doğrulama testi vardır. Sırayı atlamak, iki saatlik bir kurulum süresini iki güne uzatır.
Dört koşulun yerine getirilmesi gerekir; aksi takdirde, bundan sonra ayarlayacağınız her sayı, düşündüğünüzden farklı bir şeyi ölçecektir.
Malzeme, alışılmış uygulamaya göre değil, reçine teknik özellik belgesinde belirtilen koşullara göre kurutulur. Higroskopik reçineler, hazne açıldıktan sonra dakikalar içinde ortam havasındaki nemi tekrar emer. Öğle arasından sonra ortaya çıkan yayılma, genellikle enjeksiyon hızına atfedilen bir kurutma sorunudur.
Kalıp ve enjeksiyon silindiri istenen sıcaklığa ulaşmış ve bu sıcaklığı korumaktadır. Ayar noktasına ulaşmak, istenen sıcaklıkta olmakla aynı şey değildir. Çelik ve eriyik için bekleme süresi gereklidir. Hidrolik bir makinede, yağın da çalışma sıcaklığına ulaşması gerekir; çünkü yağın viskozitesi, ekrandaki ayar noktası değişmemiş olsa bile enjeksiyon hızını etkiler.
Kalıp temizdir, havalandırma delikleri açıktır ve soğutma devrelerinde akış mevcuttur. Tıkalı havalandırma delikleri yanık izleri olarak ortaya çıkar; operatörler bunu düzeltmek için enjeksiyon hızını düşürmeye çalışır, ancak bu da dolum kaybına neden olur.
Bir tartınız var. 0,01 g hassasiyetinde çalışan bir terazi, bu düzende en kullanışlı araçtır. Aşağıdaki doğrulama adımlarının çoğu, ağırlık karşılaştırmalarıdır.
Akademik literatürde yaygın olan DOE ve optimizasyon yaklaşımında, deneme matrisi önceden tasarlanıp daha sonra analiz edilirken, bu süreç ise vardiya sonuna kadar satılabilir parçalar üretmesi gereken bir makine için geliştirilmiştir. Her ikisi de geçerlidir. Farklı sorulara yanıt verirler.
Bunları sırayla inceleyin. Bir parametre açıkça yanlış görünüyor diye bir sonraki adıma atlamayın; 6. adımda yanlış görünen bir değer, genellikle 3. adımda bir sorunun belirtisidir.
1. Adım — Namlu profili ve kalıp sıcaklığı. Kalıp bölgelerini reçine teknik verilerindeki değerlere göre ayarlayın; bu değerler genellikle besleme boğazından nozüle doğru artar. Kalıp sıcaklığını teknik verilerindeki orta aralığa ayarlayın. Doğrulama: Hava püskürtmesi sırasında temizleme yapın ve bir probla eriyik sıcaklığı ölçümünü alın. Bu ölçüm değeri, genellikle silindir ayar noktasından farklı olacaktır; hatta bazen önemli ölçüde farklılık gösterebilir, çünkü vidadan kaynaklanan kesme ısınması buna eklenir. Önemli olan değer, probun gösterdiği ölçümdür. Bu değeri kaydedin.
2. Adım — Enjeksiyon hacmi, tampon ve basınç azaltma. Tahmini bir enjeksiyon elde etmek için vidanın strokunu ayarlayın, ardından enjeksiyonun sonunda vidanın tabana değmemesi için bir tampon ayarlayın. Nozül sızıntısını durduracak en düşük basınç düşürme değerini ayarlayın. Doğrulama: Beş enjeksiyon boyunca tutma süresinin sonunda vidanın konumunu izleyin. Tampon mevcut olmalı ve her seferinde tekrarlanmalıdır. Herhangi bir enjeksiyonda sıfır olarak okunan bir tampon, vidanın tabana değdiği anlamına gelir ve bu noktadan sonraki tüm basınç değerleri anlamsızdır.
3. Adım — Kısa enjeksiyon merdiveni kullanılarak enjeksiyon hızı. Tutma basıncını sıfıra getirin. Enjeksiyon hacmini küçük artışlarla artırarak bir dizi enjeksiyon gerçekleştirin ve parçaları sırayla dizilin. Doğrulama: Dolumun, tereddüt etmeden ve kalıp ağzından püskürme olmaksızın düzgün bir şekilde ilerlemesini kontrol edin. Akış çizgileri veya püskürme görülürse, sıcaklık yerine hızı ayarlayın. Kavite hacimce yaklaşık –98% oranında dolduğunda ve parçanın en son dolan bölgesinde gözle görülür bir eksiklik oluştuğunda durun.
4. Adım — V/P aktarım noktasını kilitleyin. 3. adımda 95–98% dolumunu sağlayan vida konumu, hız kontrolünden basınç kontrolüne geçiş noktanızdır. Bunu ayarlayın. Doğrulama: Tutma basıncı hâlâ sıfırdayken beş enjeksiyon gerçekleştirin. Her parça aynı miktarda eksik kalmalıdır. Eksiklik miktarı farklılık gösteriyorsa, geçiş noktasına farklı vida konumlarında ulaşılmaktadır ve devam etmeden önce düzeltmeniz gereken bir kontrol halkası veya enjeksiyon hacmi sorunu vardır.
5. Adım — Kapak contası incelemesi yoluyla basınç ve tutma süresinin belirlenmesi. Bir başlangıç tutma basıncı ve kasıtlı olarak uzun bir tutma süresi belirleyin. Şimdi, tutma süresini kademeli olarak azaltarak bir dizi test gerçekleştirin ve her ayardan bir parça tartın. Doğrulama: Ağırlığı tutma süresine göre grafiğe dökün. Ağırlık artar, ardından sabit bir seviyeye gelir. Sabitleştiği nokta kapak sızdırmazlığıdır ve bu noktadan sonra tutma süresini uzatmak, malzeme eklemeden sadece döngü süresini uzatır. Tutma süresini bu noktayı biraz geçecek şekilde ayarlayın. Ardından, parça ağırlığını hedefe getirmek için tutma basıncını ayarlayın ve parçada çöküntü veya taşma olmadığını tekrar kontrol edin.
6. Adım — Soğuma süresi. Başlangıçta uzun tutun. Kademeli olarak azaltın. Kontrol edin: İlk sorun belirtisini görene kadar (itici pimin bıraktığı izler, tezgahta soğuduktan sonra meydana gelen eğrilme, kalıp boşluğunda yapışan parçalar) ayarı azaltın; ardından bir marj kadar artırın. Her soğutma ayarında parçaların boyutlarını ölçün, sadece gözle incelemekle yetinmeyin. Çıkarma sırasında iyi görünen parçalar, sonrasında saatlerce hareket edebilir.
7. Adım — Karşı basınç ve vida dönüş hızı. Geriye basıncı, tutarlı enjeksiyon ağırlığı sağlayan ve gözle görülür erimemiş malzeme veya hava sıkışması olmayan en düşük değere ayarlayın. Soğutma sona ermeden önce plastikleştirme işleminin tamamlanacağı şekilde vida hızını ayarlayın. Doğrulama: İki kontrol yapın. İlk olarak, arka arkaya on enjeksiyonun ağırlığını ölçün; çok düşük geriye basınç, ağırlık dağılımı olarak kendini gösterir. İkinci olarak, döngü ekranında geri kazanım süresini soğutma süresiyle karşılaştırın. Geri kazanım, soğutmanın tam sonunda, hiçbir marj kalmadan bitiyorsa, vida hızındaki herhangi bir düşüş döngü sürenizi uzatacaktır. Geri kazanım çok erken bitiyorsa, vida hızı gerekenden daha yüksektir ve gereksiz yere kesme ısısı ekliyorsunuz demektir.
8. Adım — Sıkma kuvveti. Kanallar dahil olmak üzere parçanın tahmini alanından başlayın, bunu reçinenin ihtiyaç duyduğu kalıp içi basıncıyla çarpın ve bir pay ekleyin. Ardından aşağı doğru ilerleyin. Doğrulama: Ayırma çizgisinde çapak oluşana kadar sıkıştırma kuvvetini kademeli olarak azaltın, ardından bu noktanın üzerine bir pay ekleyerek ayarlayın. Aşırı sıkıştırma kuvveti, havalandırma deliklerini sıkıştırarak tıkar ve bunun sonucunda ortaya çıkan yanık izleri, enjeksiyon hızı sorunu olarak yanlış teşhis edilir. Her kalıp değişiminden sonra kalıp yüksekliği ayarının doğru olduğunu yeniden kontrol edin; kalibre edilmemiş kalıp yüksekliği, ekrandaki tonaj değerinin gerçek dışı olmasına neden olur.
9. Adım — Çıkarma ve döngü kilitleme. Ejektör strokunu, hızını ve varsa çoklu strok işlevini ayarlayın. Ardından, hiçbir şeye dokunmadan arka arkaya yirmi atış gerçekleştirin. Doğrulama: Yirmi atışın hepsini tartın. Ortalamayı ve standart sapmayı hesaplayın. Bu standart sapma, prosesinizin referans değeridir. Bunu kalıp veri sayfasına yazın. Prosesin sapma gösterip göstermediğine dair gelecekteki her türlü tartışma, bu rakama göre çözüme kavuşturulacaktır.
Çoğu kurulumda işlerin ters gitmesinin sebebi budur ve bunun parametreleri bilmekle hiçbir ilgisi yoktur.
Tek bir şeyi değiştirin. Makine üzerinden önceki ayarın etkisini temizleyin; bu işlem, döngü süresine ve enjeksiyon hacmine bağlı olarak genellikle üç ila beş enjeksiyon sürer. Ardından numunenizi alın. Geçiş sırasında üretilen parçalar veri olarak kabul edilmez.
Değerlendirme yaparken, kişisel görüş yerine ölçüm sonuçlarını kullanın. Dolum ve sıkıştırma değişiklikleri için ağırlık ölçümü yapın. Büzülme ve soğuma değişiklikleri için kaliper veya ölçüm aleti ile boyut ölçümü yapın. Görsel kusurlar için, makinenin yanında fiziksel olarak bulundurulan bir görsel standart kullanın. “Daha iyi görünüyor” gibi bir değerlendirme, bir sonraki vardiya devir tesliminde geçerliliğini yitirir.
Bir değişiklik ölçülebilir bir fark yaratmıyorsa, parametreyi eski haline getirin. Hiçbir işe yaramayan ayarlamaları uygulamaya devam etmek, iki yıl sonra kimsenin açıklayamadığı ayarların proses şemalarında birikmesine neden olur.
Bu tablo, ilk ve ikinci adımları göstermektedir. Bu, tam bir teşhis değil, bir ön sıralama olup, küfün kendisinin sağlam olduğu varsayılmaktadır.
| Kusur | Önce bunu taşı | Eğer bu işe yaramazsa, o zaman | Şununla başlamayın: |
| Kısa çekim | Enjeksiyon hızı, ardından enjeksiyon hacmi | Erime ve kalıp sıcaklığı | Basınç tutma |
| Flash | Sıkma kuvveti ve kalıp yüksekliği kalibrasyonu | Enjeksiyon hızı, ardından eriyik sıcaklığı | Soğuma süresi |
| Çöküntüler | Basınç tutma süresi, ardından bekleme süresi | Kalın kesitteki kalıp sıcaklığı | Enjeksiyon hızı |
| Boşluklar | Basınç ve süre sabit tutma | Soğuma süresi, ardından erime sıcaklığı | Geri basınç |
| Kaynak hattı zayıflığı | Erime ve kalıp sıcaklığı | Birleşme noktasındaki enjeksiyon hızı | Basınç tutma |
| Yanık izleri | Havalandırma durumu ve sıkıştırma kuvveti | Doldurma işleminin sonunda enjeksiyon hızı | Erime sıcaklığı |
| Saç uçlarında genişleme veya gümüş rengi çizgiler | Kurutma — kurutucuyu, çiğ noktasını ve hazne süresini kontrol edin | Geri basınç, ardından erime sıcaklığı | Enjeksiyon hızı |
| Çarpılma | Soğuma süresi ve kalıp sıcaklığı dengesi | Basınç profilinin korunması | Erime sıcaklığı |
| Püskürtme | Doldurma işleminin başlangıcındaki enjeksiyon hızı | Kapı durumu, ardından erime sıcaklığı | Basınç tutma |
| Akış hatları | Enjeksiyon hız profili | Erime ve kalıp sıcaklığı | Sıkıştırma kuvveti |
| Bir vardiya boyunca ağırlık kayması | Namlu ve yağ sıcaklığı kararlılığı, kontrol halkası | Geri basınç | Basınç tutma |
| Bir vardiya boyunca boyut kayması | Kalıp sıcaklık kontrolü, soğutma suyu akışı | Döngü süresi tutarlılığı | Atış boyutu |
“Şunlarla başlamayın” sütunu, operatörlerin en sık başvurduğu yöntemlerin bunlar olması ve bu yöntemlerin genellikle sorunu ortadan kaldırmak yerine bir süreliğine gizlemesi nedeniyle eklenmiştir.
Eritme sıcaklığını artırmak, evrensel bir çözüm olarak görülür. İşe yarıyor. İşte sorun da bu. Daha yüksek eritme sıcaklığı, dolumu iyileştirir, akış çizgilerini azaltır, kaynak çizgilerini yumuşatır ve pek çok küçük kusuru örtbas eder; ancak aynı zamanda soğuma süresini uzatır, büzülme değişkenliğini artırır ve ısıya duyarlı reçinelerin kalitesini bozar. Her şey için ilk olarak sıcaklık kullanıldığında, süreç aşırı sıcak, yavaş ve bozulma sınırına yakın bir şekilde ilerler; böylece gerçek bir sorun ortaya çıktığında hiçbir manevra alanı kalmaz. Çoğu kusurda bunu ikinci veya üçüncü adım olarak kullanın.
Hidrolik bir makinedeki devreye alma ayarlarına güvenmek. Yağ ısındıkça viskozitesi düşer ve enjeksiyon hızı da buna paralel olarak azalır. Bu, her devreye almadan ve her uzun duruşun ardından ilk enjeksiyonlarda hurda birikmesinin klasik örüntüsünün ardındaki mekanizmadır. Bu, operatör hatası değildir. Bu sorunu, bir yağ sıcaklığı kontrol döngüsü, ilk kabul edilen enjeksiyondan önce tanımlanmış bir ısınma süreci ve makine üzerinde kapalı devre enjeksiyon kontrolü ile çözebilirsiniz.
Planlama yapılmaya değer bir istisnai durum: Sık sık makine değişimi yapılan kısa kampanyalar yürüten tesislerde yağ hiçbir zaman çökelmez, dolayısıyla sapma ortadan kalkma şansı bulamaz. Üretim modeliniz buysa, yukarıda bahsedilen kurulum disiplini, üç vardiyalı sürekli üretim yapan bir tesise kıyasla daha büyük önem taşır ve kapalı devre enjeksiyonlu bir servo sürücü, maliyetini kilovat-saat yerine hurda olarak karşılar.
Tüm bu sürecin öncesinde yapılması gereken önemli bir malzeme kontrolü şudur: Makine değişikliği olmaksızın farklı reçine partileri arasında parça ağırlığında sapma görülüyorsa, gelen malzemenin eriyik akış hızında değişiklik meydana gelmiştir. ISO 1133 standardı, termoplastiklerde erime akış hızının nasıl belirleneceğini tanımlar; tedarikçinizden bu standarda göre ölçülmüş parti bazında MFR verilerini istemek, açıklanamayan bir proses sapmasını bir satın alma görüşmesine dönüştürür.
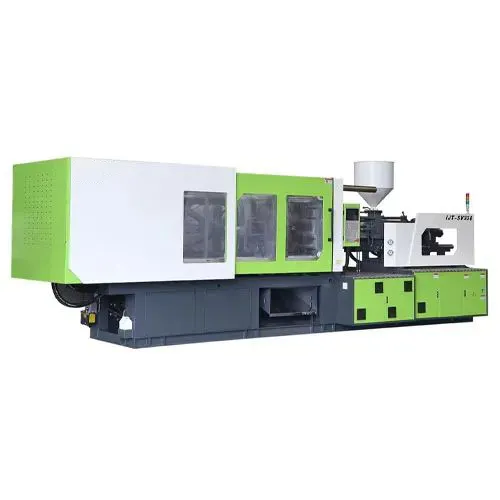
Yukarıdaki doğrulama adımlarından birçoğu, operatörün becerisinden ziyade makinenin davranışına bağlıdır ve IJT-SV330 Standart Servo IMM bunlara doğrudan eşlenir.
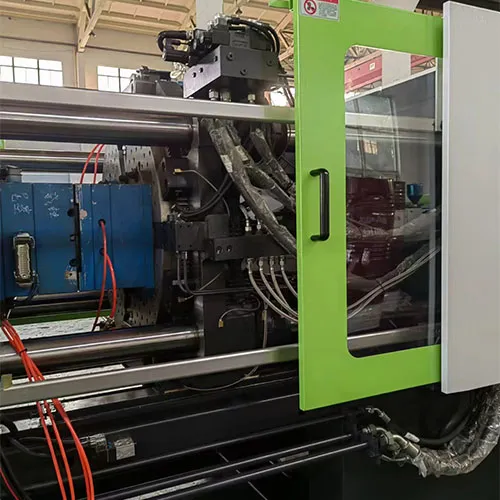
İthal hidrolik pompa ve kontrol valfi. Pompanın ve oransal valfin çözünürlüğü, enjeksiyon hızı ve basıncının ne kadar hassas bir şekilde ayarlanabileceğini ve sabit tutulabileceğini belirler. 3. ve 5. adımların tekrarlanabilirliği, bu donanımın izin verdiği ölçüde sınırlıdır.
Otomatik kalıp yüksekliği ayarı. 8. adım, ekranda görüntülenen tonajın uygulanan tonajla aynı olmasına bağlıdır. Sık sık yapılan kalıp değişimleri sırasında kalıp yüksekliğinin manuel olarak ayarlanması, parçalarda çapak oluşmaya başlayana kadar fark edilmeyen bir sıkıştırma kuvveti hatasının yaygın bir nedenidir.
Beş noktalı, içe doğru hareket eden çift mafsal ve FEM ile tasarlanmış kalıp plakaları. Sıkıştırma yükü altındaki plaka sapması, çok bölmeli kalıplarda bölme arası ağırlık farklılıklarına neden olur. 9. adımdaki standart sapma değeriniz yüksekse ve dağılım zamanla değil de bölme konumuyla ilişkiliyse, plaka davranışı olası bir neden olabilir.
Çift silindirli enjeksiyon dengelemeli çift sütunlu destek sistemi. Merkezden sapmış enjeksiyon kuvveti, vidaya bir yan yük uygular ve bu durum, atışlar arası ağırlık farklılığı olarak ortaya çıkar. Dengeli silindirler, bu durumu kontrol ünitesinde telafi etmek yerine mekanizmanın kendisinde çözüme kavuşturur.
Bu serideki sıkıştırma tonnajı, enjeksiyon hacmi, kalıp plakası boyutu ve strok, uygulamaya göre yapılandırılır; dolayısıyla bu değerler proje veri sayfasında yer alır. IJT hattı İnce cidarlı ambalajlar, çok bölmeli üretim ve sıcak yolluk kalıpları için tasarlanmıştır ve hem servo-hidrolik hem de tamamen elektrikli sistemleri kapsamaktadır. Makineler, CE ve ISO gerekliliklerini karşılayacak şekilde tasarlanmıştır; makine risk değerlendirmesi için geçerli referans ISO 12100 standardıdır ve genel bir uygunluk beyanına güvenmek yerine, satın alma şartnamesinde bu standarda atıfta bulunulması önemlidir.
Fiyatlandırma, modele, tonaj veya üretim kapasitesine, otomasyon düzeyine ve nihai konfigürasyona bağlıdır. Malzeme, parça geometrisi ve kapasite hedeflerinizi bizimle paylaşın; mühendislerimiz 24–48 saat içinde önerilen konfigürasyon ve teslim süresini içeren bir yanıt verecektir.
Yalnızca makine kontrol ünitesinde bulunan bir yapılandırma, tek bir güç kesintisi durumunda sıfırdan yeniden oluşturulması gerekebilir.
Kalıp veri sayfasına şunları kaydedin: sadece silindir ayar değerlerini değil, prob ile ölçtüğünüz eriyik sıcaklığını; aktarım konumu ve tampon; belirlediğiniz tutma basıncı ve kapak sızdırmazlık süresi; soğutma süresi ve bunu doğrulamak için kullandığınız boyut; sıkıştırma kuvveti ve çapak oluşmaya başladığı tonaj; ve yirmi atışlık ortalama ağırlık ile standart sapması.
İnsanların genellikle atladığı ve aslında en önemli olan nokta işte bu son cümledir. Başlangıç ağırlığı ve dağılımı bilinmeden, altı ay sonra sürecin sapma gösterip göstermediğini, kalıbın aşınmış olup olmadığını ya da reçinenin değişip değişmediğini kimse anlayamaz.
C: Bunlar beş gruba ayrılır: sıcaklık (ölçülen silindir bölgeleri, nozul, kalıp, eriyik), basınç (enjeksiyon, tutma, karşı basınç, sıkıştırma kuvveti), hız (enjeksiyon hız profili, vida dönüşü, çıkarma), zaman (enjeksiyon, tutma, soğutma, toplam döngü süresi) ve konum (şut boyutu, aktarım noktası, tampon, basınç düşürme, ejektör stroku). Bunları doğru ayarlamak, çoğunlukla listeyi bilmekten ziyade sıralama ve doğrulama ile ilgilidir.
C: Parça ağırlığı ve boyut tutarlılığı açısından, tutma basıncı ve enjeksiyon hızı çoğu deneysel çalışmada en büyük etkiye sahiptir; bu durum, operatörlerin makinede gözlemledikleriyle örtüşmektedir. Görsel kusurlar söz konusu olduğunda ise genellikle eriyik ve kalıp sıcaklığı belirleyicidir. Hemen ortaya çıkmak yerine bir vardiya boyunca kademeli olarak değişen herhangi bir durum için, ayar değerine dokunmadan önce sıcaklık kararlılığını inceleyin ve halka durumunu kontrol edin.
C: Tutma basıncını sıfırda tutarak kısa enjeksiyonlar yapın ve boşluk yaklaşık –98 oranında dolana kadar enjeksiyon hacmini artırın. Bu dolum seviyesindeki vida konumu, aktarım noktasıdır. Ardından, arka arkaya yapılan beş kısa enjeksiyonun hepsinin aynı miktarda eksik olduğundan emin olun; bu noktada bir sapma olması, aktarım konumuna tutarlı bir şekilde ulaşılamadığını gösterir.
C: Döküm ağzı donana kadar; daha fazlası değil. Bunu, giderek daha kısa tutma sürelerinde üretilen parçaların ağırlıklarını ölçüp sonuçları grafiğe dökerek belirleyebilirsiniz; ağırlık önce artar, sonra sabit bir seviyeye gelir ve bu sabit nokta döküm ağzının sızdırmazlık noktasıdır. Bu noktadan sonraki süre, para ödediğiniz ancak karşılığını alamadığınız döngü süresidir.
C: Bu yöntem, ancak hiçbir sorun çıkmadığında zaman kazandırır. Bir sorun çıktığında, sonucu neye bağlayacağınızı bilemezsiniz ve genellikle her iki değişikliği de ayrı ayrı yeniden uygulamak zorunda kalırsınız. Bunun istisnası, analizde etkilerin sonradan ayrıştırıldığı, kasıtlı olarak tasarlanmış deneysel bir matris olup, bu da kendine özgü ek yükü olan farklı bir yöntemdir.
C: İşlem sırası aynıdır. Değişen tek şey, yağ sıcaklığının bir değişken olarak ortadan kalkmasıdır; bu nedenle, çalıştırma sonrası ilk enjeksiyonlarda meydana gelen sapma çok daha azdır ve ısınma süreci kısalır. Kurutma, kalıp ağzı sızdırmazlığı, soğutma ve sıkıştırma kuvveti ile ilgili her şey aynı kalır.
C: Doğrudan değil. Enjeksiyon hızı ve hidrolik basınç gibi makine düzeyindeki ayarlar, o makinenin donanımına özeldir. Aktarılan şey, süreç düzeyindeki sonuçlardır: ölçülen eriyik sıcaklığı, kalıp boşluğunun dolum davranışı, giriş sızdırmazlık süresi ve hedef parça ağırlığı. Bunları yeni makinede yeniden elde etmeye çalıştığınızda, bu sonuçlara ulaşmanızı sağlayan ayarlar farklı olacaktır.
Yukarıdaki adımlar rutin hale geldiğinde eklemeye değer iki husus vardır.
Makinenin kendisinde bir reoloji kontrolü gerçekleştirin. Kalıp yerleştirilmiş ve basınç sıfırda tutulurken, aynı kısa enjeksiyonu bir dizi enjeksiyon hızında gerçekleştirin ve her birinde dolum basıncını kaydedin. Ortaya çıkan eğri, malzemenin görünür viskozitesinin hızla birlikte önemli ölçüde değişmeyi bıraktığı noktayı gösterir; enjeksiyon hızını bu daha düz bölgede ayarlamak, prosesin küçük hız değişikliklerine ve reçine partisi farklılıklarına karşı çok daha az duyarlı olmasını sağlar. Bu işlem yaklaşık yirmi dakika sürer ve çoğu fabrikada hiç gerçekleştirilmemiş, en yüksek getirili tek çalışmadır.
Ardından, kalıp boşluğu basıncı algılamasını ele alalım. Bu makaledeki her şey, kalıbın içinde neler olup bittiğini makine tarafındaki okumalardan çıkarsamaktadır. Kalıp boşluğundaki bir sensör bunu doğrudan ölçer ve bu, kontrol edebileceğiniz unsurları değiştirir; özellikle de makine tarafındaki verilerin, aslında önem verdiğiniz kalıp boşluğu arasındaki farklılıkları ortalamaya çekerek ortadan kaldırdığı çok boşluklu kalıplarda durum böyledir. Bu daha kapsamlı bir konudur ve yirmi atışlık standart sapmanız iyi olmasına rağmen kalıp boşluğu arasındaki dağılımınız iyi değilse, ele almanız gereken bir sonraki soru budur.

Bir hidrolik enjeksiyon kalıplama makinesi, pres yoluyla sıkıştırma ve enjeksiyon kuvveti üretir…

Enjeksiyon kalıplama işlem parametrelerini sabit bir sırayla ayarlayın: silindir ve kalıp sıcaklığı, …
Size 24 saat içinde cevap vereceğiz. Acil durum için lütfen WhatsApp/WeChat ekleyin: +86 15653430206,. Veya doğrudan +86 15653430206 adresini arayın.
*Gizliliğinize saygı duyuyoruz ve tüm bilgiler korunuyor.
Bilgilerinizi yalnızca sorunuza yanıt vermek için kullanacağız ve asla istenmeyen e-postalar veya tanıtım mesajları göndermeyeceğiz.