Equipo de ingeniería de HEE&HATO | Equipos para el procesamiento de plásticos | Publicado: 6 de agosto de 2026
En máquina de moldeo por inyección Cuenta con cuatro subsistemas: la unidad de inyección, que funde e inyecta la resina; la unidad de sujeción, que mantiene el molde cerrado; la unidad de accionamiento, que proporciona la fuerza necesaria; y el sistema de control. En el interior de estos cuatro subsistemas hay aproximadamente una docena de componentes con nombre propio, y unos ocho de ellos aparecen indicados con números en la ficha técnica.
Dos formas de responder a la pregunta “¿qué partes tiene?”
La respuesta habitual es una lista: tolva, cilindro, husillo, bandas calefactoras, boquilla, placas de cierre, barras de sujeción, mecanismo de sujeción, expulsor y panel de control. Esa lista es correcta y es la que aparece en casi todas las páginas que tratan este tema.
Tampoco es la respuesta que necesita un comprador, porque ninguna de esas palabras aparece en un presupuesto como tal. Aparecen como cifras: distancia entre las barras de unión, altura mínima y máxima del molde, dimensiones de la platina, carrera de apertura, diámetro del husillo, caudal de inyección, fuerza de expulsión. Cada una de esas cifras es una parte física expresada como una restricción.
Por lo tanto, en esta página se muestra la lista dos veces. Primero, como componentes y sus funciones. Después, como esos mismos componentes traducidos a las líneas de la especificación que determinan si una máquina concreta puede utilizar tu molde.
La unidad de inyección, pieza por pieza
Tolva y conducto de alimentación. La tolva contiene gránulos secos; el conducto de alimentación situado debajo está refrigerado por agua para evitar que el calor suba desde el cilindro y ablande los gránulos antes de que lleguen al tornillo sinfín. Un conducto de alimentación con puentes es una causa clásica de la dispersión en el peso de los perdigones, de la que se suele culpar al tornillo sinfín.
Cilindro. Un cilindro de paredes gruesas, normalmente nitrurado o con revestimiento bimetálico. La profundidad de nitruración y la dureza determinan la vida útil frente a compuestos abrasivos y con relleno. En nuestro propio equipo de extrusión, a modo de referencia sobre cómo son estas cifras, las superficies nitruradas se especifican con una profundidad de 0,5-0,8 mm y una dureza en el rango de HV900-1050.
Tornillo. La pieza más importante de la máquina. Tres zonas (alimentación, compresión y dosificación), que se caracterizan por su diámetro, la relación entre longitud y diámetro y la relación de compresión. La aleación más habitual es la 38CrMoAlA, nitrurada o bimetálica en función de la resina.
Anillo de control o válvula antirretorno. Conjunto de tres piezas situado en la punta del tornillo que permite el paso del material fundido hacia delante durante la recuperación y se sella durante la inyección. Es la pieza de desgaste menos valorada de la máquina y la causa oculta más frecuente de la variación de peso entre inyecciones. Cuando un proceso que estaba estable empieza a presentar desviaciones, aquí es donde hay que buscar antes de modificar un valor de consigna.
Bandas calefactoras y termopares. El número de zonas es más importante que la potencia total. Un mayor número de zonas permite un control más preciso del perfil de fusión; sin embargo, también implica que haya más termopares que puedan fallar, y un termopar defectuoso se interpreta como un problema de temperatura cuando, en realidad, se trata de un problema de cableado.
Boquilla. La interfaz entre el cilindro y el casquillo de entrada. Puede ser de tipo abierto, de cierre o de válvula, con un radio y un diámetro de orificio que deben coincidir con los del casquillo de entrada del molde. Si no coinciden, se producen fugas de material fundido en la interfaz, lo cual se detecta en la primera inyección, no en el presupuesto.
Cilindros de inyección y accionamiento por husillo. En una máquina servohidráulica, los cilindros hidráulicos empujan el husillo hacia delante y un motor hidráulico o un servomotor lo hace girar. La disposición simétrica de dos cilindros evita la carga lateral sobre el husillo que produce un único cilindro descentrado.
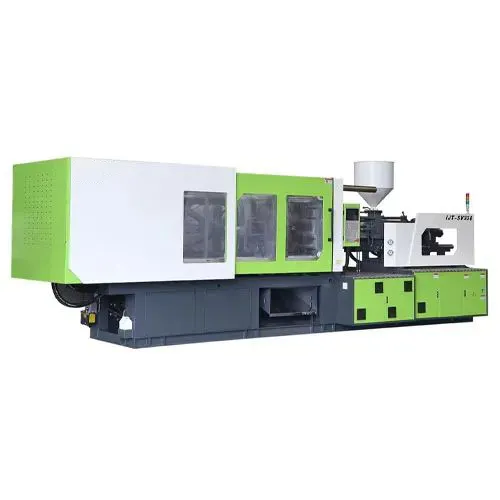
La unidad de sujeción, donde están el dinero y las restricciones
Placas. Tres: la fija (lado de la boquilla), la móvil y la placa trasera o de cola, que soporta el mecanismo de palanca. La deflexión de la platina bajo la carga de sujeción es lo que produce rebabas en las cavidades exteriores de un molde multicavidad, por lo que el diseño de la platina es una variable de ingeniería real, más que una simple cifra correspondiente al espesor de la placa. El diseño por elementos finitos se centra en la distribución de la deflexión a lo largo de la superficie.
Barras de unión. Cuatro barras de acero endurecido que soportan la carga de sujeción en tracción. La distancia entre ellas es el dato que determina si el molde encaja físicamente, y es lo primero que se comprueba en la ficha técnica.
Mecanismo de sujeción. Tres tipos más habituales:
| Tipo de abrazadera |
Cómo se genera la fuerza |
Ajuste típico |
Limitación principal |
| Hidráulica directa |
Un cilindro grande actúa sobre la platina móvil |
Gran tonelaje, carreras largas, piezas de paredes gruesas |
Ciclo de secado más lento, mayor cantidad de aceite transportado por ciclo |
| Cierre (simple o doble, de cuatro o cinco puntos) |
El sistema de varillaje multiplica mecánicamente la fuerza de un cilindro o motor más pequeño |
De uso general, de alta frecuencia de ciclo, multicavidad |
La fuerza se ajusta mediante la calibración de la altura del molde, no se lee directamente. |
| De dos platinas |
Cierres hidráulicos en las propias barras de unión |
Gran capacidad de carga, tamaño reducido |
Sistemas de cierre con tirantes más caros y complejos |
En comparación con los diseños de dos platinas, habituales en prensas de tonelaje muy elevado, una sujeción de palanca ofrece un ciclo en seco más rápido y un menor coste en prensas de tonelaje medio, con la contrapartida de que la fuerza de sujeción depende del ajuste correcto de la altura del molde, en lugar de de una presión hidráulica medida directamente.
Ajuste de la altura del molde. Mecanismo que posiciona la platina trasera de manera que los brazos articulados se enderecen por completo en el momento en que las caras del molde entran en contacto. Las versiones manuales utilizan una manivela o una tuerca motorizada; las versiones automáticas se ajustan desde el controlador. Esta pieza no aparece en la mayoría de las listas de piezas y determina si el tonelaje que se muestra en la pantalla es real.
Ejector. Hidráulico o eléctrico, definido por su carrera, fuerza y patrón. El patrón es la disposición de los orificios de los pernos en la platina móvil, a la que debe ajustarse la placa de expulsión de tu molde. EUROMAP, la Asociación Europea de Maquinaria para Plásticos y Caucho, publica recomendaciones sobre interfaces que abarcan las dimensiones de las máquinas; al comprar una máquina que deba ser compatible con moldes existentes, pregunte qué hoja de EUROMAP sigue la disposición de los pernos de la platina y compárela con los moldes que ya posee.
Puertas y protecciones de seguridad. Dispositivos de seguridad interconectados de tipo mecánico, eléctrico y, en el caso de las máquinas hidráulicas, hidráulicos. En el caso de los equipos destinados a la UE, estos se rigen por la Directiva sobre máquinas 2006/42/CE, siendo la norma ISO 12100 la referencia para la evaluación y la reducción de riesgos.
Los componentes de accionamiento y control
Unidad de potencia. En una máquina con bomba fija, un motor de velocidad constante y una bomba. En una máquina servohidráulica, un servomotor que acciona la bomba con retroalimentación de presión y caudal en bucle cerrado. En una máquina totalmente eléctrica, los servomotores y los husillos de bolas sustituyen a los actuadores hidráulicos.
Depósito de aceite, sistema de filtración y radiador. Presentes en cualquier máquina con circuito hidráulico, incluidas las máquinas totalmente eléctricas equipadas con un grupo hidráulico auxiliar para los extractores de núcleos montados en el molde. El control de la temperatura del aceite forma parte de este sistema y es más importante de lo que la mayoría de los compradores creen, ya que la viscosidad del aceite modifica la velocidad de inyección incluso cuando no se ha modificado ningún valor de consigna.
Válvulas proporcionales y direccionales. La resolución de la válvula determina el límite máximo de precisión con el que se pueden controlar la velocidad y la presión de inyección.
PLC y HMI. Controlador con almacenamiento de recetas, gestión de alarmas y, cada vez más, salida de datos de producción. Pregunta qué datos puede exportar la máquina y en qué formato, ya que adaptarla posteriormente resulta caro.
Componentes traducidos a líneas de la ficha técnica
Esta es la tabla que debes tener abierta mientras comparas presupuestos.
| Línea de especificaciones |
La parte que hay detrás |
Lo que limita |
Qué hay que comprobar |
| Fuerza de sujeción (kN o toneladas) |
Cilindro de conmutación o de sujeción |
Área máxima prevista de la pieza a la presión de cavidad requerida |
Si la cifra es nominal o real, y a qué altura del molde |
| Distancia entre las barras de unión (H × V) |
Barras de sujeción |
Ancho y altura máximos del molde que pueden pasar por la máquina |
Tu molde más ancho de los que tienes, más el espacio libre necesario para las mangueras y los conectores |
| Dimensiones de la platina |
Placas fijas y móviles |
Superficie de apoyo de la base del molde y patrón de fijación |
Disposición de los orificios de los pernos en función del método de sujeción del molde |
| Altura mínima del molde |
Límite de recorrido de la placa trasera |
Si es posible cerrar un molde delgado |
Esto bloquea más proyectos que el límite máximo. |
| Altura máxima del molde |
Límite de recorrido de la placa trasera |
Se acepta el molde más grueso |
Añadir placas aislantes y colectores de canal caliente |
| Golpe inicial |
Recorrido de la abrazadera |
Si es posible extraer la pieza |
Profundidad de la pieza más el bebedero más el espacio libre para el robot |
| Distancia de apertura del molde |
Carrera más altura máxima del molde |
Límite combinado |
Se confunde a menudo con un ictus sin más |
| Diámetro del tornillo (opciones A/B/C) |
Tornillo y cilindro |
Volumen de inyección y presión máxima de inyección |
Fíjate en la disyuntiva que se muestra a continuación; esta es la opción que más a menudo se elige erróneamente |
| Volumen teórico de disparo |
Diámetro del husillo × carrera |
Tiro máximo |
Comparar con el peso de la pieza más el del canal de colada, dejando un margen en ambos extremos |
| Caudal de inyección |
Accionamiento por tornillo e inyección |
Velocidad de llenado para piezas de paredes delgadas |
Pregunta a qué presión se midió el caudal |
| Recorrido y fuerza del expulsor |
Cilindro eyector |
Si las piezas profundas se pueden sacar empujándolas |
El trazo frente a la profundidad de la pieza, la fuerza frente al ángulo de desmoldeo y la textura |
| Número de zonas de calefacción |
Cintas calefactoras y termopares |
Nivel de detalle del control del perfil de fusión |
Considerar o no la boquilla como una zona, de forma coherente en todos los presupuestos |
La disyuntiva del diámetro del tornillo y por qué la opción más grande suele ser la menos adecuada
La mayoría de las series de máquinas ofrecen el mismo bastidor con dos o tres diámetros de tornillo. Los compradores suelen optar por el más grande, partiendo de la idea de que una mayor capacidad es mejor. Se trata de una decisión que conlleva un coste oculto.
Un más grande tornillo proporciona un mayor volumen de inyección por carrera. Además, ofrece una presión máxima de inyección más baja, ya que la misma fuerza hidráulica o motriz se distribuye a lo largo de una sección transversal del tornillo más amplia. Las piezas de envase de pared delgada necesitan más presión y velocidad que volumen, por lo que el tornillo más grande de la lista suele ser precisamente la elección equivocada. Las piezas de pared gruesa con paredes generosas necesitan más volumen que presión máxima, por lo que ese es el adecuado.
Una segunda desventaja: un tornillo de gran tamaño que realiza inyecciones de poco volumen hace que el material permanezca en el cilindro durante muchos ciclos. El tiempo de permanencia aumenta y las resinas sensibles al calor se degradan. El síntoma es una decoloración o fragilidad que no se soluciona con ningún ajuste de temperatura, ya que la causa es el tiempo, no la temperatura.
El error habitual sobre la altura del molde: los compradores comprueban la altura máxima del molde y pasan por alto la mínima. La altura mínima suele ser el principal obstáculo, sobre todo en el caso de moldes pequeños en una máquina de bastidor grande. Un molde que no alcance la altura mínima requiere placas espaciadoras, y cada s
Cómo leer una lista de piezas en un presupuesto
Siete comprobaciones, en el orden que permite descartar las máquinas más rápidamente.
- Espacio libre de las barras de sujeción con respecto a tu molde más ancho, incluyendo el espacio libre para la manguera y el conector, no solo el del acero.
- Altura mínima y máxima del molde en función de tus moldes más finos y más gruesos, teniendo en cuenta las placas aislantes y los colectores.
- Salida de moldeo en la parte más profunda, más el canal de alimentación, más cualquier holgura para el robot o para la extracción.
- Opción de tornillo en función del peso de la pieza y del espesor de la pared, utilizando la relación de compromiso anterior en lugar de optar por defecto por el mayor.
- Comprueba las especificaciones del material del anillo y del tornillo. Si en el presupuesto solo se indica “nitrurado”, solicita los datos relativos a la profundidad y la dureza. Las respuestas imprecisas en este punto suelen presagiar respuestas imprecisas sobre las piezas de recambio más adelante.
- Patrón y fuerza del expulsor, en comparación con la perforación de la placa de los moldes que ya tienes.
- Lista de piezas de recambio y plazos de entrega de los componentes sujetos a desgaste: conjunto del anillo de control, bandas calefactoras, termopares, juntas y filtros. Una máquina con un plazo de espera de dos semanas para un anillo de control no es lo mismo que una máquina con las mismas especificaciones y piezas en stock.
El punto 7 es el que se omite y el que determina cuánto te cuesta la máquina en el tercer año.
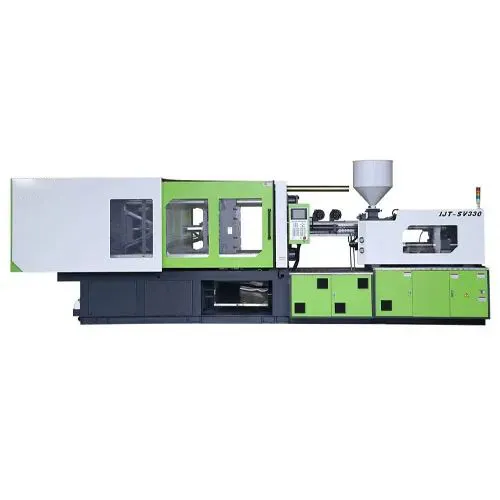
Cómo se configuran estos componentes en el IJT-SV330
El Servo estándar IJT-SV330 IMM ofrece una guía práctica sobre los componentes de sujeción e inyección descritos anteriormente.
Mecanismo de doble palanca de cinco puntos con movimiento hacia dentro. El sistema de articulación multiplica la fuerza mecánicamente, lo que permite utilizar un cilindro de sujeción más pequeño para un tonelaje determinado y, por lo tanto, se mueve menos aceite y se genera menos calor por ciclo. La geometría de movimiento hacia el interior dirige la carga de sujeción hacia el centro del molde, lo que limita la flexión de la platina debida a las diferencias de peso entre cavidades.
Placas diseñadas mediante el método FEM. El objetivo del diseño es la distribución de la deflexión a lo largo de la superficie de la placa, más que el espesor bruto de la misma.
Ajuste automático de la altura del molde. Elimina el paso de calibración manual descrito anteriormente, lo cual resulta fundamental en plantas en las que se realizan cambios frecuentes de modelo y donde el error se acumula sin que se detecte.
Soporte de doble pilar y equilibrio de inyección de doble cilindro. La fuerza de inyección simétrica evita la carga lateral sobre el husillo, lo que resuelve una de las causas fundamentales de la variación en el peso de la inyección y del desgaste acelerado del cilindro, en lugar de compensarla mediante el software.
Bomba hidráulica y válvula de control importadas. La resolución de la válvula determina la precisión que se puede alcanzar en el control de la velocidad de inyección y de la presión.
La fuerza de cierre, el volumen de inyección, el tamaño de la platina, la distancia entre columnas y la carrera de esta serie se configuran en función de cada aplicación, por lo que esos datos deben figurar en la ficha técnica del proyecto y no en un artículo. La gama IJT abarca sistemas servohidráulicos y totalmente eléctricos, y está diseñada para envases de pared delgada, producción multicavidad y moldes de canal caliente. Las máquinas están diseñadas para cumplir los requisitos de la CE y la ISO.
El precio depende del modelo, el tonelaje o la capacidad de producción, el nivel de automatización y la configuración final. Facilítanos información sobre el material, la geometría de las piezas y los objetivos de capacidad: nuestros ingenieros te responderán en un plazo de 24 a 48 horas con una configuración recomendada y el plazo de entrega.
PREGUNTAS FRECUENTES
P: ¿Cuáles son las partes principales de una máquina de moldeo por inyección?
R: Cuatro subsistemas. La unidad de inyección (tolva, conducto de alimentación, cilindro, tornillo, anillo de control, bandas calefactoras, boquilla). La unidad de sujeción (tres platinas, cuatro barras de sujeción, mecanismo de sujeción, ajuste de la altura del molde, expulsor, protecciones de seguridad). La unidad de accionamiento (motor, bomba y válvulas, o servomotores y husillos de bolas, además del depósito de aceite, el sistema de filtración y el enfriador). El sistema de control (PLC, HMI, sensores).
P: ¿Qué pieza se desgasta primero?
R: En la mayoría de las instalaciones, el anillo de control, seguido de la punta del tornillo y el revestimiento del cilindro. La tasa de desgaste depende de la resina: los compuestos reforzados con fibra de vidrio y con minerales son abrasivos, y el PVC es químicamente agresivo para los aceros estándar. Las bandas calefactoras y los termopares fallan a menudo, pero son baratos y fáciles de cambiar, por lo que suponen un coste en tiempo de inactividad más que en dinero.
P: ¿Cuál es la diferencia entre el tamaño de la placa y la distancia entre las barras de sujeción?
R: El tamaño de la placa es la superficie total de la misma, incluida la zona situada fuera de las barras de sujeción. La distancia entre las barras de sujeción es la abertura libre por la que debe pasar el molde. Un molde puede ser más pequeño que la placa y, aun así, no caber entre las barras de sujeción; por eso se comprueba primero la distancia entre las barras de sujeción.
P: ¿Por qué las máquinas tienen cuatro barras de unión?
R: Cuatro barras distribuyen la carga de sujeción simétricamente alrededor del centro del molde, dejando al mismo tiempo un espacio libre para el molde. La deformación de las barras de sujeción también es proporcional a la fuerza de sujeción, por lo que algunas máquinas miden el tonelaje a partir de la elongación de las barras de sujeción, lo que convierte a estas en un sensor además de en una pieza estructural.
P: ¿Una máquina totalmente eléctrica sigue teniendo estas piezas?
R: Casi todos. Las placas, las barras de unión, el mecanismo de palanca, el ajuste de altura del molde, el husillo, el cilindro, el anillo de control, las bandas calefactoras y la boquilla son los mismos componentes. Lo que cambia es el sistema de accionamiento: los servomotores y los husillos de bolas sustituyen a los cilindros hidráulicos, y el depósito de aceite, la bomba y las válvulas desaparecen de los ejes principales, aunque a menudo vuelve a aparecer un grupo hidráulico auxiliar si el molde cuenta con extractores hidráulicos de núcleo.
P: ¿Cómo sé qué diámetro de tornillo debo pedir?
R: Tómate como referencia el peso de la pieza más el peso del canal de inyección, así como el espesor de la pared. Las paredes finas y los ciclos cortos favorecen el uso del tornillo más pequeño en cuanto a presión y velocidad; las paredes gruesas y las inyecciones de mayor volumen favorecen el uso del tornillo más grande en cuanto a volumen. Elegir el tamaño de forma que la inyección se sitúe en la franja media de la capacidad del cilindro evita tanto un tiempo de permanencia excesivo como quedarse sin carrera.
P: ¿Son intercambiables las piezas de las máquinas de distintos fabricantes?
R: Las piezas estructurales no lo son. Los tornillos y los cilindros suelen serlo, ya que sus geometrías se reproducen con frecuencia y pueden fabricarse para ajustarse a las dimensiones de una máquina ya existente. Las bandas calefactoras, los termopares y las juntas son, en su mayoría, artículos de uso común. Los enlaces de palanca, las platinas y los controladores son específicos de cada máquina y deben adquirirse al fabricante.
Qué hay que preguntar antes de recibir el presupuesto
Envía el plano del molde, no solo el plano de la pieza. Casi todas las restricciones de la tabla anterior corresponden a cotas del molde, no a cotas de la pieza, y un proveedor que trabaje únicamente a partir del plano de la pieza tendrá que hacer conjeturas sobre el espacio libre de las barras de sujeción y la altura del molde.
Si aún no dispone de un molde, envíe el plano de la pieza indicando el área proyectada, el espesor de pared, el número previsto de cavidades y el volumen anual, y solicite que en la respuesta se especifiquen claramente la distancia entre los tirantes y el rango de altura del molde, en lugar de remitirse al catálogo general.
Un aspecto que no se ha tratado en esta página: los equipos auxiliares que rodean la máquina y que, a menudo, determinan el rendimiento real más que la propia prensa. Los secadores, los alimentadores de tolva, los controladores de temperatura de los moldes, los enfriadores, los robots y los granuladores son compras independientes con sus propias dificultades a la hora de definir las especificaciones, y la incompatibilidad de los equipos auxiliares es una de las razones más habituales por las que una máquina correctamente especificada no rinde al nivel esperado.

 2026-08-06-12:00

