
Máquina de moldagem por injeção hidráulica vs. máquina totalmente elétrica: uma explicação
Uma máquina de moldagem por injeção hidráulica gera a força de fecho e a força de injeção através de uma prensa…
22 de agosto de 2026
 2026-08-06-12:00
Equipa de Engenharia da HEE&HATO | Equipamento de Processamento de Plásticos | Publicado: 6 de agosto de 2026
Um máquina de moldagem por injeção possui quatro subsistemas: a unidade de injeção, que derrete e injeta a resina; a unidade de fixação, que mantém o molde fechado; a unidade de acionamento, que fornece a força; e o sistema de controlo. Existem, aproximadamente, uma dúzia de componentes identificados no interior desses quatro subsistemas, e cerca de oito deles aparecem indicados por números numa ficha técnica.
A resposta padrão é uma lista: tremonha, cilindro, parafuso, faixas de aquecimento, bico, placas de pressão, barras de fixação, mecanismo de fixação, ejetor, painel de controlo. Essa lista está correta e é o que quase todas as páginas sobre este tema apresentam.
Também não é a resposta de que um comprador precisa, porque nenhuma dessas palavras aparece numa cotação como tal. Aparecem como números: distância entre as barras de ligação, altura mínima e máxima do molde, dimensões das placas, curso de abertura, diâmetro do parafuso, caudal de injeção, força do ejetor. Cada um desses números corresponde a uma característica física expressa como uma restrição.
Assim, esta página apresenta a lista duas vezes. Primeiro, como componentes e as suas funções. Depois, como os mesmos componentes traduzidos em parâmetros técnicos que determinam se uma determinada máquina pode utilizar o seu molde.
Trazor e garganta de alimentação. O trazor armazena grânulos secos; a garganta de alimentação, situada por baixo, é arrefecida a água para impedir que o calor suba do cilindro e amoleça os pellets antes de estes chegarem ao sem-fim. Uma garganta de alimentação com formação de pontes é uma causa clássica de dispersão no peso dos chumbos, que costuma ser atribuída ao sem-fim.
Cilindro. Um cilindro de paredes espessas, normalmente nitretado ou revestido com bimetalo. A profundidade da nitretação e a dureza determinam a vida útil face a compostos abrasivos e com enchimento. No nosso próprio equipamento de extrusão, a título de referência sobre os valores a considerar, as superfícies nitretadas são especificadas com uma profundidade de 0,5–0,8 mm e uma dureza na gama de HV900–1050.
Parafuso. A peça mais importante da máquina. Três zonas (alimentação, compressão, dosagem), caracterizadas pelo diâmetro, pela relação comprimento/diâmetro e pela relação de compressão. A liga mais comum é a 38CrMoAlA, nitretada ou bimetálica, dependendo da resina.
Anel de retenção ou válvula de retenção. Um conjunto de três peças na ponta do parafuso que permite que a massa fundida passe para a frente durante a recuperação e vedar durante a injeção. É a peça de desgaste mais subestimada na máquina e a causa oculta mais frequente da variação de peso entre injeções. Quando um processo que estava estável começa a apresentar desvios, é aqui que se deve procurar antes de alterar um valor de referência.
Faixas de aquecimento e termopares. O número de zonas é mais importante do que a potência total. Um maior número de zonas significa um controlo mais preciso do perfil de fusão; significa também que há mais termopares que podem avariar, e a avaria de um termopar é interpretada como um problema de temperatura que, na realidade, é um problema de cablagem.
Bocal. A interface entre o cilindro e o casquilho do canal de alimentação. Existem tipos abertos, de corte ou com válvula, cujo raio e diâmetro do orifício devem corresponder aos do casquilho do canal de alimentação do molde. Uma incompatibilidade neste ponto provoca fugas de material fundido na interface e é detetada logo na primeira injeção, e não na fase de orçamento.
Cilindros de injeção e acionamento por parafuso. Numa máquina servohidráulica, os cilindros hidráulicos empurram o parafuso para a frente e um motor hidráulico ou servomotor faz com que este gire. Dois cilindros dispostos simetricamente evitam a carga lateral no parafuso que um único cilindro descentrado produz.
Placas. Três: fixa (do lado do bocal), móvel e a placa traseira, ou de cauda, que suporta o mecanismo de alavanca. A deflexão da placa sob a carga de fixação é o que produz rebarbas nas cavidades exteriores de um molde multicavidades, pelo que o desenho da placa é uma verdadeira variável de engenharia, em vez de ser apenas um valor relativo à espessura da placa. O desenho por elementos finitos tem como objetivo a distribuição da deflexão ao longo da superfície.
Barras de ligação. Quatro barras de aço temperado que suportam a carga de fixação em tração. A distância entre elas é o valor que determina se o seu molde cabe fisicamente, e é verificada antes de mais nada na ficha técnica.
Mecanismo de fixação. Três tipos mais comuns:
| Tipo de braçadeira | Como se gera a força | Corte típico | Principal limitação |
| Hidráulica direta | Um cilindro de grandes dimensões atua sobre a placa móvel | Grande tonelagem, cursos longos, peças com paredes espessas | Ciclo de secagem mais lento, maior quantidade de óleo movimentada por ciclo |
| Alavanca (simples ou dupla, de quatro ou cinco pontos) | O sistema de articulação multiplica mecanicamente a força de um cilindro ou motor de menor dimensão | De uso geral, de alto número de ciclos, com várias cavidades | A força é definida através da calibração da altura do molde, não sendo lida diretamente |
| De duas placas | Travas hidráulicas nas próprias barras de ligação | Capacidade de carga muito elevada, ocupação de espaço reduzida | Sistemas de fixação com tirantes mais caros e mais complexos |
Em comparação com os modelos de duas placas, comuns em tonelagens muito elevadas, um sistema de fixação por alavanca proporciona um ciclo a seco mais rápido e um custo mais baixo em tonelagens médias, com a contrapartida de que a força de fixação depende do ajuste correto da altura do molde, em vez de depender de uma pressão hidráulica medida diretamente.
Ajuste da altura do molde. O mecanismo que posiciona a placa traseira de modo a que as articulações se endireitem totalmente no momento em que as faces do molde se encontram. As versões manuais utilizam uma manivela ou uma porca motorizada; as versões automáticas são ajustadas a partir do controlador. Esta peça não consta da maioria das listas de peças e determina se a tonelagem apresentada no ecrã é real.
Ejetor. Hidráulico ou elétrico, definido pelo curso, força e padrão. O padrão corresponde à disposição dos orifícios dos parafusos na placa móvel, à qual a placa ejetora do seu molde deve corresponder. A EUROMAP, a Associação Europeia de Máquinas para Plásticos e Borracha, publica recomendações de interface relativas às dimensões das máquinas; ao adquirir uma máquina que tenha de ser compatível com moldes existentes, pergunte qual é a ficha da EUROMAP a que o padrão de parafusos da placa se ajusta e compare-o com os moldes que já possui.
Portas e proteções de segurança. Dispositivos de segurança interligados de natureza mecânica, elétrica e, no caso de máquinas hidráulicas, hidráulicos. No que diz respeito aos equipamentos destinados à UE, estes estão abrangidos pela Diretiva relativa às máquinas 2006/42/CE, sendo a norma ISO 12100 a referência para a avaliação e redução de riscos.
Unidade de potência. Numa máquina com bomba fixa, um motor de velocidade constante e uma bomba. Numa máquina servohidráulica, um servomotor que aciona a bomba com controlo de pressão e caudal em circuito fechado. Numa máquina totalmente elétrica, os servomotores e os parafusos de esferas substituem os atuadores hidráulicos.
Depósito de óleo, sistema de filtração e radiador. Estão presentes em qualquer máquina com um circuito hidráulico, incluindo máquinas totalmente elétricas equipadas com um grupo hidráulico auxiliar para extratores de núcleos montados no molde. O controlo da temperatura do óleo faz parte deste conjunto e é mais importante do que a maioria dos compradores imagina, uma vez que a viscosidade do óleo altera a velocidade de injeção, mesmo quando nenhum valor de referência foi alterado.
Válvulas proporcionais e direcionais. A resolução da válvula determina o limite máximo de precisão com que a velocidade e a pressão de injeção podem ser controladas.
PLC e HMI. Controlador com armazenamento de receitas, gestão de alarmes e, cada vez mais, saída de dados de produção. Pergunte o que a máquina consegue exportar e em que formato, pois adaptar isto posteriormente é dispendioso.
Esta é a tabela que deve manter aberta enquanto compara orçamentos.
| Linha de especificações | A parte que está por trás disso | O que isso limita | O que verificar |
| Força de fixação (kN ou toneladas) | Cilindro de comutação ou de fixação | Área máxima projetada da peça à pressão exigida na cavidade | Se o valor é nominal ou real, e a que altura do molde |
| Distância entre as barras de ligação (H × V) | Baras de ligação | Largura e altura máximas do molde que podem passar | O seu molde mais largo existente, acrescido do espaço livre necessário para mangueiras e conectores |
| Dimensões da placa | Placas fixas e móveis | Área de apoio da base do molde e padrão de fixação | Disposição dos orifícios dos parafusos em função do método de fixação do molde |
| Altura mínima do molde | Limite de curso da placa traseira | Se é que um molde fino pode sequer ser fechado | Isto bloqueia mais projetos do que o limite máximo |
| Altura máxima do molde | Limite de curso da placa traseira | Molde mais espesso aceite | Adicionar placas de isolamento e coletores de canal quente |
| Primeiro golpe | Curso da braçadeira | Se a peça pode ser extraída | Profundidade da peça mais o canal de alimentação mais a folga para o robô |
| Espaço livre de abertura do molde | Curso mais a altura máxima do molde | Limite combinado | Frequentemente confundido apenas com o AVC |
| Diâmetro do parafuso (opções A/B/C) | Parafuso e cilindro | Volume da injeção e pressão máxima de injeção | Veja a escolha a seguir; esta é a opção que, na maioria das vezes, é escolhida de forma errada |
| Volume teórico de disparo | Diâmetro do parafuso × curso | Tiro máximo | Comparar com o peso da peça mais o peso do canal, deixando uma margem em ambas as extremidades |
| Taxa de injeção | Acionamento por parafuso e injeção | Velocidade de enchimento para peças de parede fina | Pergunte a que pressão foi medida a taxa |
| Curso e força do ejetor | Cilindro ejetor | Se as peças profundas podem ser empurradas para fora | O traço em contraste com a profundidade da peça, a força em contraste com o recuo e a textura |
| Número de zonas de aquecimento | Faixas de aquecimento e termopares | Granularidade do controlo do perfil de fusão | Considerar ou não o bocal como uma zona, de forma consistente entre as cotações |
A maioria das séries de máquinas oferece a mesma estrutura com dois ou três diâmetros de parafuso. Os compradores costumam optar pelo maior, partindo do princípio de que uma maior capacidade é melhor. Trata-se de uma decisão com um custo oculto.
Um maior parafuso proporciona um maior volume de injeção por curso. Proporciona também uma pressão máxima de injeção mais baixa, uma vez que a mesma força hidráulica ou motriz é distribuída por uma secção transversal maior do parafuso. As peças de embalagem de parede fina necessitam mais de pressão e velocidade do que de volume, pelo que o parafuso maior da lista é, muitas vezes, precisamente a escolha errada. As peças de parede espessa com paredes generosas necessitam mais de volume do que de pressão máxima, pelo que esse é o parafuso certo.
Uma segunda desvantagem: um parafuso de dimensões excessivas que realiza injeções de pequeno volume faz com que o material permaneça no cilindro ao longo de muitos ciclos. O tempo de permanência aumenta e as resinas sensíveis ao calor degradam-se. O sintoma é a descoloração ou a fragilidade, que nenhum ajuste de temperatura consegue corrigir, porque a causa é o tempo, e não a temperatura.
O equívoco comum sobre a altura do molde: os compradores verificam a altura máxima do molde e ignoram a mínima. A altura mínima é o obstáculo mais comum, especialmente no caso de moldes pequenos numa máquina de estrutura grande. Um molde com altura inferior à mínima necessita de placas espaçadoras, e cada s
Sete verificações, pela ordem que elimina as máquinas mais rapidamente.
O ponto 7 é aquele que é ignorado e que determina quanto a máquina lhe vai custar no terceiro ano.
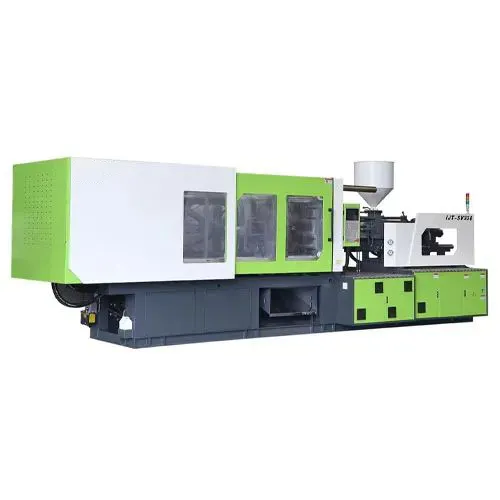
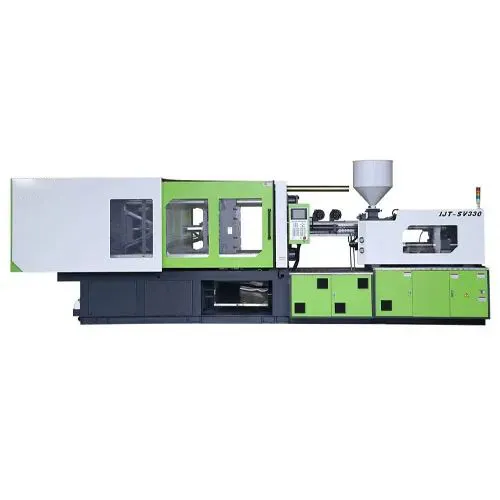
O Servo padrão IJT-SV330 A IMM constitui uma referência útil para os componentes de fixação e injeção acima descritos.
Mecanismo de alavanca dupla com cinco pontos de articulação, de movimento para dentro. A articulação multiplica a força mecanicamente, o que permite utilizar um cilindro de fixação mais pequeno para uma determinada tonelagem e, consequentemente, uma menor quantidade de óleo movimentada e menos calor gerado por ciclo. A geometria de movimento para o interior direciona a carga de fixação para o centro do molde, o que limita a flexão da placa devido às diferenças de peso entre cavidades.
Placas concebidas por FEM. O objetivo do projeto é a distribuição da deflexão ao longo da superfície da placa, e não a espessura bruta da mesma.
Ajuste automático da altura do molde. Elimina a etapa de calibração manual descrita acima, o que é particularmente importante em fábricas onde se realizam mudanças frequentes de produção, nas quais o erro se acumula sem que se dê por isso.
Suporte de dois pilares e equilíbrio da injeção por dois cilindros. A força de injeção simétrica evita a carga lateral no parafuso, resolvendo uma das causas principais da variação do peso da injeção e do desgaste acelerado do cilindro, em vez de a compensar através do software.
Bomba hidráulica e válvula de controlo importadas. A resolução da válvula determina a precisão alcançável no controlo da velocidade de injeção e da pressão.
A tonelagem de fixação, o volume de injeção, as dimensões da placa de pressão, o espaçamento entre as barras de ligação e o curso nesta série são configurados de acordo com a aplicação, pelo que esses valores devem constar numa ficha técnica do projeto e não num artigo. A linha IJT abrange sistemas servohidráulicos e totalmente elétricos e foi concebida para embalagens de parede fina, produção com múltiplas cavidades e moldes de canal quente. As máquinas foram concebidas para cumprir os requisitos das normas CE e ISO.
O preço depende do modelo, da tonelagem ou da capacidade de produção, do nível de automatização e da configuração final. Indique-nos o seu material, a geometria das peças e os objetivos de capacidade — os nossos engenheiros responderão no prazo de 24 a 48 horas com uma configuração recomendada e o prazo de entrega.
R: Quatro subsistemas. A unidade de injeção (tremonha, garganta de alimentação, cilindro, parafuso, anel de verificação, faixas de aquecimento, bocal). A unidade de fixação (três placas, quatro barras de ligação, mecanismo de fixação, ajuste da altura do molde, ejetor, proteções de segurança). A unidade de acionamento (motor, bomba e válvulas, ou servomotores e parafusos de esferas, além do depósito de óleo, sistema de filtragem e refrigerador). O sistema de controlo (PLC, IHM, sensores).
R: Na maioria das instalações, o anel de controlo, seguido da ponta do parafuso e do revestimento do cilindro. A taxa de desgaste depende da resina: os compostos reforçados com fibra de vidro e com minerais são abrasivos, e o PVC é quimicamente agressivo para os aços comuns. As bandas de aquecimento e os termopares avariam com frequência, mas são baratos e fáceis de substituir, pelo que representam um custo em termos de tempo de inatividade, e não em dinheiro.
R: A dimensão da placa de pressão corresponde à superfície total da placa, incluindo a área fora das barras de ligação. A distância entre as barras de ligação corresponde à abertura livre pela qual o molde tem de passar. Um molde pode ser mais pequeno do que a placa de pressão e, mesmo assim, não caber entre as barras de ligação; é por isso que se verifica primeiro a distância entre as barras de ligação.
R: Quatro barras distribuem a carga de fixação simetricamente em torno do centro do molde, deixando ao mesmo tempo uma abertura livre para o molde. A deformação das barras de ligação é também proporcional à força de fixação, pelo que algumas máquinas medem a tonelagem a partir do alongamento das barras de ligação, o que transforma as barras num sensor, para além de serem uma peça estrutural.
R: Quase todos. As placas, as barras de ligação, o mecanismo de alavanca, o ajuste da altura do molde, o parafuso, o cilindro, o anel de retenção, as faixas de aquecimento e o bico são os mesmos componentes. O que muda é o sistema de acionamento: os servomotores e os parafusos de esferas substituem os cilindros hidráulicos, e o depósito de óleo, a bomba e as válvulas desaparecem dos eixos principais, embora um grupo hidráulico auxiliar volte frequentemente a aparecer se o molde tiver extratores hidráulicos do núcleo.
R: Baseie-se no peso da peça mais o peso do canal de injeção e na secção da parede. As paredes finas e os ciclos curtos favorecem a utilização do parafuso mais pequeno em termos de pressão e velocidade; as paredes espessas e as injeções maiores favorecem o parafuso maior em termos de volume. A escolha do tamanho de forma a que a injeção se situe na faixa intermédia da capacidade do cilindro evita tanto um tempo de permanência excessivo como o esgotamento do curso.
R: As peças estruturais não o são. Os parafusos e os cilindros costumam sê-lo, uma vez que as suas geometrias são amplamente replicadas e podem ser produzidos de forma a corresponder às dimensões de uma máquina existente. As faixas de aquecimento, os termopares e as juntas são, em grande parte, artigos de consumo corrente. As articulações, as placas de pressão e os controladores são específicos de cada máquina e devem ser adquiridos junto do fabricante.
Envie o desenho do molde, e não apenas o desenho da peça. Quase todas as restrições da tabela acima correspondem a dimensões do molde e não a dimensões da peça, e um fornecedor que trabalhe apenas com base no desenho da peça terá de adivinhar a folga das barras de ligação e a altura do molde.
Se ainda não tiver um molde, envie o desenho da peça indicando a área projetada, a secção da parede, o número previsto de cavidades e o volume anual, e solicite que a distância livre das barras de ligação e o intervalo de altura do molde sejam indicados explicitamente na resposta, em vez de se basearem no catálogo geral.
Um aspeto que esta página não abordou: o equipamento auxiliar que rodeia a máquina e que, muitas vezes, influencia a produção real mais do que a própria prensa. Secadores, carregadores de tremonha, controladores de temperatura de moldes, refrigeradores, robôs e granuladores são aquisições separadas, com as suas próprias armadilhas em termos de especificações, e a incompatibilidade entre o equipamento auxiliar e a máquina é uma razão comum para que uma máquina com especificações corretas tenha um desempenho abaixo do esperado.

Uma máquina de moldagem por injeção hidráulica gera a força de fecho e a força de injeção através de uma prensa…

Defina os parâmetros do processo de moldagem por injeção numa ordem fixa: temperatura do cilindro e do molde, …
Responder-lhe-emos no prazo de 24 horas. Se for um caso urgente, adicione WhatsApp/WeChat: +86 15653430206,. Ou ligue diretamente para +86 15653430206.
*Respeitamos a sua confidencialidade e todas as informações são protegidas.
Apenas utilizaremos as suas informações para responder ao seu pedido e nunca enviaremos mensagens de correio eletrónico ou mensagens promocionais não solicitadas.