Team tecnico HEE&HATO | Attrezzature per la lavorazione delle materie plastiche | Pubblicato il 6 agosto 2026
Un macchina per lo stampaggio a iniezione è composto da quattro sottosistemi: l’unità di iniezione che fonde e inietta la resina, l’unità di chiusura che mantiene lo stampo chiuso, l’unità di azionamento che fornisce la forza e il sistema di controllo. All’interno di questi quattro sottosistemi si trovano circa una dozzina di componenti identificati con un nome, e circa otto di essi compaiono come numeri in una scheda tecnica.
Due modi per rispondere alla domanda “di quali parti è composto?”
La risposta standard è un elenco: tramoggia, cilindro, vite, fasce riscaldanti, ugello, piastre, colonne, meccanismo di chiusura, espulsore, pannello di controllo. Questo elenco è corretto ed è quello che si trova in quasi tutte le pagine dedicate a questo argomento.
Inoltre, non è la risposta di cui ha bisogno un acquirente, perché nessuna di quelle parole compare in un preventivo come tale. Appaiono sotto forma di numeri: distanza tra le colonne, altezza minima e massima dello stampo, dimensioni delle piastre, corsa di apertura, diametro della vite, portata di iniezione, forza di espulsione. Ciascuno di questi numeri rappresenta una parte fisica espressa come vincolo.
In questa pagina, quindi, l'elenco viene riportato due volte. La prima volta come componenti e relative funzioni. La seconda volta come gli stessi componenti tradotti nelle voci delle specifiche che determinano se una determinata macchina è in grado di utilizzare il vostro stampo.
L'unità di iniezione, pezzo per pezzo
Tramoggia e condotto di alimentazione. La tramoggia contiene i granuli essiccati; il condotto di alimentazione sottostante è raffreddato ad acqua per impedire che il calore proveniente dalla canna si propaghi verso l’alto e ammorbidisca i pellet prima che raggiungano la coclea. Un condotto di alimentazione intasato è una causa classica della dispersione del peso dei pallini, che viene spesso attribuita alla coclea.
Cilindro. Un cilindro a pareti spesse, solitamente nitrurato o rivestito in materiale bimetallico. La profondità di nitrurazione e la durezza determinano la durata di servizio in presenza di composti abrasivi e caricati. Sulle nostre attrezzature di estrusione, a titolo di riferimento per comprendere come si presentano questi valori, le superfici nitrurate sono specificate con una profondità compresa tra 0,5 e 0,8 mm e una durezza nell’intervallo HV900–1050.
Vite. Il componente più importante dell'intero macchinario. Tre zone (alimentazione, compressione, dosaggio), caratterizzate da diametro, rapporto lunghezza/diametro e rapporto di compressione. La lega comunemente utilizzata è la 38CrMoAlA, nitrurata o bimetallica a seconda della resina.
Anello di controllo, o valvola di non ritorno. Un gruppo composto da tre elementi situato sulla punta della vite che consente al materiale fuso di passare in avanti durante il recupero e garantisce la tenuta durante l’iniezione. È il componente soggetto a usura più sottovalutato della macchina e la causa nascosta più frequente delle variazioni di peso tra un’iniezione e l’altra. Quando un processo che era stabile inizia a presentare scostamenti, è qui che bisogna controllare prima di modificare un valore di riferimento.
Bande riscaldanti e termocoppie. Il numero di zone è più importante della potenza totale. Un numero maggiore di zone garantisce un controllo più preciso del profilo di fusione; comporta però anche un maggior numero di termocoppie soggette a guasti, e un guasto a una termocoppia viene interpretato come un problema di temperatura, quando in realtà si tratta di un problema di cablaggio.
Ugello. L’interfaccia tra il cilindro e il bocchettone di colata. Di tipo aperto, a chiusura automatica o a valvola, con un raggio e un diametro dell’orifizio che devono corrispondere a quelli del bocchettone di colata dello stampo. Un disallineamento in questo punto provoca perdite di materiale fuso nell’interfaccia e viene rilevato già al primo ciclo di stampaggio, non in fase di preventivo.
Cilindri di iniezione e azionamento della vite. In una macchina servoidraulica, i cilindri idraulici spingono la vite in avanti e un motore idraulico o un servomotore la fa ruotare. Due cilindri disposti simmetricamente evitano il carico laterale sulla vite che si verificherebbe con un unico cilindro decentrato.
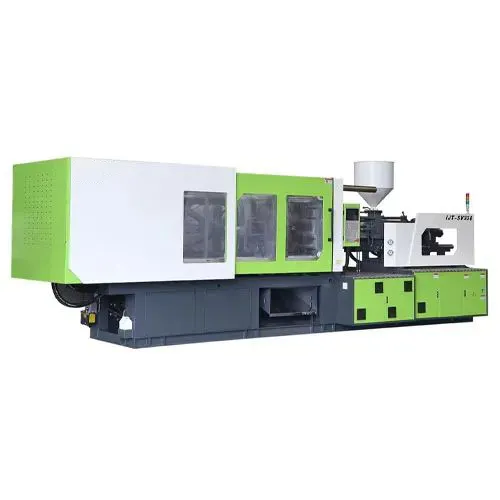
L'unità di serraggio, dove si trovano i soldi e i vincoli
Piastra. Tre: fissa (lato ugello), mobile e la piastra posteriore o di coda che sostiene il ginocchio. È proprio la deflessione delle piastre sotto il carico di serraggio a causare la formazione di bave nelle cavità esterne di uno stampo a più cavità; pertanto, la progettazione delle piastre rappresenta una vera e propria variabile ingegneristica, ben più che un semplice valore relativo allo spessore delle piastre. La progettazione con il metodo degli elementi finiti si concentra sulla distribuzione della deflessione lungo la superficie frontale.
Barre di collegamento. Quattro barre in acciaio temprato che sostengono il carico di serraggio in trazione. La distanza tra di esse è il dato che determina se lo stampo è fisicamente compatibile, e viene verificata prima di qualsiasi altra cosa nella scheda tecnica.
Meccanismo di serraggio. Tre famiglie comunemente utilizzate:
| Tipo di morsetto |
Come si genera la forza |
Vestibilità standard |
Limite principale |
| Idraulica diretta |
Un cilindro di grandi dimensioni agisce sulla piastra mobile |
Elevato tonnellaggio, corse lunghe, pezzi con pareti spesse |
Ciclo di asciugatura più lento, maggiore quantità di olio movimentata per ciclo |
| Chiusura (singola o doppia, a quattro o cinque punti) |
Il sistema di leveraggi moltiplica meccanicamente la forza esercitata da un cilindro o da un motore di dimensioni inferiori |
Per uso generico, ad alto numero di cicli, multicavità |
La forza viene impostata tramite la calibrazione dell'altezza dello stampo, non viene rilevata direttamente |
| A due piastre |
Bloccaggi idraulici sulle stesse barre di collegamento |
Tonnellaggio molto elevato, ingombro ridotto |
Sistemi di bloccaggio delle tiranti più costosi e complessi |
Rispetto alle configurazioni a due piastre, comuni nei modelli con tonnellaggio molto elevato, un sistema di chiusura a ginocchiera garantisce un ciclo a vuoto più rapido e costi inferiori nei modelli con tonnellaggio medio, con il compromesso che la forza di chiusura dipende dalla corretta regolazione dell’altezza dello stampo piuttosto che da una pressione idraulica misurata direttamente.
Regolazione dell'altezza dello stampo. Il meccanismo che posiziona la piastra posteriore in modo che i bracci articolati si distendano completamente nel momento in cui le facce dello stampo si incontrano. Le versioni manuali utilizzano una manovella o un dado motorizzato; quelle automatiche consentono la regolazione tramite il pannello di controllo. Questo componente non compare nella maggior parte delle distinte base e determina se il tonnellaggio visualizzato sullo schermo è reale.
Espulsore. Idraulico o elettrico, definito in base alla corsa, alla forza e alla configurazione. La configurazione è la disposizione dei fori dei bulloni sulla piastra mobile a cui deve corrispondere la piastra di espulsione dello stampo. EUROMAP, l’Associazione europea dei costruttori di macchinari per la lavorazione della plastica e della gomma, pubblica raccomandazioni relative alle interfacce che riguardano le dimensioni delle macchine; quando si acquista una macchina che deve essere compatibile con stampi esistenti, è opportuno chiedere a quale scheda EUROMAP si riferisce la disposizione dei fori di fissaggio della piastra e confrontarla con gli stampi già in proprio possesso.
Barriere e protezioni di sicurezza. Dispositivi di sicurezza interbloccati di tipo meccanico, elettrico e, sulle macchine idrauliche, idraulico. Per le attrezzature destinate al mercato dell’UE, tali dispositivi rientrano nell’ambito di applicazione della Direttiva Macchine 2006/42/CE, con la norma ISO 12100 come riferimento per la valutazione e la riduzione dei rischi.
I componenti di azionamento e controllo
Unità di potenza. In una macchina a pompa fissa, un motore a velocità costante e una pompa. In una macchina servoidraulica, un servomotore che aziona la pompa con un sistema di retroazione in anello chiuso per pressione e portata. In una macchina completamente elettrica, i servomotori e le viti a ricircolo di sfere sostituiscono gli attuatori idraulici.
Serbatoio dell’olio, sistema di filtrazione e radiatore. Presenti su qualsiasi macchina dotata di circuito idraulico, comprese le macchine interamente elettriche dotate di un gruppo idraulico ausiliario per gli estrattori di anime montati sullo stampo. Il controllo della temperatura dell’olio rientra in questo ambito ed è più importante di quanto la maggior parte degli acquirenti ritenga, poiché la viscosità dell’olio influisce sulla velocità di iniezione anche quando il valore di riferimento rimane invariato.
Valvole proporzionali e direzionali. La risoluzione della valvola determina il limite massimo della precisione con cui è possibile regolare la velocità e la pressione di iniezione.
PLC e HMI. Controllore con memoria ricette, gestione degli allarmi e, sempre più spesso, esportazione dei dati di produzione. Chiedete quali dati la macchina è in grado di esportare e in quale formato, poiché aggiungere questa funzionalità in un secondo momento è costoso.
Componenti tradotti in voci della scheda tecnica
Questa è la tabella da tenere aperta mentre si confrontano i preventivi.
| Linea tecnica |
La parte che sta dietro |
Cosa limita |
Cosa controllare |
| Forza di serraggio (kN o tonnellate) |
Cilindro a leva o a morsetto |
Area massima prevista del pezzo alla pressione richiesta nella cavità |
Se il valore è nominale o effettivo, e a quale altezza dello stampo |
| Distanza tra le barre di collegamento (H × V) |
Barre di collegamento |
Larghezza e altezza massime dello stampo che possono passare attraverso |
Lo stampo più largo di cui disponete, più lo spazio necessario per i tubi flessibili e i raccordi |
| Dimensioni della piastra |
Piastre fisse e mobili |
Ingombro della base dello stampo e schema di fissaggio |
Disposizione dei fori per i bulloni in relazione al metodo di serraggio dello stampo |
| Altezza minima dello stampo |
Limite di corsa della piastra posteriore |
Se sia possibile chiudere un stampo sottile |
Questo limita il numero di progetti più di quanto non faccia il limite massimo |
| Altezza massima dello stampo |
Limite di corsa della piastra posteriore |
Si accetta lo stampo più spesso |
Da aggiungere per le piastre isolanti e i collettori a canale caldo |
| Colpo di apertura |
Corsa del morsetto |
Se il componente può essere estratto |
Profondità del pezzo più canale di colata più spazio libero per il robot |
| Spazio libero di apertura dello stampo |
Corsa più altezza massima dello stampo |
Limite combinato |
Spesso confuso con l’ictus da solo |
| Diametro della vite (opzioni A/B/C) |
Vite e cilindro |
Volume di iniezione e pressione massima di iniezione |
Si veda il compromesso riportato di seguito; questa è l’opzione che più spesso viene scelta in modo errato |
| Volume teorico di sparo |
Diametro della vite × corsa |
Tiro massimo |
Confrontare con il peso del pezzo più il peso del canale di colata, lasciando un margine su entrambe le estremità |
| Portata di iniezione |
Azionamento a vite e a iniezione |
Velocità di riempimento per pezzi a pareti sottili |
Chiedi a quale pressione è stato misurato il valore |
| Corsa e forza dell'eiettore |
Cilindro di espulsione |
Se i pezzi profondi possono essere estratti completamente |
Il tratto in contrapposizione alla profondità della parte, la forza in contrapposizione al disegno e alla trama |
| Numero di zone di riscaldamento |
Fasce riscaldanti e termocoppie |
Granularità del controllo del profilo di fusione |
Considerare o meno l'ugello come una zona, in modo coerente tra i preventivi |
Il compromesso sul diametro della vite e perché la scelta più grande è solitamente sbagliata
La maggior parte delle serie di macchine offre lo stesso telaio con due o tre diametri di vite. Gli acquirenti tendono a scegliere quello più grande, partendo dal presupposto che una maggiore capacità sia sinonimo di qualità. Si tratta di una scelta che comporta un costo nascosto.
Un più grande vite garantisce un maggiore volume di iniezione per corsa. Inoltre, consente una pressione massima di iniezione inferiore, poiché la stessa forza idraulica o motrice viene distribuita su una sezione trasversale della vite più ampia. I componenti da imballaggio a pareti sottili richiedono pressione e velocità più che volume, quindi la vite più grande dell’elenco è spesso proprio la scelta sbagliata. I componenti a pareti spesse con pareti generose richiedono volume più che pressione di picco, quindi quella è la scelta giusta.
Un secondo inconveniente: una vite sovradimensionata che esegue iniezioni di piccole dimensioni fa sì che il materiale rimanga nella canna per numerosi cicli. Il tempo di permanenza aumenta e le resine termosensibili si degradano. Il sintomo è lo scolorimento o la fragilità, che non possono essere risolti con alcuna regolazione della temperatura, poiché la causa è il tempo, non la temperatura.
L'errore comune relativo all'altezza dello stampo: gli acquirenti controllano l'altezza massima dello stampo e trascurano quella minima. È proprio l'altezza minima a costituire più spesso un ostacolo, in particolare nel caso di stampi di piccole dimensioni su macchine con telaio di grandi dimensioni. Uno stampo di altezza inferiore a quella minima richiede l'uso di piastre distanziatrici, e ogni s
Come leggere la distinta dei componenti in un preventivo
Sette controlli, nell'ordine che permette di eliminare le macchine più rapidamente.
- Spazio libero tra le barre di collegamento e lo stampo più largo, compreso lo spazio libero per i tubi flessibili e i raccordi, non solo per l'acciaio.
- Altezza minima e massima dello stampo in base agli stampi più sottili e più spessi, tenendo conto delle piastre isolanti e dei collettori.
- Passata iniziale contro la parte più profonda, più il canale di colata, più l'eventuale spazio necessario per il robot o per l'estrazione.
- Opzione relativa alla vite in funzione del peso del pezzo e dello spessore della parete, utilizzando il compromesso sopra indicato anziché ricorrere automaticamente alla dimensione massima.
- Verificare le specifiche relative al materiale dell'anello di tenuta e della vite. Se nel preventivo è indicato solo “nitrurato”, chiedere i valori relativi alla profondità e alla durezza. Risposte vaghe in questa fase lasciano presagire risposte altrettanto vaghe in merito ai pezzi di ricambio in futuro.
- Configurazione e forza dell'eiettore, confrontate con la foratura della piastra sugli stampi già in vostro possesso.
- Elenco dei ricambi e tempi di consegna per i componenti soggetti a usura: gruppo anello di controllo, fasce riscaldanti, termocoppie, guarnizioni, filtri. Una macchina con un tempo di attesa di due settimane per un anello di controllo è una macchina diversa da una con le stesse specifiche e ricambi disponibili a magazzino.
Il punto 7 è quello che viene saltato ed è proprio quello che determina quanto ti costerà la macchina nel terzo anno.
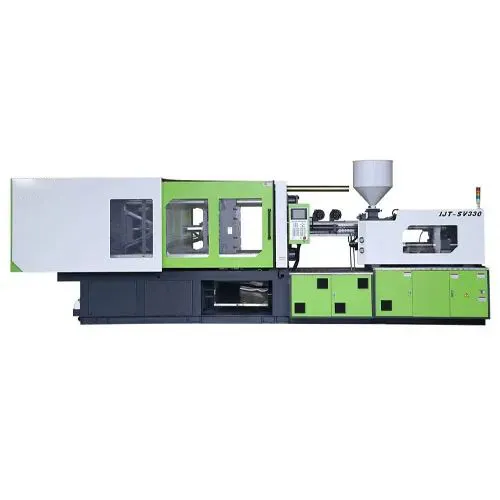
Come sono configurati questi componenti sull'IJT-SV330
Il Servo standard IJT-SV330 L'IMM costituisce un utile punto di riferimento per i componenti di serraggio e iniezione sopra descritti.
Doppio snodo a cinque punti con movimento verso l’interno. Il sistema di leveraggi moltiplica meccanicamente la forza, consentendo l’utilizzo di un cilindro di serraggio più piccolo per un dato tonnellaggio e, di conseguenza, un minor consumo di olio e una minore generazione di calore per ciclo. La geometria a movimento verso l’interno dirige il carico di serraggio verso il centro dello stampo, limitando così la flessione della piastra causata dalle differenze di peso tra una cavità e l’altra.
Piastre progettate con il metodo FEM. L’obiettivo di progettazione è la distribuzione della deflessione sulla superficie della piastra, piuttosto che lo spessore lordo della piastra stessa.
Regolazione automatica dell'altezza dello stampo. Elimina la fase di calibrazione manuale descritta sopra, aspetto particolarmente importante negli impianti in cui si effettuano frequenti cambi di produzione, dove l'errore si accumula senza che se ne accorga nessuno.
Supporto a doppio pilastro e bilanciamento dell'iniezione a doppio cilindro. La forza di iniezione simmetrica evita il carico laterale sulla vite, risolvendo alla radice una delle cause principali della variazione del peso dello stampo e dell'usura accelerata del cilindro, anziché compensarla tramite il software.
Pompa idraulica e valvola di controllo importate. La risoluzione della valvola determina la precisione raggiungibile nel controllo della velocità di iniezione e della pressione.
La forza di chiusura, il volume di iniezione, le dimensioni della piastra, la distanza tra le colonne e la corsa di questa serie vengono configurate in base all’applicazione, pertanto tali dati devono essere riportati in una scheda tecnica del progetto piuttosto che in un articolo. La linea IJT comprende sistemi servoidraulici e completamente elettrici ed è progettata per imballaggi a pareti sottili, produzione multicavità e stampi a canale caldo. Le macchine sono progettate per soddisfare i requisiti CE e ISO.
Il prezzo dipende dal modello, dalla capacità produttiva, dal livello di automazione e dalla configurazione finale. Comunicateci il materiale, la geometria dei pezzi e gli obiettivi di capacità: i nostri ingegneri vi risponderanno entro 24-48 ore indicando una configurazione consigliata e i tempi di consegna.
FAQ
D: Quali sono le parti principali di una macchina per lo stampaggio a iniezione?
A: Quattro sottosistemi. L'unità di iniezione (tramoggia, bocca di alimentazione, cilindro, vite, anello di controllo, fasce riscaldanti, ugello). L’unità di chiusura (tre piastre, quattro colonne, meccanismo di chiusura, regolazione dell’altezza dello stampo, espulsore, protezioni di sicurezza). L’unità di azionamento (motore, pompa e valvole, oppure servomotori e viti a ricircolo di sfere, oltre a serbatoio dell’olio, sistema di filtrazione e radiatore). Il sistema di controllo (PLC, HMI, sensori).
D: Quale parte si usura per prima?
R: Nella maggior parte degli impianti, l’anello di controllo, seguito dalla punta della vite e dal rivestimento del cilindro. Il tasso di usura dipende dalla resina: i composti rinforzati con fibra di vetro e con minerali sono abrasivi, mentre il PVC è chimicamente aggressivo nei confronti degli acciai standard. Le fasce riscaldanti e le termocoppie si guastano spesso, ma sono economiche e veloci da sostituire, quindi comportano un costo in termini di tempi di fermo piuttosto che in termini monetari.
D: Qual è la differenza tra le dimensioni della piastra e la distanza tra le colonne?
A: La dimensione della piastra è la superficie totale della piastra, compresa l’area al di fuori delle barre di collegamento. La distanza tra le barre di collegamento è l’apertura libera attraverso cui deve passare lo stampo. Uno stampo può essere più piccolo della piastra e comunque non entrare tra le barre di collegamento; ecco perché si controlla innanzitutto la misura delle barre di collegamento.
D: Perché le macchine hanno quattro tiranti?
A: Quattro barre distribuiscono il carico di chiusura in modo simmetrico attorno al centro dello stampo, lasciando al contempo un’apertura libera per lo stampo stesso. Anche la deformazione delle barre di collegamento è proporzionale alla forza di chiusura; pertanto, alcune macchine misurano il tonnellaggio in base all’allungamento delle barre di collegamento, trasformandole così in un sensore oltre che in un elemento strutturale.
D: Una macchina completamente elettrica presenta ancora questi componenti?
R: Quasi tutti. Piastra, tiranti, leva a ginocchiera, regolazione dell’altezza dello stampo, vite, cilindro, anello di controllo, fasce riscaldanti e ugello sono gli stessi componenti. Ciò che cambia è il sistema di azionamento: i servomotori e le viti a ricircolo di sfere sostituiscono i cilindri idraulici, mentre il serbatoio dell’olio, la pompa e le valvole scompaiono dagli assi principali, anche se spesso ricompare un gruppo di alimentazione ausiliario se lo stampo è dotato di estrattori idraulici del nucleo.
D: Come faccio a sapere quale diametro di vite devo ordinare?
A: Basarsi sul peso parziale del pezzo più il peso del canale di colata e sullo spessore della parete. Le pareti sottili e i cicli brevi favoriscono l’uso della vite più piccola per la pressione e la velocità; le pareti spesse e le colate più grandi favoriscono invece quella più grande per il volume. Scegliere le dimensioni in modo che la colata si collochi nella fascia centrale della capacità del cilindro evita sia un tempo di permanenza eccessivo sia l’esaurimento della corsa.
D: I componenti delle macchine sono intercambiabili tra i diversi produttori?
R: I componenti strutturali no. Le viti e i cilindri spesso sì, poiché le loro geometrie sono ampiamente standardizzate e possono essere prodotti in modo da adattarsi alle dimensioni di una macchina esistente. Le fasce riscaldanti, le termocoppie e le guarnizioni sono per lo più articoli di largo consumo. I collegamenti a leva, le piastre e i controllori sono specifici per ogni macchina e dovrebbero essere acquistati dal costruttore.
Cosa chiedere prima di ricevere il preventivo
Inviate il disegno dello stampo, non solo quello del pezzo. Quasi tutti i vincoli riportati nella tabella sopra indicata riguardano le quote dello stampo piuttosto che quelle del pezzo, e un fornitore che lavora basandosi esclusivamente sul disegno del pezzo è costretto a fare delle ipotesi riguardo allo spazio libero delle colonne e all’altezza dello stampo.
Se non disponete ancora di uno stampo, inviate il disegno del pezzo indicando l'area proiettata, lo spessore delle pareti, il numero previsto di cavità e il volume annuo, e chiedete che nella risposta vengano specificati esplicitamente lo spazio libero tra le colonne e l'intervallo di altezza dello stampo, anziché rimandare al catalogo generale.
Un aspetto che questa pagina non ha trattato: le apparecchiature ausiliarie che circondano la macchina e che spesso determinano la resa effettiva più della pressa stessa. Essiccatori, caricatori a tramoggia, regolatori di temperatura degli stampi, refrigeratori, robot e granulatori sono acquisti separati, ciascuno con le proprie insidie in termini di specifiche tecniche, e la mancata compatibilità delle apparecchiature ausiliarie è una delle cause più comuni per cui una macchina correttamente specificata non raggiunge le prestazioni previste.

 2026-08-06-12:00

