
Гидравлическая машина для литья под давлением и полностью электрическая машина: в чем разница
Гидравлическая машина для литья под давлением создает удерживающее усилие и усилие впрыска с помощью пресса…
22 августа 2026 года
 2026-08-17-11:05
Инженерная команда HEE&HATO | Оборудование для переработки пластмасс | Опубликовано: 17 августа 2026 г.
Установите параметры процесса литья под давлением в строгом порядке: температура цилиндра и формы, объем впрыска и запас, скорость впрыска, точка перехода, давление и время удержания, охлаждение, противодавление, усилие зажима. Каждый этап сопровождается проверочным тестом. Нарушение этого порядка приводит к тому, что настройка, которая могла бы занять два часа, растягивается на два дня.
Должны быть выполнены четыре условия, иначе каждое число, которое вы зададите впоследствии, будет измерять не то, что вы предполагаете.
Материал сушат в соответствии с техническим паспортом смолы, а не по привычке. Гигроскопичные смолы за считанные минуты после открытия бункера поглощают влагу из воздуха в цехе. Расширение, появляющееся после обеденного перерыва, обычно является проблемой сушки, которую ошибочно связывают со скоростью впрыска.
Цилиндр и форма нагреты до заданной температуры и поддерживают её. Достижение заданного значения — это не то же самое, что нахождение в состоянии стабилизации температуры. Сталь и расплав нуждаются во времени выдержки. На гидравлической машине масло также должно достичь рабочей температуры, поскольку вязкость масла влияет на скорость впрыска, даже если заданное значение на экране не изменилось.
Форма чистая, вентиляционные отверстия открыты, а в контурах охлаждения обеспечивается циркуляция жидкости. Заблокированные вентиляционные отверстия проявляются в виде следов пригорания, которые операторы затем пытаются устранить, снижая скорость впрыска, что приводит к потере объёма заполнения.
У вас есть весы. Весы с точностью до 0,01 г — это самый полезный инструмент в этой установке. Большинство приведенных ниже этапов проверки представляют собой сравнение весов.
В отличие от метода DOE и подхода к оптимизации, широко распространенного в научной литературе, где матрица прогонов разрабатывается заранее, а анализ проводится после их завершения, данная последовательность действий разработана для станка, который должен изготовить пригодные к продаже детали к концу смены. Оба подхода являются обоснованными. Они дают ответы на разные вопросы.
Выполняйте эти шаги по порядку. Не перескакивайте на следующий шаг только потому, что какой-то параметр выглядит явно неправильным; значение, которое кажется неправильным на шаге 6, зачастую является следствием ошибки на шаге 3.
Шаг 1 — Профиль цилиндра и температура формы. Установите зоны цилиндра в соответствии с техническим паспортом смолы; как правило, температура повышается от загрузочного горла к соплу. Установите температуру пресс-формы в среднем диапазоне, указанном в техническом паспорте. Проверьте: выполните продувку и снимите показания температуры расплава с помощью датчика во время продувки воздухом. Показания часто будут отличаться от заданного значения в цилиндре, иногда существенно, поскольку к ним добавляется нагрев от сдвига, создаваемого шнеком. Важны именно показания датчика. Запишите их.
Шаг 2 — Размер инъекции, прослойка и декомпрессия. Установите ход шнека для получения расчетного объема впрыска, затем настройте амортизацию так, чтобы шнек не упирался в упор в конце впрыска. Установите декомпрессию на минимальное значение, при котором прекращается капание из сопла. Проверьте: следите за положением шнека в конце фазы удержания в течение пяти циклов впрыска. Амортизация должна присутствовать и повторяться. Если амортизатор показывает ноль на любом цикле, это означает, что шнек упирается в упор, и все показатели давления после этой точки теряют смысл.
Шаг 3 — Скорость впрыска с использованием лестницы коротких впрысков. Установите давление удержания на ноль. Проведите серию циклов, постепенно увеличивая размер порции, и выложите детали по порядку. Проверьте: необходимо убедиться, что заполнение происходит плавно, без задержек и без выплескивания материала из литника. Если появляются линии течения или выплескивание материала, регулируйте скорость, а не температуру. Остановите процесс, когда полость будет заполнена примерно на 95–98% по объему, при этом деталь будет заметно недозаполнена в области, заполняющейся последней.
Шаг 4 — Зафиксируйте точку перехода V/P. Положение винта, указанное в шаге 3, при котором достигается заполнение 95–98%, является точкой перехода от регулирования по скорости к регулированию по давлению. Установите его. Проверьте: выполните пять циклов с удерживающим давлением, по-прежнему равным нулю. Каждая деталь должна быть недолита на одинаковую величину. Если величина недолива варьируется, точка перехода достигается при разных положениях шнека, и перед продолжением работы необходимо устранить проблему с контрольным кольцом или размером порции.
Шаг 5 — Давление удержания и время удержания: исследование герметичности затвора. Установите начальное давление удержания и намеренно длительное время удержания. Теперь проведите серию испытаний, постепенно сокращая время удержания, и взвесьте по одной детали для каждого значения. Проверьте: постройте график зависимости веса от времени удержания. Вес сначала растёт, а затем выравнивается. Точка, в которой он выравнивается, соответствует герметичности литника, и удержание давления после этой точки увеличивает время цикла без добавления материала. Установите время удержания чуть дальше этой точки. Затем отрегулируйте давление удержания, чтобы довести вес детали до заданного значения, повторно проверив, что деталь не имеет впадин и не имеет обломов.
Шаг 6 — Время охлаждения. Начните с длительного времени. Уменьшайте его постепенно. Проверьте: уменьшайте настройку до появления первых признаков проблем — следов от выталкивающих штифтов, деформации после остывания на столе, застревания деталей в полости — после чего верните настройку на несколько единиц выше. Измеряйте размеры деталей при каждой настройке охлаждения, а не просто осматривайте их. Детали, которые выглядят нормально при извлечении, могут деформироваться в течение нескольких часов после этого.
Шаг 7 — Противодавление и скорость вращения шнека. Установите противодавление на минимальное значение, при котором обеспечивается стабильная масса порции и отсутствуют видимые следы нерасплавленного материала или воздушных пузырей. Настройте скорость шнека так, чтобы пластификация завершалась до окончания охлаждения. Проверьте: выполните две проверки. Во-первых, взвесьте десять последовательных порций; слишком низкое противодавление проявляется в виде разброса масс. Во-вторых, следите за соотношением времени восстановления и времени охлаждения на дисплее цикла. Если восстановление заканчивается ровно в конце охлаждения без запаса, любое снижение скорости шнека увеличит длительность цикла. Если оно заканчивается слишком рано, скорость шнека выше, чем необходимо, и вы зря создаете тепло за счёт сдвига.
Шаг 8 — Усилие зажима. Начните с расчетной площади детали, включая литники, умноженной на давление в полости, необходимое для плавления полимера, и добавьте запас. Затем постепенно уменьшайте значение. Проверка: постепенно уменьшайте усилие зажима, пока на линии разъема не появятся облойки, после чего установите значение выше этой точки с учетом запаса. Чрезмерное усилие зажима сдавливает вентиляционные отверстия и блокирует их, а возникающие в результате следы перегорания ошибочно диагностируются как проблема со скоростью впрыска. После каждой смены пресс-формы повторно проверяйте правильность регулировки высоты пресс-формы; некалиброванная высота пресс-формы делает показания давления на экране неверными.
Шаг 9 — Выталкивание и фиксация цикла. Установите ход эжектора, скорость и любые функции многократного хода. Затем выполните двадцать последовательных выстрелов, не прикасаясь ни к чему. Проверьте: взвесьте все двадцать деталей. Рассчитайте среднее значение и стандартное отклонение. Это стандартное отклонение и будет вашим базовым показателем процесса. Запишите его в паспорт формы. Любые будущие споры о том, произошло ли отклонение от процесса, будут разрешаться с учетом этого показателя.
Именно здесь у большинства пользователей возникают проблемы при настройке, и это никак не связано с знанием параметров.
Измените один параметр. Очистите машину от последствий предыдущих настроек; для этого, как правило, требуется от трёх до пяти циклов в зависимости от длительности цикла и объёма загрузки. Затем возьмите образец. Детали, изготовленные в переходный период, не учитываются в данных.
При оценке опирайтесь на измерения, а не на субъективное мнение. Для оценки изменений при заполнении и уплотнении используйте вес. Для оценки изменений, связанных с усадкой и охлаждением, — измерения с помощью штангенциркуля или калибра. Для оценки косметических дефектов — визуальный эталон, который должен физически находиться рядом со станком. Фраза “выглядит лучше” — это не тот результат, который будет актуален при смене смены.
Если изменение не приводит к заметной разнице, верните параметр в исходное положение. Перенос наследуемых настроек, которые не дали никакого эффекта, — вот как в технологических инструкциях накапливаются параметры, которые через два года уже никто не может объяснить.
В этой таблице приведены рекомендации по первым и вторым шагам. Это порядок действий при первичном отборе пациентов, а не полный диагноз, и он предполагает, что сама форма находится в исправном состоянии.
| Дефект | Сначала переместите это | Если это не сработает, то | Не начинайте с |
| Короткий кадр | Скорость впрыска, затем объем впрыска | Температура расплава и формы | Поддержание давления |
| Flash | Калибровка усилие зажима и высоты пресс-формы | Скорость впрыска, затем температура расплава | Время охлаждения |
| Вмятины от раковины | Давление удержания, затем время удержания | Температура формы в самой толстой части | Скорость впрыска |
| Пустоты | Поддержание давления и времени | Время охлаждения, затем температура плавления | Противодавление |
| Слабость в месте сварного шва | Температура расплава и формы | Скорость впрыска в точке соединения | Поддержание давления |
| Следы от ожогов | Состояние вентиляционного отверстия и усилие зажима | Скорость впрыска в конце наполнения | Температура плавления |
| Распушенность или серебристые прожилки | Сушка — проверьте сушилку, точку росы, время нахождения в бункере | Противодавление, затем температура расплава | Скорость впрыска |
| Деформация | Время охлаждения и баланс температур в пресс-форме | Профиль удерживающего давления | Температура плавления |
| Струйная очистка | Скорость впрыска в начале наполнения | Состояние затвора, затем температура плавления | Поддержание давления |
| Линии потока | Профиль скорости впрыска | Температура расплава и формы | Усилие зажима |
| Изменение веса за смену | Стабильность температуры ствола и масла, контрольное кольцо | Противодавление | Поддержание давления |
| Изменение размеров в течение смены | Регулирование температуры пресс-формы, расход охлаждающей воды | Стабильность времени цикла | Размер выстрела |
Колонка “Не начинайте с” существует потому, что именно к этим действиям операторы прибегают чаще всего, и они, как правило, лишь на время маскируют дефект, а не устраняют его.
Повышение температуры расплава как универсальное решение. Это работает. И в этом-то и заключается проблема. Более высокая температура расплава улучшает заполнение, уменьшает появление линий течения, сглаживает линии сварки и маскирует множество мелких недостатков, но при этом удлиняет время охлаждения, увеличивает колебания усадки и ухудшает свойства термочувствительных смол. Когда температура используется в первую очередь для решения всех проблем, процесс в итоге работает в условиях перегрева, медленно и на грани деградации, и при возникновении реальной проблемы запас прочности уже исчерпан. Используйте это как второй или третий шаг при устранении большинства дефектов.
Не стоит полагаться на настройки запуска с переключением на гидравлическом станке. При нагревании масла его вязкость снижается, а скорость впрыска изменяется соответственно. Именно в этом заключается механизм, лежащий в основе классической картины скопления брака в первых выстрелах после каждого запуска и каждой длительной остановки. Это не является ошибкой оператора. Устранить эту проблему можно с помощью контура регулирования температуры масла, заданного периода прогрева перед первым приемлемым выпуском и системы управления впрыском с замкнутым контуром на станке.
Необходимо учитывать следующий крайний случай: на заводах, где производство ведётся небольшими партиями с частыми переналадками, масло не успевает отстояться, поэтому отклонение никогда не исчезает. Если это характер работы вашего предприятия, то описанная выше дисциплина настройки имеет большее значение, чем на предприятии с непрерывной трёхсменной работой, а сервопривод с системой впрыска с замкнутым контуром окупает свою стоимость за счёт сокращения брака, а не за счёт экономии киловатт-часов.
Есть один важный контроль качества, который необходимо проводить на более раннем этапе: если вес детали колеблется между партиями смолы при отсутствии смены оборудования, это означает, что показатель текучести расплава поступающего материала изменился. Стандарт ISO 1133 определяет порядок определения индекса текучести расплава для термопластов, и запрос у поставщика данных об индексе текучести расплава на уровне партии, измеренных в соответствии с этим стандартом, превращает необъяснимое отклонение в технологическом процессе в предмет обсуждения с отделом закупок.
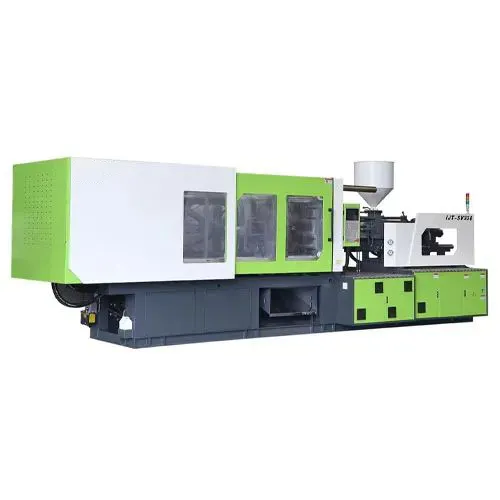
Некоторые из перечисленных выше этапов проверки зависят скорее от поведения оборудования, чем от квалификации оператора, а также от конфигурации IJT-SV330 Стандартный сервопривод IMM сопоставляется с ними напрямую.
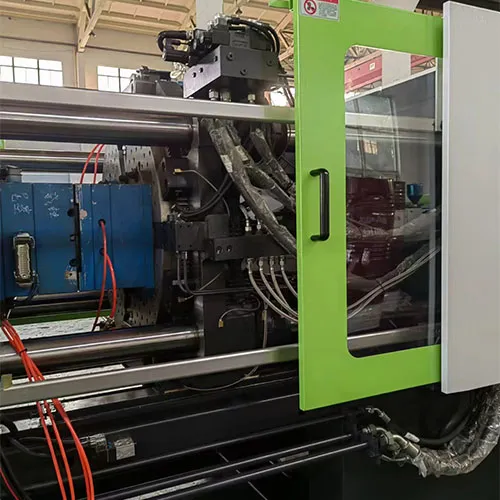
Импортный гидравлический насос и регулирующий клапан. Разрешающая способность насоса и пропорционального клапана определяет, насколько точно можно регулировать и поддерживать скорость и давление впрыска. Повторяемость этапов 3 и 5 ограничивается возможностями данного оборудования.
Автоматическая регулировка высоты формы. Выполнение шага 8 зависит от того, соответствует ли отображаемый тоннаж фактическому тоннажу. Ручная настройка высоты формы при частых сменах заготовки является распространенной причиной погрешности усилие зажима, которая остается незаметной до тех пор, пока на деталях не начнут появляться обломки.
Пятиточечный двойной рычаг с внутренним ходом и плиты, расчётные по методу конечных элементов (FEM). Прогиб плит под зажимной нагрузкой является причиной разницы в весе отливок между отдельными полостями в многополостных пресс-формах. Если стандартное отклонение на 9-м этапе высокое, а разброс коррелирует с положением полости, а не со временем, то одной из возможных причин является поведение плит.
Двухстоечная опора с двухцилиндровой системой уравновешивания впрыска. Смещенное от центра усилие впрыска создает боковую нагрузку на шнек, что приводит к колебаниям веса от цикла к циклу. Уравновешивающие цилиндры устраняют эту проблему на уровне механизма, а не компенсируют её с помощью контроллера.
Усилие зажима, объем выстрела, размеры плит и ход в данной серии настраиваются в зависимости от конкретного применения, поэтому эти показатели должны указываться в техническом паспорте проекта. Эти Линия IJT предназначена для производства тонкостенной упаковки, многогнездных изделий и форм с горячекамерной системой и охватывает как сервогидравлические, так и полностью электрические системы. Машины разработаны в соответствии с требованиями CE и ISO; для оценки рисков, связанных с оборудованием, применяется стандарт ISO 12100, и его следует указать в техническом задании на закупку, а не полагаться на общее заявление о соответствии.
Стоимость зависит от модели, грузоподъёмности или производительности, уровня автоматизации и конечной конфигурации. Сообщите нам информацию о материалах, геометрии деталей и запланированной производительности — наши инженеры ответят в течение 24–48 часов, указав рекомендуемую конфигурацию и сроки изготовления.
Настройка, которая существует только в контроллере машины, может быть утрачена и придется восстанавливать её с нуля при любом сбое питания.
Укажите в техническом паспорте пресс-формы: температуру расплава, измеренную с помощью датчика, а не только заданные значения температуры цилиндра; положение перехода и толщина подушки; давление удержания и время уплотнения литникового канала, которые вы определили; время охлаждения и размер, который вы использовали для его проверки; усилие зажима и тоннаж, при котором появились облойки; а также средний вес за двадцать выстрелов с указанием его стандартного отклонения.
Именно эту последнюю строку люди часто упускают из виду, а ведь она имеет наибольшее значение. Без исходных данных о весе и распределении через шесть месяцев никто не сможет определить, произошло ли отклонение в процессе, износилась ли форма или изменились ли свойства смолы.
A: Они подразделяются на пять групп: температура (зоны цилиндра, сопла, пресс-формы, температура расплава по показаниям), давление (давление впрыска, поддержания, противодавление, усилие зажима), скорость (профиль скорости впрыска, вращение шнека, выталкивание), время (впрыск, удержание, охлаждение, общий цикл) и положение (объем впрыска, точка перехода, амортизация, разгерметизация, ход выталкивателя). Правильная настройка в основном зависит от последовательности действий и проверки, а не от знания самого списка.
A: Что касается стабильности веса и размеров детали, в большинстве экспериментальных исследований наибольшее влияние оказывают удерживающее давление и скорость впрыска, что соответствует наблюдениям операторов на станке. В случае косметических дефектов решающую роль обычно играют температура расплава и температура формы. Если проблема проявляется не сразу, а постепенно в течение смены, следует обратить внимание на стабильность температуры и проверить состояние кольца, прежде чем изменять заданное значение.
A: Выполните несколько коротких впрысков с давлением удержания, равным нулю, и увеличивайте объем впрыска до тех пор, пока полость не заполнится примерно на 95–98%. Положение шнека при таком заполнении и является точкой перехода. Затем убедитесь, что пять последовательных коротких впрысков имеют одинаковую нехватку; отклонения в этом показателе означают, что точка перехода достигается нестабильно.
A: До момента застывания литника — и не дальше. Определить его можно следующим образом: взвесьте детали, изготовленные с постепенно сокращающимся временем удержания, и постройте график результатов; вес сначала растёт, а затем выравнивается, и точка выравнивания соответствует герметичности литника. Всё, что превышает это время, — это время цикла, за которое вы платите, но не получаете ничего взамен.
A: Это экономит время только в том случае, если всё идёт гладко. Когда же возникают проблемы, невозможно определить, чем именно обусловлен результат, и в итоге обычно приходится всё равно запускать оба изменения по отдельности. Исключением является специально разработанная экспериментальная матрица, в которой эффекты разделяются в ходе последующего анализа — это другой метод, сопряжённый со своими собственными затратами.
A: Последовательность операций остаётся прежней. Изменилось лишь то, что температура масла больше не является переменной, поэтому отклонение при первых выстрелах после запуска значительно меньше, а процедура прогрева сокращается. Все остальные параметры — сушка, уплотнение литникового канала, охлаждение и усилие зажима — остаются без изменений.
A: Не напрямую. Параметры на уровне станка, такие как скорость впрыска и гидравлическое давление, зависят от конкретной конструкции данного станка. Переносятся лишь результаты на уровне технологического процесса: измеренная температура расплава, динамика заполнения полости, время уплотнения литника и заданная масса детали. Если воспроизвести эти результаты на новом станке, то настройки, позволяющие их достичь, будут другими.
Когда вышеописанная последовательность действий станет для вас привычной, стоит добавить ещё два момента.
Проведите реологическую проверку непосредственно на машине. Установив форму и зафиксировав давление удержания на нулевом уровне, выполните один и тот же короткий цикл впрыска при различных скоростях впрыска и зафиксируйте давление наполнения при каждой из них. Полученная кривая показывает, где кажущаяся вязкость материала перестает значительно изменяться в зависимости от скорости, и установка скорости впрыска в этой более плоской области делает процесс гораздо менее чувствительным к небольшим колебаниям скорости и различиям между партиями смолы. Это занимает около двадцати минут и является единственным исследованием с наибольшей отдачей, которое большинство предприятий никогда не проводили.
Далее рассмотрим измерение давления в полости. Всё, о чём говорится в этой статье, позволяет сделать выводы о том, что происходит внутри пресс-формы, на основе показаний, получаемых со стороны станка. Датчик, установленный в полости, измеряет давление напрямую, и это меняет спектр параметров, которые вы можете контролировать, особенно на многополых пресс-формах, где данные со стороны станка усредняют различия между отдельными полостями, которые на самом деле имеют для вас значение. Это более обширная тема, и это следующий логичный вопрос, если ваше стандартное отклонение по двадцати выстрелам находится в норме, но разброс по полостям — нет.

Гидравлическая машина для литья под давлением создает удерживающее усилие и усилие впрыска с помощью пресса…

Установите параметры процесса литья под давлением в установленном порядке: температуру цилиндра и пресс-формы, …
Мы ответим вам в течение 24 часов. Если для срочного случая, пожалуйста, добавьте WhatsApp/WeChat: +86 15653430206,. Или позвоните по телефону +86 15653430206.
*Мы уважаем вашу конфиденциальность и защищаем всю информацию.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять нежелательные электронные письма или рекламные сообщения.