Équipe d'ingénieurs HEE&HATO | Équipements de transformation des matières plastiques | Publié le 17 août 2026
Définissez les paramètres du processus de moulage par injection dans un ordre bien précis : température du cylindre et du moule, volume d'injection et réserve, vitesse d'injection, point de transfert, pression et durée de maintien, refroidissement, contre-pression, force de serrage. Chaque étape fait l'objet d'un test de vérification. C'est en ne respectant pas cet ordre que l'on passe d'une mise en route de deux heures à une de deux jours.
Avant de modifier le moindre paramètre
Quatre conditions doivent être remplies, sinon chaque valeur que vous définirez par la suite mesurera autre chose que ce que vous pensez.
Le matériau est séché conformément à la fiche technique de la résine, et non selon les habitudes. Les résines hygroscopiques absorbent l'humidité présente dans l'air ambiant en quelques minutes dès l'ouverture de la trémie. L'écartement qui apparaît après la pause déjeuner est généralement dû à un problème de séchage, souvent imputé à la vitesse d'injection.
Le cylindre et le moule ont atteint la température souhaitée et la maintiennent. Atteindre la température de consigne n'est pas la même chose que d'être à cette température. L'acier et la matière fondue ont besoin d'un temps de stabilisation. Sur une machine hydraulique, l'huile doit également être à température de fonctionnement, car la viscosité de l'huile modifie la vitesse d'injection même lorsque la température de consigne affichée à l'écran n'a pas changé.
Le moule est propre, bien ventilé et ses circuits de refroidissement fonctionnent correctement. Les orifices de ventilation bouchés se traduisent par des traces de brûlure que les opérateurs tentent alors de corriger en réduisant la vitesse d'injection, ce qui entraîne une perte de remplissage.
Vous disposez d'une balance. Une balance avec une précision de 0,01 g est l'outil le plus utile de tout le dispositif. La plupart des étapes de vérification décrites ci-dessous consistent en des comparaisons de poids.
Contrairement à l'approche DOE (analyse par expériences désignées) et à celle d'optimisation couramment utilisées dans la littérature universitaire, où une matrice d'essais est conçue à l'avance puis analysée a posteriori, cette séquence est conçue pour une machine qui doit produire des pièces commercialisables avant la fin du poste. Les deux approches sont valables. Elles répondent à des questions différentes.
La procédure d'installation, étape par étape
Suivez ces étapes dans l'ordre. Ne passez pas à l'étape suivante sous prétexte qu'un paramètre vous semble manifestement erroné ; une valeur qui semble incorrecte à l'étape 6 est souvent le signe d'un problème à l'étape 3.
Étape 1 — Profil du cylindre et température du moule. Réglez les zones du cylindre conformément à la fiche technique de la résine ; en général, la température augmente de la gorge d'alimentation vers la buse. Réglez la température du moule sur la valeur médiane indiquée dans la fiche technique. Vérification : effectuez une purge et mesurez la température de la matière fondue à l'aide d'une sonde lors d'un tir à vide. La valeur mesurée diffère souvent de la consigne du cylindre, parfois de manière significative, car l'échauffement par cisaillement généré par la vis vient s'y ajouter. C'est la valeur mesurée par la sonde qui est déterminante. Notez-la.
Étape 2 — Volume de la injection, espace de sécurité et décompression. Réglez la course de la vis pour obtenir un tir estimé, puis définissez une marge de sécurité afin que la vis ne touche pas le fond à la fin de l'injection. Réglez la décompression au minimum permettant d'empêcher le coulage de la buse. Vérification : observez la position de la vis à la fin de la phase de maintien sur cinq tirs. La marge de sécurité doit être présente et constante. Une marge affichant zéro lors d’une injection quelconque signifie que la vis touche le fond, et toute valeur de pression mesurée après ce point est sans signification.
Étape 3 — Vitesse d'injection, à l'aide d'une échelle de coulées courtes. Réglez la pression de maintien sur zéro. Effectuez une série d’injections en augmentant progressivement le volume d’injection par petits paliers, puis disposez les pièces dans l’ordre. Vérifiez : vous devez obtenir un remplissage qui se déroule de manière fluide, sans hésitation ni jaillissement au niveau de la buse. Si des lignes d’écoulement ou des jaillissements apparaissent, réglez la vitesse plutôt que la température. Arrêtez lorsque la cavité est remplie à environ 95–98% en volume, la pièce présentant un manque de matière visible dans la zone remplie en dernier.
Étape 4 — Verrouiller le point de transfert V/P. La position de la vis obtenue à l’étape 3, qui correspond à un remplissage de 95–98%, marque le point de passage du contrôle de vitesse au contrôle de pression. Réglez-la. Vérification : effectuez cinq injections en maintenant la pression de maintien à zéro. Chaque pièce doit présenter le même déficit de remplissage. Si ce déficit varie, cela signifie que le point de transition est atteint à des positions de vis différentes et que vous devez résoudre un problème lié à la bague de contrôle ou au volume de coulée avant de continuer.
Étape 5 — Pression de maintien et durée de maintien, d'après une étude sur l'étanchéité des obturateurs. Définissez une pression de maintien initiale et un temps de maintien volontairement long. Effectuez ensuite une série d’essais en réduisant progressivement le temps de maintien, puis pesez une pièce pour chaque réglage. Vérifiez : tracez un graphique représentant le poids en fonction du temps de maintien. Le poids augmente, puis se stabilise. Le point où il se stabilise correspond à l'étanchéité de l'entrée de matière ; maintenir la pression au-delà de ce point allonge la durée du cycle sans ajouter de matière. Réglez la durée de maintien juste au-delà de ce point. Ajustez ensuite la pression de maintien pour amener le poids de la pièce à la valeur cible, en vérifiant à nouveau que la pièce ne présente ni affaissement ni bavure.
Étape 6 — Temps de refroidissement. Commencez par une durée longue. Réduisez-la progressivement. Vérification : réduisez les paramètres jusqu’à ce que vous constatiez les premiers signes de problème — marques de poussée des goupilles d’éjection, déformation après refroidissement sur l’établi, pièces collées dans la cavité — puis augmentez-les à nouveau en prévoyant une marge de sécurité. Mesurez une cote sur les pièces pour chaque réglage de refroidissement ; ne vous contentez pas de les observer. Les pièces qui semblent correctes au moment de l’éjection peuvent continuer à se déplacer pendant des heures par la suite.
Étape 7 — Contre-pression et vitesse de rotation de la vis. Réglez la contre-pression sur la valeur la plus basse permettant d'obtenir un poids d'injection constant, sans matière non fondue ni poches d'air visibles. Réglez la vitesse de la vis de manière à ce que la plastification soit terminée avant la fin du refroidissement. Vérifiez : effectuez deux contrôles. Tout d'abord, pesez dix injections consécutives ; une contre-pression trop faible se traduit par une dispersion des poids. Ensuite, surveillez le temps de récupération par rapport au temps de refroidissement sur l’écran du cycle. Si la récupération s’achève exactement à la fin du refroidissement, sans marge, toute baisse de la vitesse de la vis allongera votre cycle. Si elle s’achève bien trop tôt, la vitesse de la vis est plus élevée que nécessaire et vous générez inutilement de la chaleur de cisaillement.
Étape 8 — Force de serrage. Commencez par la surface projetée de la pièce, y compris les canaux d’injection, multipliée par la pression de cavité requise par la résine, puis ajoutez une marge. Procédez ensuite par étapes vers le bas. Vérification : réduisez la force de serrage par paliers jusqu’à ce qu’une bavure apparaisse au niveau de la ligne de joint, puis réglez-la au-dessus de ce point en prévoyant une marge. Une force de serrage excessive comprime les évents et les obstrue, et les traces de brûlure qui en résultent sont alors erronément interprétées comme un problème de vitesse d’injection. Vérifiez à nouveau que le réglage de la hauteur du moule est correct après chaque changement de moule ; une hauteur de moule non calibrée rend la valeur de tonnage affichée à l’écran sans fondement.
Étape 9 — Éjection et verrouillage du cycle. Réglez la course de l'éjecteur, sa vitesse et toute fonction de course multiple. Effectuez ensuite vingt moulages consécutifs sans rien toucher. Vérifiez : pesez les vingt pièces. Calculez la moyenne et l'écart-type. Cet écart-type constitue votre référence de processus. Notez-le sur la fiche technique du moule. Tout débat futur visant à déterminer si le processus a dérivé sera tranché par rapport à ce chiffre.
Déplacez un paramètre, puis démontrez qu’il a provoqué un changement
C'est là que la plupart des réglages tournent mal, et cela n'a rien à voir avec la connaissance des paramètres.
Modifiez un paramètre. Éliminez les traces du réglage précédent dans la machine, ce qui nécessite généralement trois à cinq moulages, selon la durée du cycle et la taille de la pièce moulée. Prélevez ensuite votre échantillon. Les pièces fabriquées pendant la phase de transition ne constituent pas des données.
Lorsque vous procédez à une évaluation, basez-vous sur une mesure plutôt que sur une opinion. Pesez les produits pour vérifier les variations de remplissage et de tassement. Utilisez un pied à coulisse ou un calibre pour mesurer les variations liées au rétrécissement et au refroidissement. Disposez d’un étalon visuel, conservé physiquement près de la machine, pour détecter les défauts esthétiques. Dire “ ça a l’air mieux ” n’est pas un résultat qui tiendra la route lors du prochain changement d’équipe.
Si une modification n'entraîne aucune différence mesurable, rétablissez le paramètre initial. C'est en conservant des ajustements qui n'ont eu aucun effet que les fiches de procédé finissent par accumuler des réglages que personne ne peut expliquer deux ans plus tard.
Un défaut apparaît : quel paramètre modifier en premier ?
Ce tableau propose une première et une deuxième démarche. Il s'agit d'un ordre de priorité, et non d'un diagnostic complet, et il part du principe que la structure du moule est en bon état.
| Défaut |
Déplacez ceci en premier |
Si cela ne fonctionne pas, alors |
Ne commencez pas par |
| Tir court |
Vitesse d'injection, puis volume de la coulée |
Température de la masse fondue et du moule |
Pression de maintien |
| Flash |
Étalonnage de la force de serrage et de la hauteur du moule |
Vitesse d'injection, puis température de la masse fondue |
Temps de refroidissement |
| Marques d'affaissement |
Pression de maintien, puis temps de maintien |
Température du moule au niveau de la partie la plus épaisse |
Vitesse d'injection |
| Vides |
Pression et durée de maintien |
Temps de refroidissement, puis température de fusion |
Contre-pression |
| Faiblesse au niveau du cordon de soudure |
Température de la masse fondue et du moule |
Vitesse d'injection au point de jonction |
Pression de maintien |
| Traces de brûlure |
État de l'évent et force de serrage |
Vitesse d'injection en fin de remplissage |
Température de fusion |
| Éparpillement ou stries argentées |
Séchage — vérifier le séchoir, le point de rosée, la durée de séjour dans la trémie |
Contre-pression, puis température de fusion |
Vitesse d'injection |
| Déformation |
Durée de refroidissement et équilibre de la température du moule |
Profil de maintien de la pression |
Température de fusion |
| Nettoyage au jet |
Vitesse d'injection au début du remplissage |
État de la grille, puis température de fusion |
Pression de maintien |
| Lignes de flux |
Profil de vitesse d'injection |
Température de la masse fondue et du moule |
Force de serrage |
| Variation de poids au cours d'une prise de service |
Stabilité de la température du canon et de l'huile, bague de contrôle |
Contre-pression |
Pression de maintien |
| Variation dimensionnelle au cours d'un service |
Régulation de la température du moule, débit d'eau de refroidissement |
Cohérence des temps de cycle |
Taille de la dose |
La colonne “ À ne pas faire ” existe parce que ce sont les interventions auxquelles les opérateurs ont le plus souvent recours, et qu’elles ne font généralement que masquer le défaut pendant un certain temps au lieu de le résoudre.
Deux habitudes qui coûtent plus cher qu’elles ne permettent d’économiser
Augmenter la température de fusion comme solution miracle. Ça marche. C’est justement là le problème. Une température de fusion plus élevée améliore le remplissage, réduit les traces d’écoulement, adoucit les lignes de soudure et masque de nombreux petits défauts ; mais elle allonge également le temps de refroidissement, augmente les variations de retrait et dégrade les résines thermosensibles. Lorsque l'on recourt d'emblée à la température pour tout régler, le processus finit par fonctionner à haute température, lentement et à la limite de la dégradation, sans aucune marge de manœuvre lorsqu'un véritable problème survient. Utilisez-la plutôt en deuxième ou troisième recours pour la plupart des défauts.
Faire confiance aux réglages de démarrage progressif d'une machine hydraulique. La viscosité de l'huile diminue à mesure qu'elle se réchauffe, et la vitesse d'injection suit cette tendance. C'est le mécanisme à l'origine du phénomène classique de concentration des rebuts dans les premières injections après chaque démarrage et chaque arrêt prolongé. Il ne s'agit pas d'une erreur de l'opérateur. Pour y remédier, il convient de mettre en place une boucle de régulation de la température de l'huile, une phase de préchauffage définie avant la première injection acceptée, ainsi qu'un contrôle de l'injection en boucle fermée sur la machine.
Le cas particulier qu'il convient de prendre en compte : les usines menant des campagnes de courte durée avec des changements fréquents de production ne laissent jamais l'huile se stabiliser, de sorte que la dérive n'a jamais le temps de disparaître. Si tel est votre mode de production, la rigueur de réglage décrite ci-dessus revêt une importance bien plus grande que dans une usine fonctionnant en continu sur trois équipes, et un servomoteur avec injection en boucle fermée se justifie financièrement en termes de rebuts plutôt qu’en kilowattheures.
Un contrôle des matières à effectuer en amont de tout ce processus : si le poids des pièces varie d’un lot de résine à l’autre sans changement de machine, cela signifie que l’indice de fluidité à chaud de la matière entrante a évolué. La norme ISO 1133 définit la manière dont l’indice de fluidité à chaud est déterminé pour les thermoplastiques, et le fait de demander à votre fournisseur les données d’indice de fluidité à chaud mesurées selon cette norme pour chaque lot permet de transformer une dérive de processus inexpliquée en un sujet de discussion avec le service des achats.
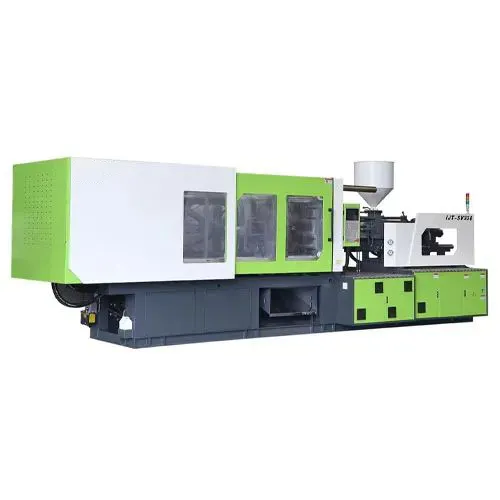
Ce que la machine vous offre lors de la configuration : l'IJT-SV330
Plusieurs des étapes de vérification mentionnées ci-dessus dépendent du comportement de la machine plutôt que des compétences de l'opérateur, ainsi que de la configuration de la Servomoteur standard IJT-SV330 L'IMM s'y superpose directement.
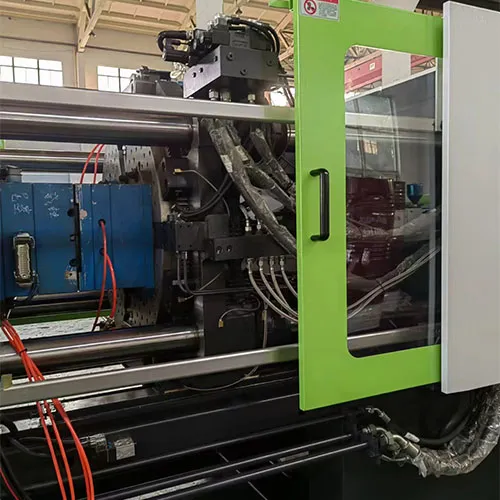
Pompe hydraulique et vanne de régulation importées. La précision de la pompe et de la vanne proportionnelle détermine le degré de précision avec lequel la vitesse et la pression d’injection peuvent être commandées et maintenues. La répétabilité des étapes 3 et 5 dépend entièrement des capacités de ce matériel.
Réglage automatique de la hauteur du moule. L'étape 8 dépend du fait que le tonnage affiché corresponde bien au tonnage appliqué. Le réglage manuel de la hauteur du moule lors de changements fréquents est une source courante d'erreur de force de serrage qui passe inaperçue jusqu'à ce que les pièces commencent à présenter des bavures.
Double levier à cinq points à mouvement vers l'intérieur et plateaux conçus par la méthode FEM. La déformation des plateaux sous l'effort de serrage est à l'origine des différences de poids d'une cavité à l'autre dans les moules à plusieurs cavités. Si votre écart-type à l'étape 9 est élevé et que la dispersion est liée à la position de la cavité plutôt qu'au temps, le comportement des plateaux peut en être la cause.
Système de support à deux piliers avec équilibrage de l'injection par deux vérins. Une force d'injection décentrée exerce une charge latérale sur la vis, ce qui se traduit par une variation de poids d'une injection à l'autre. Les vérins équilibrés agissent directement sur le mécanisme plutôt que de compenser ce phénomène au niveau du contrôleur.
La force de serrage, le volume de moulage, les dimensions du plateau et la course de cette série sont définis en fonction de l'application ; ces données doivent donc figurer dans la fiche technique du projet. Le Gamme IJT est conçu pour les emballages à parois minces, la production à plusieurs cavités et les moules à canaux chauds, et couvre à la fois les systèmes servo-hydrauliques et les systèmes entièrement électriques. Les machines sont conçues pour répondre aux exigences CE et ISO ; pour l'évaluation des risques liés aux machines, la norme de référence applicable est l'ISO 12100, et il est préférable de la mentionner dans le cahier des charges plutôt que de se fier à une simple déclaration de conformité générale.
Le prix dépend du modèle, de la capacité de production, du niveau d'automatisation et de la configuration finale. Communiquez-nous les caractéristiques de votre matériau, la géométrie de vos pièces et vos objectifs de capacité : nos ingénieurs vous répondront dans un délai de 24 à 48 heures en vous proposant une configuration recommandée et un délai de livraison.
Notez-le avant d'éteindre la machine
Une configuration qui n'existe que dans le contrôleur de la machine risque d'être entièrement réinitialisée au moindre coup de courant.
Notez, sur la fiche technique du moule : la température de la matière fondue que vous avez mesurée à l’aide d’une sonde, et non pas uniquement les points de consigne du cylindre ; la position de transfert et le coussin ; la pression de maintien et le temps de scellage de la buse que vous avez constatés ; le temps de refroidissement et la cote que vous avez utilisée pour le valider ; la force de serrage et le tonnage auquel des bavures sont apparues ; ainsi que le poids moyen sur vingt coups avec son écart-type.
C'est justement cette dernière phrase que les gens ont tendance à omettre, alors que c'est celle qui compte le plus. Sans référence en termes de poids et d'épaisseur, personne ne peut déterminer, six mois plus tard, si le processus a dévié, si le moule s'est usé ou si la résine a changé.
FAQ
Q : Quels sont les principaux paramètres du procédé de moulage par injection ?
R : Elles se répartissent en cinq catégories : la température (zones du cylindre, buse, moule, température de la matière fondue telle qu’elle est mesurée), la pression (pression d’injection, pression de maintien, contre-pression, force de serrage), la vitesse (profil de vitesse d’injection, rotation de la vis, éjection), temps (injection, maintien, refroidissement, cycle global) et position (volume d’injection, point de transfert, coussin, décompression, course de l’éjecteur). Pour bien les régler, l’essentiel réside dans l’ordre et la vérification, et non dans la connaissance de la liste.
Q : Quel paramètre a le plus d'influence sur la qualité des pièces ?
R : En ce qui concerne l'uniformité du poids et des dimensions des pièces, la pression de maintien et la vitesse d'injection sont les facteurs qui ont le plus d'influence dans la plupart des travaux expérimentaux, ce qui correspond à ce que les opérateurs constatent sur la machine. Pour les défauts esthétiques, ce sont généralement la température de la matière fondue et celle du moule qui sont déterminantes. Pour tout problème qui évolue au cours d'une équipe plutôt que d'apparaître immédiatement, examinez la stabilité de la température et vérifiez l'état de la bague avant de modifier une valeur de consigne.
Q : Comment déterminer le point de transfert adéquat entre l'injection et la mise en attente ?
R : Effectuez des injections courtes avec une pression de maintien nulle et augmentez le volume d'injection jusqu'à ce que la cavité soit remplie à environ 95–98%. La position de la vis à ce niveau de remplissage correspond au point de transfert. Vérifiez ensuite que cinq injections courtes consécutives présentent toutes le même déficit ; toute variation à ce niveau indique que le point de transfert n'est pas atteint de manière constante.
Q : Quelle doit être la durée de maintien ?
R : Jusqu’à ce que la buse se solidifie, et pas plus. Pour le déterminer, pesez des pièces moulées avec des temps de maintien progressivement plus courts et tracez les résultats sur un graphique ; le poids augmente puis se stabilise, et ce point de stabilisation correspond à l’étanchéité de la buse. Tout ce qui dépasse ce point correspond à du temps de cycle que vous payez sans rien obtenir en retour.
Q : Dois-je modifier plusieurs paramètres à la fois pour gagner du temps lors de la configuration ?
R : Cela ne permet de gagner du temps que lorsque tout se passe bien. En cas de problème, il est impossible d'attribuer le résultat à l'une ou l'autre des modifications, et on finit généralement par réexécuter les deux modifications séparément de toute façon. La seule exception concerne une matrice expérimentale conçue délibérément, dans laquelle l'analyse sépare les effets a posteriori ; il s'agit là d'une méthode différente, qui implique une charge de travail supplémentaire.
Q : Les mêmes paramètres et la même séquence s'appliquent-ils à une machine entièrement électrique ?
R : La séquence est identique. La seule différence est que la température de l'huile n'est plus prise en compte comme variable ; la dérive des premières injections après le démarrage est donc nettement moindre et la procédure de préchauffage est plus courte. Tout ce qui concerne le séchage, l'étanchéité de la buse, le refroidissement et la force de serrage reste inchangé.
Q : Ces paramètres peuvent-ils être transférés d'une machine à l'autre lorsqu'elles utilisent le même moule ?
R : Pas directement. Les réglages au niveau de la machine, tels que la vitesse d’injection et la pression hydraulique, sont spécifiques au matériel de cette machine. Ce qui est transféré, ce sont les résultats au niveau du processus : température mesurée de la matière fondue, comportement de remplissage de la cavité, temps de scellement de l’entrée d’injection et poids cible de la pièce. Si vous reproduisez ces résultats sur la nouvelle machine, les réglages qui vous permettront d’y parvenir seront différents.
Quelle direction prendre ensuite ?
Il y a deux points qu'il convient d'ajouter une fois que la séquence ci-dessus est devenue une routine.
Effectuez un contrôle rhéologique directement sur la machine. Avec le moule en place et la pression de maintien à zéro, réalisez la même injection courte à différentes vitesses d’injection et notez la pression de remplissage à chaque vitesse. La courbe obtenue indique le point à partir duquel la viscosité apparente du matériau cesse de varier de manière significative en fonction de la vitesse. Régler la vitesse d’injection dans cette zone plus plate rend le processus nettement moins sensible aux petites variations de vitesse et aux différences entre les lots de résine. Cette opération prend environ vingt minutes et constitue l’étude la plus rentable que la plupart des usines n’aient jamais réalisée.
Envisagez ensuite la mesure de la pression dans la cavité. Tout ce qui est abordé dans cet article déduit ce qui se passe à l'intérieur du moule à partir des mesures effectuées côté machine. Un capteur placé dans la cavité la mesure directement, ce qui modifie les paramètres que vous pouvez contrôler, en particulier sur les moules à plusieurs cavités où les données côté machine lissent les différences d'une cavité à l'autre qui vous intéressent réellement. Il s’agit là d’un sujet plus vaste, et c’est la question logique à se poser si votre écart-type sur vingt injections est satisfaisant, mais que la dispersion d’une cavité à l’autre ne l’est pas.

 2026-08-17-11:05

