Équipe d'ingénierie HEE&HATO | Équipements de transformation des matières plastiques | Publié le 4 août 2026
Une presse à injection hydraulique génère la force de serrage et la force d'injection grâce à de l'huile sous pression. Une presse entièrement électrique utilise des servomoteurs et des vis à billes sur chaque axe. L'hydraulique reste la solution privilégiée pour les tonnages élevés, les parois épaisses et les fonctions hydrauliques intégrées au moule. L'électricité s'impose pour les cycles rapides, de petite taille et répétables. Le tonnage, la résine et la répétabilité sont des facteurs déterminants.
Trois types de machines, et non deux
La plupart des guides d'achat opposent les systèmes hydrauliques aux systèmes électriques. Cette opposition est dépassée depuis une dizaine d'années et occulte le type de machine que la plupart des usines finissent par acheter.
Système hydraulique à pompe fixe. Un moteur entraîne une pompe à vitesse constante dès que la machine est sous tension. Le débit dont le cycle n'a pas besoin est évacué par une soupape de décharge et se transforme en chaleur dans le réservoir d'huile. Ces machines font encore l'objet d'un commerce intense sur le marché de l'occasion et constituent la référence derrière presque toutes les affirmations selon lesquelles “ l'hydraulique gaspille de l'énergie ” que vous pourrez lire.
Servo-hydraulique. Le circuit d'huile est le même, mais la pompe est entraînée par un servomoteur à vitesse variable doté d'un système de régulation en boucle fermée de la pression et du débit. Pendant les phases de refroidissement et de maintien, le moteur ralentit jusqu'au ralenti au lieu de pomper contre une soupape de décharge. Les caractéristiques de force restent hydrauliques ; les pertes au ralenti disparaissent en grande partie.
Entièrement électrique. Des servomoteurs et des vis à billes remplacent les actionneurs hydrauliques au niveau des systèmes de serrage, d'injection, de plastification et d'éjection. Chaque axe disposant de son propre entraînement, plusieurs mouvements peuvent s'exécuter simultanément, sans avoir à attendre que l'huile leur soit acheminée.
Par rapport aux machines à pompe fixe qui dominent le marché de l'occasion et qui constituent la base de la plupart des comparaisons en ligne, une presse servo-hydraulique présente un comportement très différent au niveau de la consommation d'énergie, tout en offrant des performances pratiquement identiques au niveau du moule. La confusion entre ces deux types de machines est la principale raison pour laquelle les acheteurs ont tendance à choisir des modèles aux spécifications trop élevées.
Servo-hydraulique ou entièrement électrique : la comparaison qui compte vraiment
| Dimension |
Système hydraulique à pompe fixe |
Servo-hydraulique |
Entièrement électrique |
| Génération de force |
Pompe à débit constant, dérivation de la soupape de décharge |
Servopompe à vitesse variable, débit à la demande |
Servomoteur + vis à billes par axe |
| Consommation à vide pendant le refroidissement |
Fonctionnement continu, à une charge de pompe quasi maximale |
Baisse du régime de ralenti du moteur |
Près de zéro sur les axes immobiles |
| Pression d'injection maximale |
Élevée, constante, sans perte de puissance au niveau de la transmission |
Élevée, constante, sans perte de puissance au niveau de la transmission |
Limité par la puissance nominale de la vis et de l'entraînement ; les pics prolongés constituent le cas le plus coûteux |
| Mouvements simultanés |
Séquentiel, limité par le routage des vannes |
Séquentiel, limité par le routage des vannes |
Axes parallèles (fermeture de la pince pendant la plastification, éjection lorsque le moule est ouvert) |
| Répétabilité d'un tir à l'autre |
Sensible à la température et à la viscosité de l'huile |
Sensible à la température de l'huile, partiellement compensée par une boucle fermée |
Retour d'information de position sur la vis ; aucune variable de viscosité |
| Maintien prolongé sous pression |
Maintenu par la pression d'huile ; faible sollicitation de la chaîne cinématique |
Maintenu par la pression d'huile ; faible sollicitation de la chaîne cinématique |
Maintenu par le couple du moteur ou par un dispositif mécanique ; charge thermique sur l'entraînement |
| Gamme pratique à fort tonnage |
De manière générale, le coût par tonne diminue avec l'augmentation de la taille |
De manière générale, le coût par tonne diminue avec l'augmentation de la taille |
Disponible, mais l'écart de coût s'accentue à mesure que le tonnage augmente |
| Systèmes hydrauliques intégrés au moule (dispositifs d'extraction des noyaux, éjecteurs hydrauliques, obturateurs à soupape) |
Natif, ports déjà installés sur la machine |
Natif, ports déjà installés sur la machine |
Nécessite un groupe hydraulique supplémentaire ou un équipement électrique équivalent |
| Salles blanches et zones en contact avec les denrées alimentaires |
Risques liés aux brouillards d'huile et aux fuites à gérer |
Risques liés aux brouillards d'huile et aux fuites à gérer |
Pas de circuit d'huile sur les axes principaux |
| Réparation sur site |
Joints, vannes, flexibles ; large gamme disponible, peu de compétences requises |
Joints, vannes, servomoteur et codeur |
Vis à billes, courroies, systèmes d'entraînement ; pièces souvent fournies par le constructeur |
| Prix d'achat à tonnage égal |
Le plus bas |
Milieu |
Le plus élevé |
Pourquoi on continue à prescrire des systèmes hydrauliques
Quatre situations dans lesquelles le pétrole constitue la solution technique la plus adaptée, plutôt que la solution traditionnelle :
Longue durée de maintien à haute pression. Les pièces à parois épaisses, les opérations avec assistance au gaz et les composants structurels peuvent rester soumis à la pression de compactage pendant une grande partie du cycle. Un vérin hydraulique maintient cette pression sous forme de charge statique. Un entraînement électrique exerçant la même force correspond à un moteur produisant un couple à vitesse nulle, ce qui pose davantage un problème thermique qu’un problème énergétique.
Aspects économiques liés à la capacité de serrage. La force exercée par une pince hydraulique est proportionnelle à la section du vérin et à la pression du système, deux éléments qu’il est peu coûteux d’augmenter. La force exercée par une pince électrique est quant à elle proportionnelle aux dimensions du moteur, de la vis à billes et du mécanisme à genouillère, ce qui n’est pas le cas. Plus la capacité de serrage est élevée, plus l’écart en termes d’investissements d’équipement est important.
Le moule a déjà besoin d'huile. Les dispositifs d'extraction des noyaux, les éjecteurs hydrauliques et les obturateurs séquentiels sont des fonctions hydrauliques intégrées au moule, et non à la presse. Si vous achetez une presse entièrement électrique pour un moule équipé de trois dispositifs d'extraction des noyaux, vous devrez également acheter un groupe hydraulique, ce qui vous fera perdre en partie l'avantage « sans huile » pour lequel vous avez payé.
Composés à haute viscosité et abrasifs. Les composés chargés, les grades à haut poids moléculaire et les résines thermosensibles telles que le PVC nécessitent une pression d’injection disponible à la demande et capable de supporter un profil de vis agressif. Le PVC, en particulier, est généralement moulé sur des machines dédiées résistantes à la corrosion plutôt que sur une presse électrique polyvalente.
Le compromis est bien réel et mérite d'être clairement souligné : même une machine servo-hydraulique comporte un circuit d'huile qui nécessite une filtration, des vidanges régulières, des contrôles d'étanchéité et un circuit de refroidissement. Cela représente des coûts récurrents en main-d'œuvre et en consommables qu'une presse entièrement électrique ne génère pas.
Pourquoi le tout électrique justifie la différence de prix
La « répétabilité » est un argument de vente honnête, et il vaut mieux comprendre le mécanisme qui la sous-tend plutôt que de se contenter de l’accepter comme une simple affirmation. Sur une presse électrique, la vitesse d’injection et la position de la vis sont contrôlées par un servomoteur doté d’un codeur de retour d’information. Sur une presse hydraulique, cette même vitesse est obtenue grâce à l'écoulement d'huile à travers une vanne, et le débit à travers cette vanne dépend de la viscosité, qui dépend elle-même de la température.
C'est pourquoi les machines hydrauliques présentent un décalage au cours de la première heure d'un poste, puis à nouveau après un arrêt prolongé, avant de se stabiliser une fois que l'huile a atteint sa température de fonctionnement. Le contrôle d'injection en boucle fermée sur une machine servo-hydraulique compense en grande partie ce phénomène. Il ne supprime toutefois pas cette variabilité.
Les autres avantages concrets : le mouvement parallèle des axes réduit la durée des cycles à sec lors de l'usinage de pièces à parois minces et à cycles courts ; l'absence de circuit d'huile facilite la mise en conformité des salles blanches et des salles d'assemblage médical ; le niveau sonore de la machine est plus faible ; et les moteurs ne consomment de l'énergie que lorsqu'un axe est en mouvement.
Le problème de température d'huile dont personne ne parle dans la brochure
Idée reçue : une pompe servo permettrait d'améliorer la répétabilité d'une machine hydraulique pour la mettre au niveau de celle d'une machine électrique. Ce n'est pas le cas. La pompe servo résout le problème de l'énergie perdue au ralenti. La variation de la viscosité de l'huile en fonction de la température est un problème distinct qui nécessite une solution distincte : une boucle de régulation de la température de l'huile, une procédure de préchauffage bien définie avant la première injection validée, et une injection en boucle fermée.
Cela crée un cas particulier. C'est justement lors d'une production intermittente que la dérive hydraulique cause le plus de dégâts. Une usine qui fonctionne pendant deux heures, s'arrête pour changer de moule, fonctionne encore trois heures et s'arrête pour la nuit ne laisse jamais l'huile se stabiliser. Les rebuts s'accumulent dans les premières pièces moulées après chaque redémarrage. Si cela correspond à votre rythme de production, une machine entièrement électrique peut s'avérer le choix le plus économique, même avec un faible volume annuel, car les économies proviennent des rebuts que vous évitez de produire plutôt que des kilowattheures que vous n'achetez pas.
Une deuxième idée fausse concerne les chiffres relatifs à la consommation d’énergie. Les pourcentages d’économies indiqués pour les systèmes d’entraînement des machines se rapportent à l’entraînement lui-même, et non à l’installation dans son ensemble. Sur les pièces à parois épaisses nécessitant de longs temps de refroidissement, le chauffage du cylindre et le groupe frigorifique représentent une part importante de la consommation totale, et aucun des deux ne change lorsque l’on modifie la technologie d’entraînement. De plus, les chiffres relatifs à la consommation d'énergie ne sont comparables que s'ils ont été mesurés selon la même méthode. La norme EUROMAP 60.1, publiée par l'Association européenne des fabricants de machines pour les plastiques et le caoutchouc, définit comment machine de moulage par injection La consommation d'énergie est calculée et indiquée. Demandez à n'importe quel fournisseur selon quelle norme ses chiffres ont été mesurés, y compris celui-ci.
Comment mener à bien la sélection en six étapes
- Calculez la force de serrage requise. Multipliez la surface prévue de la pièce, canaux de coulée compris, par la pression de cavité requise en fonction de la résine et de l'épaisseur de paroi. Ajoutez une marge, puis choisissez parmi les dimensions de châssis disponibles, et non l'inverse.
- Vérifiez le poids des billes par rapport à la capacité du canon. Il est d'usage de choisir un calibre tel que les billes se situent dans la fourchette médiane de la capacité du canon plutôt qu'aux extrêmes, car des billes très petites dans un gros canon augmentent le temps de séjour et le risque de dégradation, tandis que des billes proches du maximum ne laissent aucune marge pour l'amortissement et le maintien.
- Vérifiez les besoins hydrauliques propres au moule. Dressez la liste de tous les dispositifs d’extraction de noyau, d’éjecteurs hydrauliques et de vannes d’injection. Chacun d’entre eux élimine une partie des éléments à rendre « sans huile ».
- Définissez la répétabilité comme une valeur mesurable. La “ haute précision ” n'est pas une spécification. En revanche, la variation de poids des pièces sur 50 injections consécutives, exprimée en grammes et en pourcentage, en est une. Définissez l'objectif en fonction de la tolérance de vos pièces, puis déterminez si votre marge de variation est principalement due à la machine ou au refroidissement du moule et à la manutention des matières — c'est souvent cette dernière qui est en cause, auquel cas un entraînement plus coûteux n'apporte aucun avantage.
- Décrivez honnêtement le mode de fonctionnement. Fonctionnement continu en trois équipes ou fonctionnement par intermittence avec des changements fréquents. Cela détermine à la fois le délai de rentabilité énergétique et le risque de rebuts décrit ci-dessus.
- Comparez les données énergétiques en dernier lieu, sur la base d'une déclaration à conditions identiques. Renseignez-vous sur la norme de mesure, le cycle d'essai et la résine utilisée. Refusez les pourcentages donnés sans contexte.
Les étapes 1 à 5 permettent généralement de trancher la question avant même d'en arriver à l'étape 6. C'est justement cet ordre qui fait toute la différence.
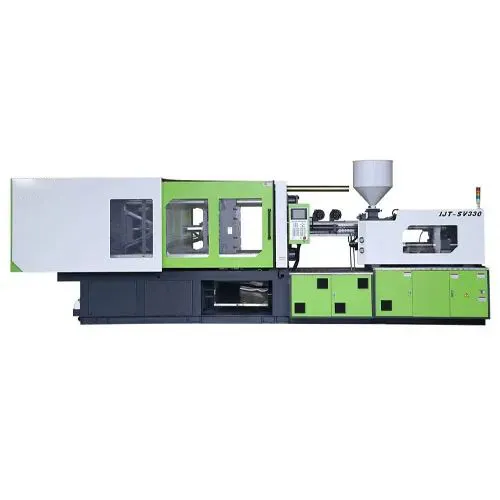
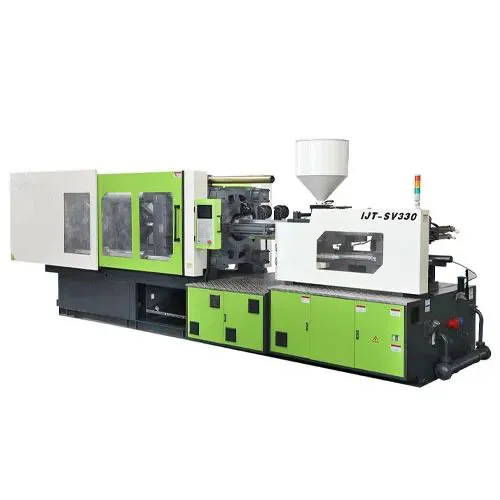
Exemple concret : le Configuration servo-hydraulique de l'IJT-SV330
La presse IMM à servocommande standard IJT-SV330 sert de référence pour cette comparaison, et sa configuration illustre les aspects sur lesquels se concentrent les efforts d'ingénierie dans une conception servo-hydraulique.
Pompe hydraulique et vanne de commande importées. La pompe et la vanne proportionnelle déterminent la précision du contrôle de la pression et du débit, ce qui correspond à la limite maximale de la précision avec laquelle la vitesse d'injection peut être maintenue. C'est là que se joue la répétabilité hydraulique.
Plaques conçues par la méthode des éléments finis (FEM). La déformation des plaques sous l'effet de la force de serrage est à l'origine des bavures sur les moules à plusieurs cavités, en particulier dans les cavités extérieures. La conception par la méthode des éléments finis se concentre sur la répartition de la déformation sur la surface de la plaque plutôt que sur l'épaisseur brute de celle-ci.
Double levier à cinq points à mouvement vers l'intérieur. Le levier multiplie mécaniquement la force du moteur et du vérin, ce qui permet d’utiliser un vérin de serrage plus petit pour un tonnage identique, et donc de réduire le volume d’huile déplacé par cycle ainsi que la chaleur générée. La géométrie à mouvement vers l’intérieur répartit la charge de serrage vers le centre du moule et réduit la flexion du plateau, responsable des différences de poids d’une cavité à l’autre.
Réglage automatique de la hauteur du moule. La précision de la force de serrage diminue lorsque la hauteur du moule est réglée manuellement lors de changements fréquents de série, et l’erreur qui en résulte passe inaperçue jusqu’à ce que les pièces présentent des bavures. Le réglage automatique élimine une variable liée à l’opérateur, ce qui est particulièrement important dans les usines fonctionnant avec des cycles de production courts.
Soutien à deux piliers et équilibrage de l’injection à deux cylindres. Les cylindres d’injection décentrés exercent une charge latérale sur la vis, ce qui se traduit par des variations de poids d’un tir à l’autre et une usure accélérée du canon. L’équilibrage entre les deux cylindres permet de remédier directement à ce problème.
La force de serrage, le volume d'injection, les dimensions du plateau et la course de cette série sont configurés en fonction de l'application ; ces chiffres doivent donc figurer dans la fiche technique du projet plutôt que dans un article. La gamme IJT comprend à la fois des systèmes servo-hydrauliques et entièrement électriques, et est conçue pour l'emballage à parois minces, la production multicavités et les moules à canaux chauds. Les machines sont conçues pour répondre aux exigences CE et ISO ; pour les équipements destinés à l'Union européenne, les référentiels applicables sont la directive européenne 2006/42/CE relative aux machines et la norme ISO 12100 sur l'évaluation des risques liés aux machines, et ce sont ces documents qu'il convient de mentionner dans un cahier des charges d'achat.
Ce que la fiche technique ne vous dit pas sur les coûts d'exploitation
La différence au niveau des dépenses d'investissement est visible. Le reste ne l'est pas.
Les machines hydrauliques impliquent l'achat et l'élimination de l'huile, le remplacement des éléments filtrants, des joints et des vannes, l'inspection des flexibles, ainsi qu'une charge de refroidissement pour le groupe frigorifique de l'usine. En revanche, les pièces de rechange sont des articles courants et un technicien de maintenance compétent est généralement en mesure de diagnostiquer et de réparer une panne hydraulique sans avoir à se rendre à l'usine.
Les machines entièrement électriques ne génèrent aucun coût lié à l'huile, mais les vis à billes, les courroies et les servomoteurs sont des pièces d'usure dont la durée de vie est limitée, et les pièces de rechange proviennent généralement directement du fabricant. Une panne d'entraînement sur une machine dont le fournisseur ne dispose pas de stock régional entraîne un arrêt prolongé.
À titre indicatif, les chiffres globaux de l’entreprise, tous projets confondus, font état d’économies d’énergie comprises entre 20 et 401 TP3T, avec un rendement stable atteint dans les deux semaines suivant la mise en service. Il s’agit là d’une estimation globale pour l’ensemble des installations, et non d’un résultat mesuré issu d’un projet spécifique ; il convient donc de tenir compte de cette précision lors de l’élaboration d’un modèle de retour sur investissement.
Le prix dépend du modèle, de la capacité de production, du niveau d'automatisation et de la configuration finale. Communiquez-nous les caractéristiques de votre matériau, la géométrie de vos pièces et vos objectifs de capacité : nos ingénieurs vous répondront dans un délai de 24 à 48 heures en vous proposant une configuration recommandée et un délai de livraison.
FAQ
Q : Pourquoi utilise-t-on le système hydraulique dans le moulage par injection, alors que le système électrique est plus efficace ?
R : Parce que, dans un système hydraulique, la force est peu coûteuse à augmenter et à maintenir. La pression exercée sur la surface d’un vérin produit une force de serrage sans nécessiter de transmission dimensionnée en conséquence, et le maintien de cette force pendant une longue phase de compactage n’entraîne qu’un coût mécanique très faible pour la machine. Ajoutons à cela que la plupart des moules sont équipés de leurs propres dispositifs hydrauliques de retrait des noyaux et d'éjecteurs, et l’huile reste la solution la plus pratique pour les pièces à parois épaisses, les tonnages élevés et les applications nécessitant une forte utilisation de l’hydraulique dans le moule.
Q : Une presse à injection électrique est-elle toujours plus précise ?
R : Plus constante, ce qui n’est pas la même chose. Les entraînements électriques éliminent la viscosité de l’huile en tant que variable ; ainsi, les variations après les redémarrages et pendant la mise en température disparaissent en grande partie. La précision absolue des pièces reste toutefois tributaire de la qualité du moule, de l’uniformité du refroidissement, de l’homogénéité du lot de résine et du séchage. Si vos rebuts sont dus à l’un de ces facteurs, la technologie d’entraînement ne pourra pas y remédier.
Q : Est-ce que « entièrement électrique » signifie qu’il n’y a aucun système hydraulique dans la cellule ?
R : Uniquement si le moule ne comporte aucune fonction hydraulique. Les extracteurs de noyau, les éjecteurs hydrauliques et les obturateurs séquentiels nécessitent une alimentation hydraulique ; par conséquent, une presse entièrement électrique destinée à un tel moule est généralement équipée d’un groupe hydraulique auxiliaire. Prévoyez ce coût dans votre budget avant de comparer les devis.
Q : Puis-je utiliser du PVC sur une machine servo-hydraulique ?
R : Le PVC est généralement traité sur une configuration dédiée, équipée d'une vis, d'un cylindre et de composants du circuit d'écoulement résistants à la corrosion, car les produits de dégradation attaquent les aciers standard. Une machine polyvalente, quel que soit son type d'entraînement, ne constitue pas un bon point de départ. Précisez le Configuration du PVC plutôt que d'en adapter une standard.
Q : À partir de quel tonnage le système hydraulique devient-il clairement la solution la plus économique ?
R : Il n’existe pas de seuil de rentabilité universel, car celui-ci dépend de la résine utilisée, de la durée du cycle, de l’organisation des équipes et du prix local de l’électricité. L’écart d’investissement augmente avec le tonnage, tandis que les économies d’énergie évoluent en fonction des heures de fonctionnement ; le seuil de rentabilité varie donc en fonction de votre taux d’utilisation. Réalisez une simulation à partir de vos propres chiffres sur une période de cinq ans plutôt que de vous fier aux estimations de rentabilité fournies par un fournisseur.
Q : Combien coûte une presse à injection hydraulique ?
R : Les tarifs ne sont pas publiés, car le tonnage, la configuration des vis, le niveau d'automatisation et les équipements auxiliaires font varier considérablement le montant. Envoyez-nous vos matériaux, la géométrie des pièces et le rendement visé, et vous recevrez un devis personnalisé avec un délai de livraison ; tout chiffre communiqué avant que ces informations ne nous soient fournies n'est qu'une estimation provisoire.
Q : Dois-je vérifier que la mention “ certifié CE ” figure bien sur le devis ?
R : Recherchez le dossier technique et la déclaration de conformité, et non une simple mention. Conformément à la directive européenne relative aux machines, c’est le fabricant qui déclare la conformité et qui conserve les documents justificatifs. Demandez quelles normes harmonisées ont été appliquées et sollicitez la déclaration par écrit avant l’expédition.
Avant de signer quoi que ce soit
Deux choses qui valent la peine d'être faites et que la plupart des acheteurs négligent.
Commencez par réaliser un test de pesée sur la machine candidate en utilisant votre résine et, si possible, un moule proche de celui de votre pièce. Effectuez cinquante injections consécutives, pèse-les, puis calculez l'écart-type. Ce simple chiffre vous en dira plus sur la nécessité d'un entraînement électrique que n'importe quel article comparatif, y compris celui-ci.
Deuxièmement, demandez au fournisseur la déclaration énergétique et la base de calcul de celle-ci dans le même e-mail que celui où vous demandez le prix. Les fournisseurs qui ont effectué leurs calculs correctement répondent en une seule phrase.
Un sujet que cet article n'a pas abordé : les machines hybrides et multi-matériaux, notamment les machines bicolores et configurations bicolores transparentes, où une unité d’injection électrique est associée à une pince hydraulique. Cette combinaison modifie à nouveau les calculs, et il convient de se demander si votre pièce nécessite deux matériaux ou un joint surmoulé.

 2026-08-22-10:58

