Team tecnico HEE&HATO | Attrezzature per la lavorazione delle materie plastiche | Pubblicato il 4 agosto 2026
Una pressa a iniezione idraulica genera la forza di chiusura e di iniezione tramite olio pressurizzato. Una pressa completamente elettrica utilizza servomotori e viti a ricircolo di sfere su ciascun asse. L’idraulica continua a prevalere in caso di tonnellaggi elevati, pareti spesse e funzioni idrauliche integrate nello stampo. L’elettrico prevale invece in caso di cicli rapidi, piccoli e ripetibili. Sono il tonnellaggio, la resina e la ripetibilità a determinare la scelta.
Tre tipi di macchine, non due
La maggior parte delle guide all’acquisto pone la questione come una scelta tra idraulico ed elettrico. Questa impostazione è ormai superata da un decennio e nasconde il tipo di macchina che la maggior parte delle fabbriche finisce effettivamente per acquistare.
Sistema idraulico a pompa fissa. Un motore aziona una pompa a velocità costante ogni volta che la macchina è alimentata. La portata non necessaria al ciclo viene scaricata attraverso una valvola di sicurezza e si trasforma in calore nel serbatoio dell’olio. Queste macchine sono ancora molto diffuse sul mercato dell’usato e costituiscono il punto di riferimento alla base di quasi tutte le affermazioni del tipo “l’idraulica spreca energia” che potrete leggere.
Servoidraulico. Lo stesso circuito oleodinamico, ma la pompa è azionata da un servomotore a velocità variabile con controllo a circuito chiuso della pressione e della portata. Durante le fasi di raffreddamento e mantenimento, il motore rallenta fino al minimo invece di pompare contro una valvola di scarico. Le caratteristiche di forza rimangono idrauliche; lo spreco dovuto al minimo viene in gran parte eliminato.
Completamente elettrico. I servomotori e le viti a ricircolo di sfere sostituiscono gli attuatori idraulici nei sistemi di chiusura, iniezione, plastificazione ed espulsione. Poiché ogni asse dispone di un proprio azionamento, è possibile eseguire più movimenti contemporaneamente, senza dover attendere che l’olio venga convogliato verso di essi.
Rispetto alle macchine con pompa fissa che dominano il mercato dell’usato e caratterizzano la maggior parte dei confronti online, una pressa servoidraulica presenta un andamento molto diverso sul contatore energetico, pur comportandosi in modo quasi identico a livello dello stampo. La confusione tra le due tipologie è la ragione principale per cui un acquirente tende a scegliere specifiche eccessive.
Servoidraulico contro completamente elettrico: il confronto che conta davvero
| Dimensione |
Idraulica a pompa fissa |
Servoidraulico |
Completamente elettrico |
| Generazione di forza |
Pompa a velocità costante, bypass della valvola di sicurezza |
Servopompa a velocità variabile, portata su richiesta |
Servomotore + vite a sfere per asse |
| Assorbimento a vuoto durante il raffreddamento |
Carico continuo della pompa, quasi al massimo |
Calata verso il regime minimo del motore |
Vicino allo zero sugli assi inattivi |
| Pressione massima di iniezione |
Elevata, costante, senza compromettere le prestazioni della trasmissione |
Elevata, costante, senza compromettere le prestazioni della trasmissione |
Limitato dalla potenza nominale della vite e dell'azionamento; i picchi prolungati rappresentano il caso più costoso |
| Movimenti simultanei |
Sequenziale, limitato dal percorso delle valvole |
Sequenziale, limitato dal percorso delle valvole |
Assi paralleli (chiusura della morsa durante la plastificazione, espulsione con lo stampo aperto) |
| Ripetibilità da colpo a colpo |
Sensibile alla temperatura e alla viscosità dell'olio |
Sensibile alla temperatura dell'olio, parzialmente compensata dal sistema a circuito chiuso |
Segnalazione di posizione sulla vite; nessuna variabile di viscosità |
| Tenuta prolungata sotto pressione |
Mantenuto in posizione dalla pressione dell'olio; basso carico sulla trasmissione |
Mantenuto in posizione dalla pressione dell'olio; basso carico sulla trasmissione |
Mantenuto in posizione dalla coppia del motore o da un dispositivo meccanico; carico termico sul sistema di trasmissione |
| Gamma pratica ad alto tonnellaggio |
In generale, il costo per tonnellata diminuisce all’aumentare delle dimensioni |
In generale, il costo per tonnellata diminuisce all’aumentare delle dimensioni |
Disponibile, ma il divario di costo aumenta all’aumentare del tonnellaggio |
| Sistemi idraulici integrati nello stampo (estrattori di anima, espulsori idraulici, valvole di chiusura) |
Nativo, porte già presenti sul sistema |
Nativo, porte già presenti sul sistema |
Richiede un gruppo idraulico aggiuntivo o equivalenti elettrici |
| Camere bianche e aree a contatto con gli alimenti |
Rischi legati alle nebbie d'olio e alle perdite da gestire |
Rischi legati alle nebbie d'olio e alle perdite da gestire |
Nessun circuito oleodinamico sugli assi principali |
| Riparazione sul campo |
Guarnizioni, valvole, tubi flessibili; ampia disponibilità a magazzino, requisiti di qualifica minimi |
Guarnizioni, valvole, servomotore ed encoder |
Viti a ricircolo di sfere, cinghie, trasmissioni; componenti spesso forniti dal produttore |
| Prezzo di acquisto a parità di stazza |
Il più basso |
Centro |
Il più alto |
Perché l'idraulica viene ancora specificata
Quattro situazioni in cui il petrolio rappresenta una soluzione ingegneristica piuttosto che una soluzione tradizionale:
Lungo tempo di mantenimento ad alta pressione. I pezzi con pareti spesse, le lavorazioni con assistenza a gas e i componenti strutturali possono rimanere sottoposti alla pressione di stampaggio per un lungo periodo del ciclo. Un cilindro idraulico mantiene tale pressione come carico statico. Un azionamento elettrico che esercita la stessa forza è un motore che produce coppia a velocità zero, il che rappresenta un problema termico prima ancora che un problema energetico.
Aspetti economici legati al tonnellaggio. La forza esercitata da una pinza idraulica è proporzionale all’area del cilindro e alla pressione del sistema, che possono essere aumentate a costi contenuti. La forza esercitata da una pinza elettrica è proporzionale alle dimensioni del motore, della vite a sfere e del meccanismo a ginocchiera, che invece non possono essere aumentate a costi contenuti. Maggiore è il tonnellaggio, più ampio è il divario in termini di investimenti.
Lo stampo richiede già l’uso di olio. I dispositivi di estrazione dell’anima, gli espulsori idraulici e i sistemi di chiusura sequenziale sono funzioni idrauliche integrate nello stampo stesso, non nella macchina. Se si acquista una pressa completamente elettrica per uno stampo dotato di tre dispositivi di estrazione dell’anima, è necessario acquistare anche un gruppo idraulico, vanificando così in parte il vantaggio di un funzionamento senza olio per cui si è pagato.
Miscele ad alta viscosità e abrasive. Le miscele caricate, i tipi ad alto peso molecolare e le resine termosensibili come il PVC richiedono una pressione di iniezione regolabile in base alle esigenze e in grado di sopportare un profilo della vite aggressivo. Il PVC, in particolare, viene solitamente lavorato su configurazioni dedicate resistenti alla corrosione piuttosto che su una pressa elettrica per uso generico.
Il compromesso è reale e vale la pena sottolinearlo chiaramente: anche una macchina servoidraulica è dotata di un circuito oleodinamico che richiede filtrazione, sostituzioni periodiche del fluido, controlli delle perdite e un circuito di raffreddamento. Si tratta di costi ricorrenti in termini di manodopera e materiali di consumo che una pressa completamente elettrica non comporta.
Quando i veicoli completamente elettrici giustificano la differenza di prezzo
La ripetibilità è il titolo più onesto, e vale la pena comprendere il meccanismo che sta alla base piuttosto che accettarlo come una semplice affermazione. Su una pressa elettrica, la velocità di iniezione e la posizione della vite sono controllate da un servoazionamento con feedback dell’encoder. Su una pressa idraulica, la stessa velocità è generata dal flusso d’olio che attraversa una valvola, e il flusso attraverso tale valvola dipende dalla viscosità, che a sua volta dipende dalla temperatura.
Ecco perché le macchine idrauliche presentano una deriva durante la prima ora di turno, subiscono nuovamente una deriva dopo un lungo periodo di inattività e si stabilizzano una volta che l’olio raggiunge la temperatura di esercizio. Il controllo dell’iniezione a circuito chiuso su una macchina servoidraulica compensa in larga misura questo fenomeno, ma non elimina del tutto la variabilità.
Gli altri vantaggi concreti: il movimento ad assi paralleli riduce il tempo di ciclo a secco nelle lavorazioni su pezzi a pareti sottili con cicli brevi; l’assenza di un circuito oleodinamico semplifica la certificazione delle camere bianche e delle sale di assemblaggio medico; il livello di rumorosità della macchina è inferiore; inoltre, i motori assorbono potenza solo quando un asse è in movimento.
Il problema della temperatura dell'olio che nessuno menziona nel libretto illustrativo
Idea errata comune: una servopompa consente a una macchina idraulica di raggiungere una ripetibilità pari a quella delle macchine elettriche. Non è così. La servopompa risolve il problema dell’energia sprecata al minimo. La variazione della viscosità dell’olio in funzione della temperatura è un problema a sé stante, con una soluzione specifica: un circuito di controllo della temperatura dell’olio, una procedura di riscaldamento definita prima del primo ciclo di stampaggio accettato e un’iniezione a circuito chiuso.
Il caso limite che ne deriva. È proprio nella produzione intermittente che la deriva idraulica provoca i danni maggiori. Un impianto che funziona per due ore, si ferma per il cambio dello stampo, funziona per altre tre ore e poi si ferma per tutta la notte non permette mai all’olio di stabilizzarsi. Gli scarti si concentrano nei primi colpi dopo ogni riavvio. Se questo descrive il vostro modello di funzionamento, una macchina completamente elettrica può essere la scelta più economica anche con un volume annuo ridotto, poiché il risparmio deriva dagli scarti che non si producono piuttosto che dai kilowattora che non si acquistano.
Un secondo malinteso riguarda i dati energetici. Le percentuali di risparmio indicate per i sistemi di azionamento delle macchine si riferiscono all’azionamento stesso, non all’impianto nel suo complesso. Nel caso di pezzi con pareti spesse e tempi di raffreddamento lunghi, il riscaldamento del cilindro e il refrigeratore incidono in misura significativa sul consumo totale, e nessuno dei due subisce variazioni quando si cambia la tecnologia di azionamento. Inoltre, i dati energetici sono comparabili solo se misurati con lo stesso metodo. La norma EUROMAP 60.1, pubblicata dall’Associazione europea dei produttori di macchinari per la lavorazione della plastica e della gomma, definisce come macchina per lo stampaggio a iniezione Il consumo energetico viene determinato e dichiarato. Chiedete a qualsiasi fornitore in base a quale standard sia stato misurato il valore indicato, compreso questo.
Come eseguire la selezione in sei passaggi
- Calcolare la forza di chiusura necessaria. L'area prevista del pezzo, compresi i canali di colata, moltiplicata per la pressione nella cavità richiesta dalla resina e dallo spessore delle pareti. Aggiungere un margine, quindi scegliere tra le dimensioni disponibili del telaio anziché fare il contrario.
- Verificare il peso della carica rispetto alla capacità della canna. È prassi comune dimensionare la carica in modo che rientri nella fascia media della capacità della canna piuttosto che in uno dei due estremi, poiché cariche molto piccole in una canna di grandi dimensioni aumentano il tempo di permanenza e il rischio di degrado, mentre cariche vicine al massimo non lasciano spazio sufficiente per l’ammortizzazione e il contenimento.
- Verificare i requisiti idraulici dello stampo stesso. Elencare tutti i dispositivi di estrazione dell’anima, gli espulsori idraulici e i canali di colata. Ciascuno di essi contribuisce a ridurre la parte dello stampo che deve essere resa esente da olio.
- Definisci la ripetibilità come un valore misurato. L“”alta precisione" non è una specifica. Lo è invece la variazione di peso del pezzo su 50 stampaggi consecutivi, espressa in grammi e in percentuale. Stabilisci l'obiettivo in base alla tolleranza del pezzo, quindi valuta se la variazione ammessa è determinata dalla macchina o dal raffreddamento dello stampo e dalla movimentazione del materiale — spesso è quest'ultimo il fattore dominante, nel qual caso un azionamento più costoso non apporta alcun vantaggio.
- Descrivere con precisione il regime di funzionamento. Funzionamento continuo su tre turni oppure funzionamento a intermittenza con frequenti cambi di turno. Ciò determina sia il periodo di recupero energetico sia il rischio di scarti descritto sopra.
- Confronta i consumi energetici alla fine, sulla base di una dichiarazione che garantisca condizioni di paragone. Chiedi informazioni sullo standard di misurazione, sul ciclo di prova e sulla resina. Non accontentarti di semplici percentuali.
Di solito, i passaggi da 1 a 5 consentono di prendere una decisione prima ancora di arrivare al passaggio 6. È proprio questa sequenza che conta.
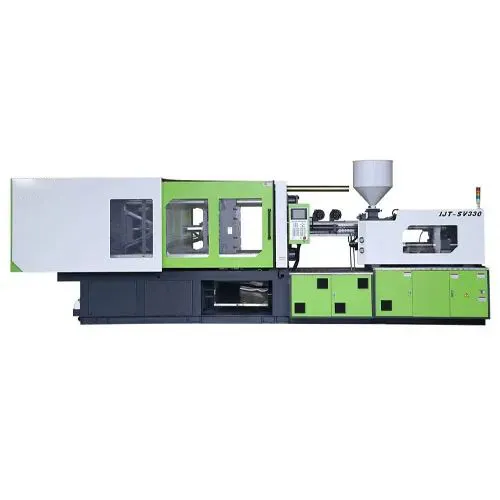
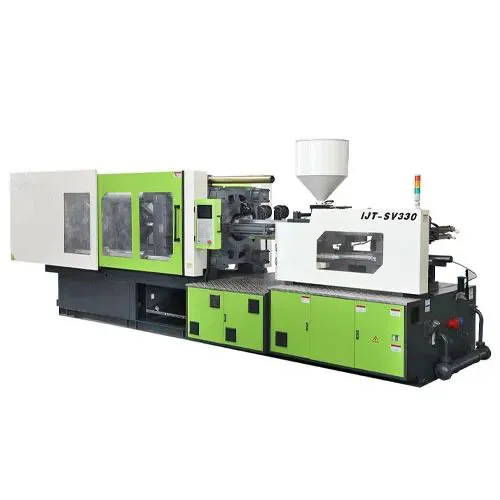
Esempio pratico: il Configurazione servoidraulica IJT-SV330
La macchina IMM servoassistita standard IJT-SV330 è il modello di riferimento per questo confronto, e la sua configurazione illustra gli aspetti su cui si concentra lo sforzo ingegneristico in un progetto servoidraulico.
Pompa idraulica e valvola di controllo importate. La pompa e la valvola proporzionale determinano la precisione del controllo della pressione e della portata, che costituisce il limite massimo di quanto accuratamente sia possibile mantenere costante la velocità di iniezione. È proprio da questo che dipende la ripetibilità idraulica.
Piastre progettate con il metodo FEM. La deflessione delle piastre sotto l’azione della forza di serraggio è la causa della formazione di bave negli stampi a più cavità, in particolare nelle cavità esterne. La progettazione con il metodo degli elementi finiti si concentra sulla distribuzione della deflessione sulla superficie della piastra piuttosto che sullo spessore lordo della piastra stessa.
Doppio snodo a cinque punti con movimento verso l'interno. Il sistema a leva moltiplica meccanicamente la forza del motore e del cilindro, consentendo di utilizzare un cilindro di serraggio più piccolo a parità di tonnellaggio; ciò comporta un minor consumo di olio per ciclo e una minore generazione di calore. La geometria a movimento verso l’interno distribuisce il carico di serraggio verso il centro dello stampo e riduce la flessione della piastra che causa differenze di peso tra le cavità.
Regolazione automatica dell'altezza dello stampo. La precisione della forza di chiusura diminuisce quando l'altezza dello stampo viene regolata manualmente in caso di frequenti cambi di produzione, e l'errore che ne deriva non è visibile finché i pezzi non iniziano a presentare bave. La regolazione automatica elimina una variabile legata all'operatore, aspetto fondamentale negli stabilimenti in cui si svolgono cicli di produzione brevi.
Supporto a doppio montante e bilanciamento dell’iniezione a doppio cilindro. I cilindri di iniezione che agiscono in posizione decentrata esercitano un carico laterale sulla vite, e tale carico laterale si traduce in variazioni di peso da colpo a colpo e in un’usura accelerata della canna. Il bilanciamento su due cilindri risolve direttamente il problema.
La forza di chiusura, il volume di iniezione, le dimensioni della piastra e la corsa di questa serie vengono configurati in base all’applicazione, pertanto tali dati vanno riportati nella scheda tecnica del progetto piuttosto che in un articolo. La linea IJT comprende sia sistemi servoidraulici che completamente elettrici ed è progettata per imballaggi a pareti sottili, produzione multicavità e stampi a canale caldo. Le macchine sono progettate per soddisfare i requisiti CE e ISO; per le apparecchiature destinate all’UE, i quadri normativi applicabili sono la Direttiva Macchine UE 2006/42/CE e la norma ISO 12100 sulla valutazione dei rischi delle macchine, e sono proprio questi i documenti da indicare nelle specifiche di acquisto.
Cosa non ti dice la scheda tecnica sui costi di gestione
La differenza nelle spese in conto capitale è evidente. Il resto no.
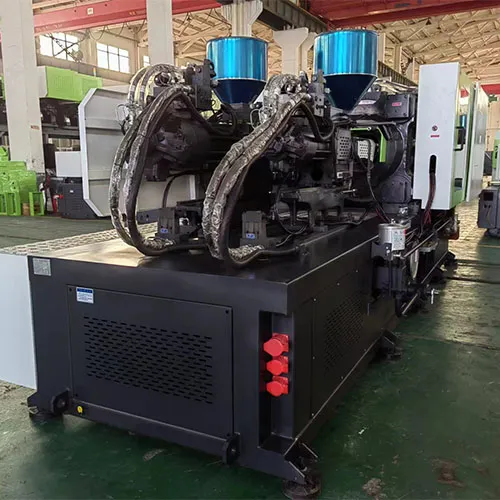
Le macchine idrauliche comportano l'acquisto e lo smaltimento dell'olio, la sostituzione degli elementi filtranti, delle guarnizioni e delle valvole, l'ispezione dei tubi flessibili e un carico di raffreddamento sul refrigeratore dell'impianto. D'altra parte, i pezzi di ricambio sono articoli di largo consumo e un tecnico di manutenzione competente è solitamente in grado di diagnosticare e riparare un guasto idraulico senza doversi recare presso lo stabilimento.
Le macchine completamente elettriche non comportano costi per l'olio, ma le viti a ricircolo di sfere, le cinghie e i servoazionamenti sono componenti soggetti a usura con una durata limitata, e i pezzi di ricambio provengono solitamente direttamente dal produttore. Un guasto all’azionamento su una macchina il cui fornitore non dispone di scorte a livello regionale comporta un lungo fermo macchina.
A titolo di riferimento, il dato generale dell’azienda relativo a tutti i progetti è un risparmio energetico compreso tra 20 e 401 TP3T, con una produzione stabile raggiunta entro due settimane dalla messa in servizio. Si tratta di un dato complessivo relativo a tutte le installazioni, non di un risultato misurato in un singolo progetto specifico, e come tale va considerato quando si elabora un modello di ammortamento.
Il prezzo dipende dal modello, dalla capacità produttiva, dal livello di automazione e dalla configurazione finale. Comunicateci il materiale, la geometria dei pezzi e gli obiettivi di capacità: i nostri ingegneri vi risponderanno entro 24-48 ore indicando una configurazione consigliata e i tempi di consegna.
FAQ
D: Perché si ricorre all'idraulica nello stampaggio a iniezione, se il sistema elettrico è più efficiente?
R: Perché in un sistema idraulico la forza è economica da aumentare e da mantenere. La pressione che agisce sull’area di un cilindro produce una forza di serraggio senza bisogno di una trasmissione dimensionata appositamente, e mantenere tale forza per una lunga fase di compattazione comporta un costo meccanico molto basso per la macchina. Se a ciò si aggiunge il fatto che la maggior parte degli stampi è dotata di sistemi idraulici di estrazione dell’anima e di espulsione propri, l’olio rimane la soluzione più pratica per lavori con pareti spesse, tonnellaggi elevati e stampi con un uso intensivo dell’idraulica.
D: Una pressa a iniezione elettrica è sempre più precisa?
A: Più costante, il che non è la stessa cosa. Gli azionamenti elettrici eliminano la viscosità dell'olio come variabile, quindi lo scostamento dopo i riavvii e durante il riscaldamento scompare in gran parte. La precisione assoluta dei pezzi dipende comunque dalla qualità dello stampo, dall'uniformità del raffreddamento, dall'omogeneità del lotto di resina e dall'essiccazione. Se gli scarti sono riconducibili a uno di questi fattori, la tecnologia di azionamento non potrà risolvere il problema.
D: "Completamente elettrico" significa che nella cella non è presente alcun sistema idraulico?
R: Solo se lo stampo non presenta funzioni idrauliche. I dispositivi di estrazione dell’anima, gli espulsori idraulici e i sistemi di chiusura sequenziale richiedono un’alimentazione idraulica, quindi una pressa completamente elettrica che lavora con uno stampo di questo tipo è solitamente dotata di un gruppo di alimentazione ausiliario. È opportuno prevederne il costo prima di confrontare i preventivi.
D: È possibile utilizzare il PVC su una macchina servoidraulica?
R: Il PVC viene solitamente lavorato su una linea dedicata, dotata di vite, cilindro e componenti del percorso di flusso resistenti alla corrosione, poiché i prodotti di degradazione aggrediscono gli acciai standard. Una macchina per uso generico, indipendentemente dal tipo di azionamento, non è il punto di partenza giusto. Specificare il Configurazione del PVC piuttosto che adattarne uno standard.
D: A partire da quale tonnellaggio il sistema idraulico diventa chiaramente la scelta più conveniente?
R: Non esiste un punto di pareggio universale, poiché dipende dalla resina, dal tempo di ciclo, dal modello di turni e dal prezzo locale dell’energia elettrica. Il divario di investimento aumenta con l’aumentare del tonnellaggio, mentre il risparmio energetico cresce in proporzione alle ore di funzionamento; pertanto, il punto di pareggio varia in base al vostro grado di utilizzo. Effettuate una simulazione utilizzando i vostri dati su un orizzonte temporale di cinque anni, anziché accettare il dato sul ritorno sull’investimento fornito dal fornitore.
D: Quanto costa una macchina per lo stampaggio a iniezione idraulica?
R: I prezzi non vengono pubblicati, poiché il tonnellaggio, la configurazione delle viti, il livello di automazione e i sistemi ausiliari incidono in modo sostanziale sul costo finale. Inviateci il materiale, la geometria del pezzo e la produzione desiderata e riceverete un preventivo personalizzato con i tempi di consegna; qualsiasi cifra indicata prima di ricevere tali dati è puramente indicativa.
D: La dicitura “Certificato CE” è un elemento che dovrei cercare nel preventivo?
A: Cerca la documentazione tecnica e la dichiarazione di conformità, non una semplice frase. Ai sensi della Direttiva UE sulle macchine, è il fabbricante a dichiarare la conformità e a conservare la documentazione di supporto. Chiedi quali norme armonizzate sono state applicate e richiedi la dichiarazione per iscritto prima della spedizione.
Prima di firmare qualsiasi documento
Due cose che vale la pena fare e che la maggior parte degli acquirenti trascura.
Per prima cosa, esegui uno studio sul peso sulla macchina candidata utilizzando la tua resina e, se possibile, uno stampo simile a quello del tuo pezzo. Cinquanta iniezioni consecutive, pesate, con calcolo della deviazione standard. Quel singolo dato ti dirà molto di più sulla necessità o meno di un azionamento elettrico rispetto a qualsiasi articolo comparativo, compreso questo.
In secondo luogo, richiedi al fornitore la dichiarazione energetica e la relativa base di calcolo nella stessa e-mail in cui chiedi il prezzo. I fornitori che hanno effettuato le misurazioni correttamente rispondono con una sola frase.
Un argomento che questo articolo non ha trattato: le macchine ibride e multimateriale, comprese quelle a due colori e configurazioni bicolori trasparenti, dove un'unità di iniezione elettrica è abbinata a una pinza idraulica. Questa combinazione cambia nuovamente i calcoli, ed è giusto chiedersi se il proprio pezzo richieda due materiali o una guarnizione sovrastampata.

 2026-08-22-10:58

