La pellettizzazione della plastica sembra semplice finché un piccolo problema non blocca la linea di produzione. Una forma irregolare dei pellet, fori della matrice ostruiti, un'alimentazione instabile o il surriscaldamento possono ridurre rapidamente la resa, causare sprechi di manodopera e ritardare le consegne. La buona notizia è che la maggior parte dei problemi può essere risolta con una corretta configurazione della macchina, un adeguato controllo del processo e un'assistenza tecnica adeguata.
Plastica comune pelletizzazione Tra i problemi figurano dimensioni dei granuli non uniformi, taglio inadeguato dei granuli, intasamenti, formazione di ponti nella tramoggia, surriscaldamento, produzione instabile dell’estrusore, umidità, contaminazione e problemi di controllo della pellettizzazione sott’acqua. Le soluzioni migliori sono un’alimentazione stabile, una filtrazione adeguata, una temperatura dell’acqua corretta, lame affilate, fori della matrice puliti, una pressione equilibrata della testa di estrusione e una manutenzione regolare.
Quali sono i problemi più comuni nella pellettizzazione della plastica?
Nelle operazioni di riciclaggio della plastica, i problemi più comuni di solito non sono causati da una singola fase. Spesso derivano dall’intero processo: alimentazione, fusione, filtraggio, estrusione, taglio, raffreddamento, essiccazione e controllo. Quando una fase diventa instabile, la qualità del granulato cambia rapidamente.
Tra i problemi più comuni legati al processo di riciclaggio della plastica figurano la forma irregolare dei granuli, la presenza di particelle fini e di scarti, granuli cavi, lunghezza non uniforme dei granuli, ostruzione dei fori della matrice, formazione di ponti di materiale nella tramoggia, pressione instabile dell’estrusore e surriscaldamento nella sezione di fusione. Questi problemi nella produzione della plastica possono sembrare di poco conto, ma incidono sulla qualità del prodotto e su quella dei prodotti finali in plastica.
Per gli stabilimenti di medie e grandi dimensioni, una produzione di massa stabile è più importante di una singola prova di funzionamento riuscita. Una macchina per la pellettizzazione della plastica deve funzionare in modo continuo con l’estrusore, l’alimentatore, la taglierina, la testa di estrusione, il sistema di raffreddamento e il pannello di controllo. Quando queste parti operano in sincronia con il processo di lavorazione della plastica, la linea è in grado di garantire una resa migliore e un minor numero di problemi di produzione.
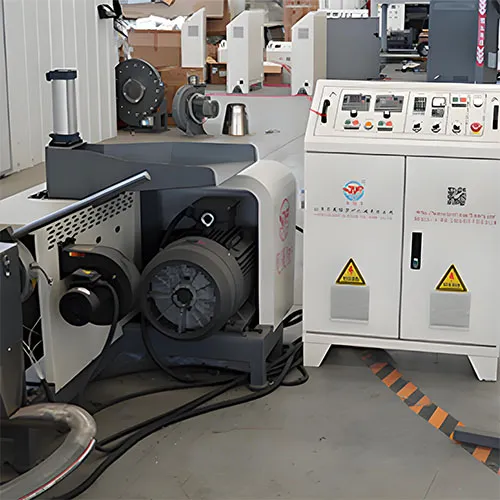
Come risolvere i problemi legati a un taglio inadeguato dei pellet?
Un taglio inadeguato dei pellet si manifesta spesso sotto forma di code, strisce lunghe, “capelli d’angelo”, filamenti spezzati, bordi irregolari dei pellet o pellet morbidi che si attaccano tra loro. Molti operatori tendono innanzitutto a dare la colpa alla taglierina. A volte hanno ragione. Ma in molti casi, la taglierina rappresenta solo una parte del problema.
Inizia dalle basi. Verificate che la lama sia affilata, installata correttamente e allineata adeguatamente con la superficie dello stampo. Se la distanza tra la lama e lo stampo è eccessiva, il polimero potrebbe spalmarsi anziché essere tagliato in modo netto. Se sulla superficie dello stampo sono presenti accumuli di materiale, il taglio risulterà irregolare. Se la velocità della lama non corrisponde alla portata dell'estrusore, si verificheranno problemi di produzione di granuli non uniformi.
A questo punto, controlla il processo a monte. Il materiale fuso è troppo caldo? La temperatura dell’acqua di raffreddamento è adeguata? Il materiale è completamente fuso e filtrato? Il tempo di permanenza è troppo lungo? Se il prodotto risulta ancora troppo morbido quando raggiunge l’area di taglio, aumentare la velocità della taglierina può essere un errore comune. Ciò potrebbe generare una maggiore quantità di particelle fini anziché pellet di qualità migliore.
Una sequenza pratica per la risoluzione dei problemi è la seguente:
- Controllare l'affilatura e l'usura della lama della taglierina.
- Pulire la superficie dello stampo e controllare lo stato del foro dello stampo.
- Verificare la pressione della testa di stampaggio e la temperatura del materiale fuso.
- Regolare la velocità della fresa in base alla produzione.
- Controllare la portata e la temperatura dell'acqua.
- Verificare che il polimero sia asciutto e pulito prima di alimentarlo.
Quali sono le cause dell'intasamento in un impianto di pellettizzazione della plastica?
Un'ostruzione può bloccare l'intera linea. Può verificarsi nel cambiafiltro, nel filtro del materiale fuso, nella testa di estrusione, nel foro della testa di estrusione, nelle tubazioni o nella camera di taglio del granulatore subacqueo. I segnali più comuni includono aumento della pressione, calo della produzione, fili rotti, perdite di materiale o variazioni improvvise delle dimensioni dei granuli.
Le cause principali sono la contaminazione, il materiale non fuso, le particelle metalliche, il polimero bruciato, una maglia di filtrazione inadeguata, un eccesso di riempitivo, un prelavaggio insufficiente, nonché problemi di intasamento locale e surriscaldamento. Nel riciclaggio della plastica, la contaminazione rende inoltre il processo di riciclaggio meno stabile, poiché la plastica di scarto raramente è pulita quanto la resina vergine.
Prima che il materiale venga immesso nelle macchine per il riciclaggio, deve essere selezionato, frantumato, lavato e asciugato. Nel caso di film, sacchetti, imballaggi a pareti sottili e materiale macinato morbido, gli alimentatori a spinta per le macchine per il riciclaggio con alimentazione a tramoggia possono aiutare a prevenire la formazione di ponti e a migliorare la stabilità dell’alimentazione. Una buona filtrazione protegge inoltre la testa di estrusione e garantisce una qualità stabile dei granuli.
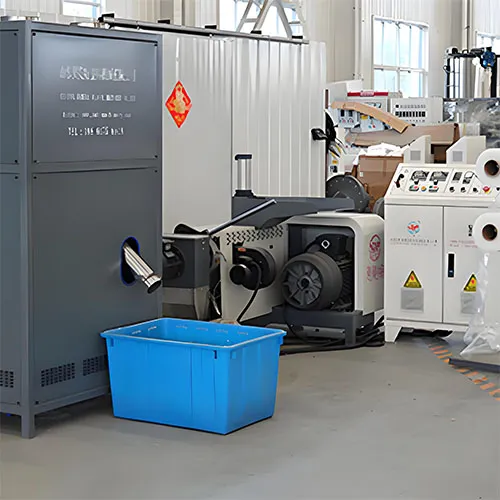
Perché l'estrusore si surriscalda durante il riciclaggio della plastica?
Il surriscaldamento è un grave problema di processo. Può degradare il polimero, generare gas, alterarne il colore, ridurne la resistenza e intensificarne l’odore. In alcuni materiali, il surriscaldamento provoca inoltre la formazione di macchie nere o particelle bruciate che, in seguito, causano intasamenti.
La causa più comune del surriscaldamento della plastica non è solo l’elevata temperatura del cilindro. Può derivare da una velocità eccessiva della vite, da un tempo di permanenza troppo lungo, da filtri sporchi, da un raffreddamento insufficiente, da un design errato della vite, da un’elevata contropressione o da un attrito eccessivo causato dalla presenza di materiali misti. Il surriscaldamento può causare il degrado della plastica quando il materiale rimane troppo a lungo in una zona calda.
Per prevenire in modo efficace i problemi di surriscaldamento del materiale, gli operatori dovrebbero registrare i parametri di processo anziché limitarsi a regolarli a occhio. I dati chiave includono la temperatura del cilindro, la pressione della testa di estrusione, il carico del motore, la velocità della vite, la portata, la temperatura del materiale fuso e la temperatura dell'acqua di raffreddamento. Quando questi valori escono dall'intervallo di normalità, il team può individuare e risolvere i problemi più rapidamente.
Nel caso di imballaggi a pareti sottili, confezioni alimentari, soluzioni mediche e componenti industriali di precisione, il surriscaldamento non è solo un problema estetico. Può influire sull’odore, sul colore, sulle prestazioni meccaniche e sulla stabilità dello stampaggio a valle. Ecco perché un fornitore di attrezzature orientato all’ingegneria dovrebbe aiutare i clienti a definire un intervallo di produzione realistico, non limitandosi a fornire semplicemente le macchine.
In che modo i problemi relativi all'alimentatore e alla tramoggia influiscono sulla produzione di pellet?
L'alimentazione sembra semplice, ma spesso è proprio da qui che hanno origine molti problemi comuni. La formazione di un ponte nella tramoggia può causare una carenza di materiale nell'estrusore. Un'alimentazione eccessiva può sovraccaricare la coclea. I fiocchi di film leggero possono galleggiare, mentre il materiale rigido riciclato può essere alimentato in modo irregolare. Ciò comporta una produzione instabile e una scarsa qualità dei granuli.
La formazione di ponti nella tramoggia è particolarmente frequente in presenza di pellicole, scaglie morbide, materiale umido e plastica riciclata di forma irregolare. Quando l’alimentazione diventa instabile, la pressione dell’estrusore subisce variazioni. Di conseguenza, il granulatore riceve un flusso di materiale fuso instabile. Infine, la lunghezza, la forma e la superficie dei granuli risultano incostanti.
Una macchina per il riciclaggio della plastica facile da usare e flessibile dovrebbe essere abbinata all'alimentatore corretto. Per il riciclaggio di film e sacchetti, può essere utile un alimentatore a compattatore o un alimentatore a spinta. Per i fiocchi rigidi, un alimentatore volumetrico o gravimetrico potrebbe funzionare meglio. In caso di materiale misto, il fornitore dovrebbe prima testare il materiale e suggerire il metodo di alimentazione più adatto.
Cosa occorre controllare nei sistemi di pellettizzazione subacquea?
La granulazione subacquea è la tecnica preferita nella produzione di materie plastiche quando gli stabilimenti richiedono un’elevata produttività, granuli dalla forma regolare e un raffreddamento uniforme. In questo processo, il polimero fuso esce dalla testa di estrusione e viene tagliato direttamente in acqua dal granulatore subacqueo. I granuli vengono quindi convogliati, raffreddati, separati ed essiccati.
I sistemi di pellettizzazione subacquei sono sensibili all'equilibrio. La temperatura dell'acqua, la velocità della lama, le condizioni della superficie della matrice, la pressione della testa di estrusione, la portata dell'acqua e le prestazioni dell'essiccatore devono funzionare in modo coordinato. Se la temperatura dell'acqua è troppo alta, i pellet potrebbero attaccarsi. Se è troppo bassa, alcuni materiali potrebbero raffreddarsi troppo rapidamente e presentare difetti. Se la superficie della matrice è sporca, i pellet potrebbero risultare irregolari.
Per una risoluzione efficace dei problemi, verificare i seguenti punti:
- La superficie del dado è pulita e liscia?
- I fori delle matrici sono tutti aperti?
- La fresa è posizionata correttamente sulla superficie dello stampo?
- La portata dell'acqua è sufficiente?
- La temperatura dell'acqua di raffreddamento è stabile?
- L'asciugatrice sta eliminando bene l'acqua?
- Il sistema di controllo indica valori stabili di pressione e temperatura?
Un oggetto di plastica granulatore È possibile garantire una produzione stabile di materiale solo quando l'estrusore, la testa di estrusione, la taglierina e l'impianto idraulico sono progettati come un unico sistema integrato. Ecco perché la fornitura "chiavi in mano" è così importante per gli acquirenti industriali: riduce infatti il rischio di incompatibilità tra macchinari provenienti da fornitori diversi.
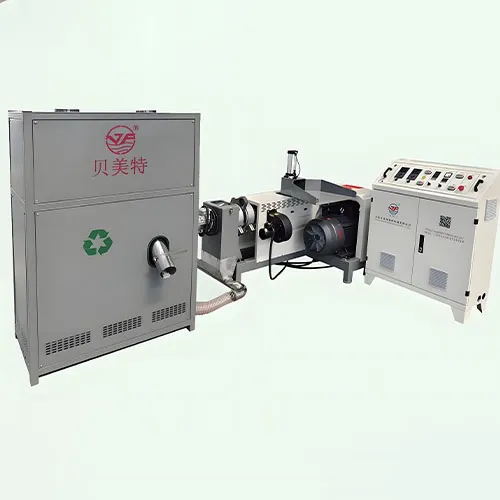
In che modo l'umidità, la contaminazione e gli additivi influiscono sui granuli di plastica?
L'umidità è un nemico nascosto nella pellettizzazione della plastica. Può causare la formazione di bolle, superfici ruvide, vuoti, difetti simili a chicchi di popcorn e pellet fragili. Alcuni polimeri sono più sensibili di altri. Il PET, il PA, il PC e alcune materie plastiche tecniche richiedono un'accurata essiccazione prima dell'estrusione.
La contaminazione rende inoltre il processo di riciclaggio meno prevedibile. Etichette, carta, colla, olio, sabbia, metallo e tipi misti di polimeri possono causare problemi. Possono ostruire il filtro, danneggiare la coclea, usurare la lama, bloccare il foro della matrice o ridurre la qualità della plastica riciclata.
Anche l'uso degli additivi deve essere controllato. I riempitivi, i masterbatch coloranti, gli stabilizzanti, i compatibilizzanti e gli ausiliari di lavorazione possono migliorare i risultati, ma un dosaggio errato può causare problemi. Una quantità eccessiva di riempitivo può aumentare l'usura e causare intasamenti. Una miscelazione inadeguata può provocare striature di colore o un flusso di fusione instabile. Un fornitore affidabile dovrebbe aiutare a testare le formulazioni dei materiali prima della produzione in serie.
Come scegliere un fornitore affidabile di macchine per la pellettizzazione della plastica?
Una macchina non è solo acciaio, motori e quadri di comando. Nel settore del riciclaggio e della pellettizzazione della plastica, il vero valore sta nella stabilità della produzione. Gli acquirenti dovrebbero scegliere un fornitore che conosca bene i materiali, i processi, la configurazione della linea, le modalità di consegna all’estero e l’assistenza a lungo termine.
Un buon fornitore dovrebbe aiutarti a rispondere a domande concrete:
- Che tipo di plastica riciclerete?
- Qual è la forma del materiale in ingresso: film, scaglie, sacchi, materiale rimacinato o pezzi?
- Di quale capacità produttiva avete bisogno?
- Quali sono le dimensioni e la qualità dei pellet che vi aspettate?
- Avete bisogno di una pellettizzazione a fili o di una pellettizzazione subacquea?
- Quali documenti sono necessari per l'importazione e la conformità?
- Avete bisogno di una fornitura chiavi in mano, di un collaudo in fabbrica (FAT), dell’installazione, della messa in servizio e della formazione?
In qualità di fornitore che opera direttamente dalla fabbrica e orientato all'ingegneria, HEE&HATO Ci concentriamo su soluzioni complete per i macchinari per la lavorazione della plastica, tra cui stampaggio a iniezione, estrusione, soffiaggio di film e produzione di granuli di plastica. Per imballaggi a pareti sottili e per alimenti, soluzioni mediche e componenti industriali di precisione, aiutiamo gli acquirenti a realizzare linee di produzione in grado di garantire una produzione di massa stabile, scadenze di consegna ben definite e una capacità scalabile.
Per gli appaltatori EPC, gli integratori di sistemi, i distributori regionali e gli stabilimenti degli utenti finali, il nostro obiettivo è semplice: aiutarvi a preparare preventivi più rapidamente, a garantire installazioni senza intoppi, a produrre in modo più stabile e a mantenere la linea in funzione per anni.
FAQ
Quali sono le cause della scarsa qualità dei granuli nella pellettizzazione della plastica?
I problemi legati alla scarsa qualità dei pellet possono derivare da un'alimentazione instabile, da una temperatura di fusione errata, da materiale sporco, dall'umidità, da lame di taglio usurate, da fori della matrice ostruiti o da un raffreddamento inadeguato. Il modo migliore per risolvere il problema è controllare l'intero processo, dall'alimentazione all'essiccazione, e non solo il pellettizzatore.
Perché i granuli di plastica si aggregano?
I granuli di plastica tendono spesso ad aggregarsi quando il materiale fuso è troppo caldo, la temperatura dell’acqua di raffreddamento è troppo alta, la portata dell’acqua è troppo bassa o il polimero è intrinsecamente appiccicoso. Di solito è utile regolare le condizioni di raffreddamento e di taglio.
Come posso evitare che le macchine per il riciclaggio si intasino?
Per prevenire gli intasamenti, migliorare il lavaggio e l'asciugatura del materiale, rimuovere metalli e impurità, scegliere la rete filtrante adeguata, mantenere pulita la testa di estrusione e controllare le variazioni di pressione. Gli intasamenti indicano spesso che la preparazione del materiale a monte non è sufficientemente stabile.
La pellettizzazione subacquea è migliore di quella a filo?
La pellettizzazione subacquea può risultare più indicata per linee ad alta produttività, materiali morbidi, elastomeri e applicazioni che richiedono granuli lisci e uniformi. La pellettizzazione a filo può invece rivelarsi più semplice ed economica per alcuni materiali rigidi. La scelta migliore dipende dal materiale, dalla capacità, dal budget e dai requisiti di qualità dei granuli.
Perché il mio granulatore produce granuli lunghi o irregolari?
La presenza di granuli lunghi o irregolari può essere causata da una velocità errata della taglierina, da lame usurate, da un cattivo allineamento della taglierina, da una produzione instabile dell'estrusore o da un flusso di materiale fuso non uniforme. Controllare sia la taglierina che il processo di estrusione a monte.
In che modo un fornitore può contribuire a ridurre i problemi legati alla produzione derivante dal riciclaggio della plastica?
Un fornitore affidabile è in grado di offrire servizi quali la selezione delle macchine, i test sui materiali, l’assistenza tecnica sui processi, i test di accettazione in fabbrica (FAT), l’installazione, la messa in servizio, la formazione degli operatori, la fornitura di pezzi di ricambio, la risoluzione dei problemi da remoto e i programmi di manutenzione. Questo supporto aiuta gli stabilimenti a ridurre i rischi e a garantire una produzione di massa stabile.

 2026-06-08-18:00

